-
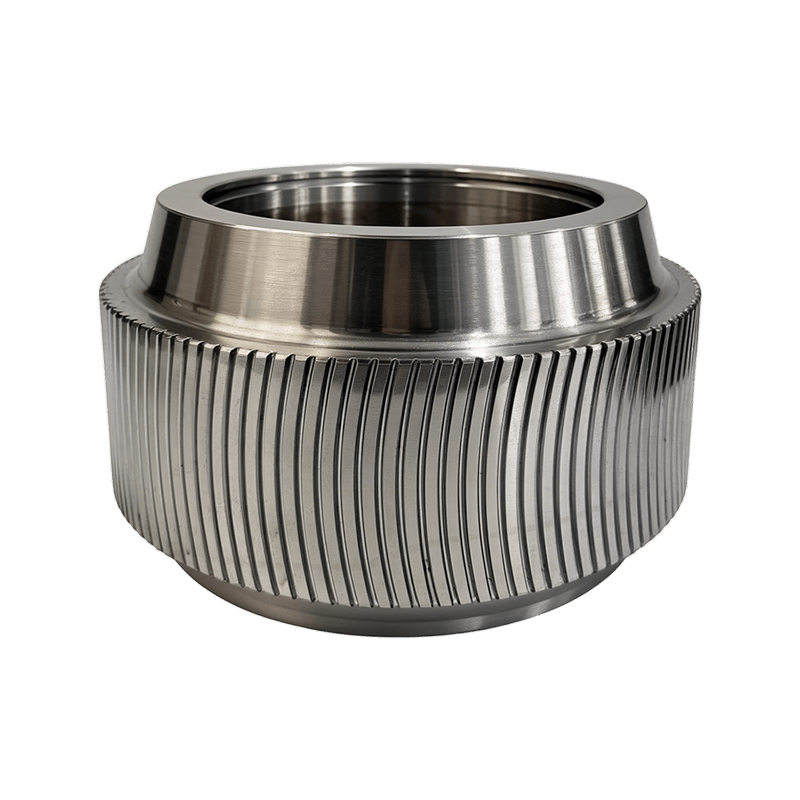 Produktöversikt Arc Tooth Roller Shell är en nyckelbärande del av pelletskvarnen med ring...Visa detaljer
-
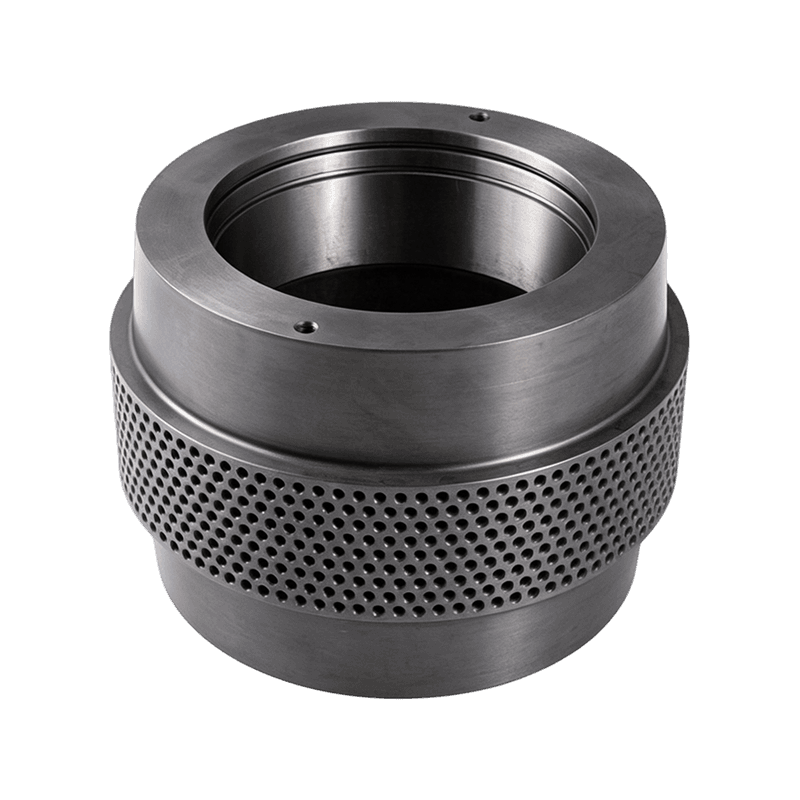
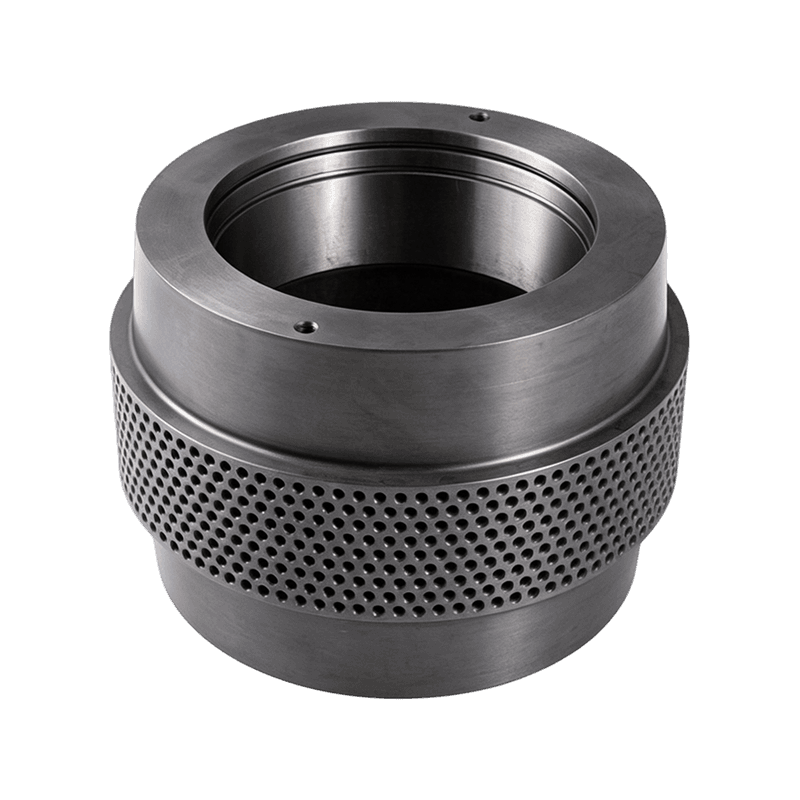 Produktöversikt En höghållfast, slitstark tryckvalskomponent tillverkad av högkvalitativt...Visa detaljer
-
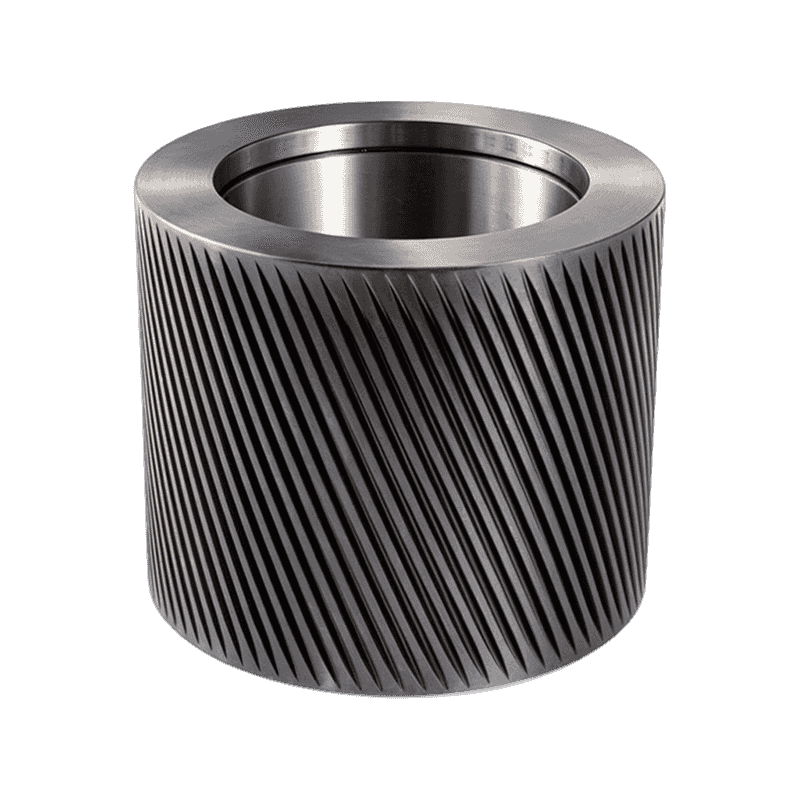
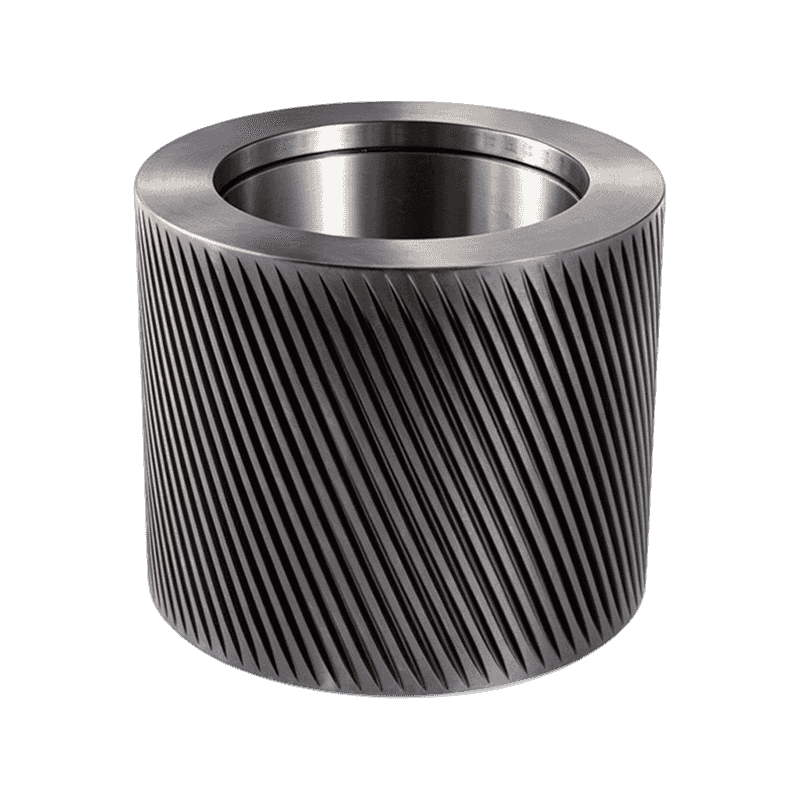 Produktöversikt Specialiserade högpresterande rullar tillverkade av GCr15 eller 100Cr6 la...Visa detaljer
-
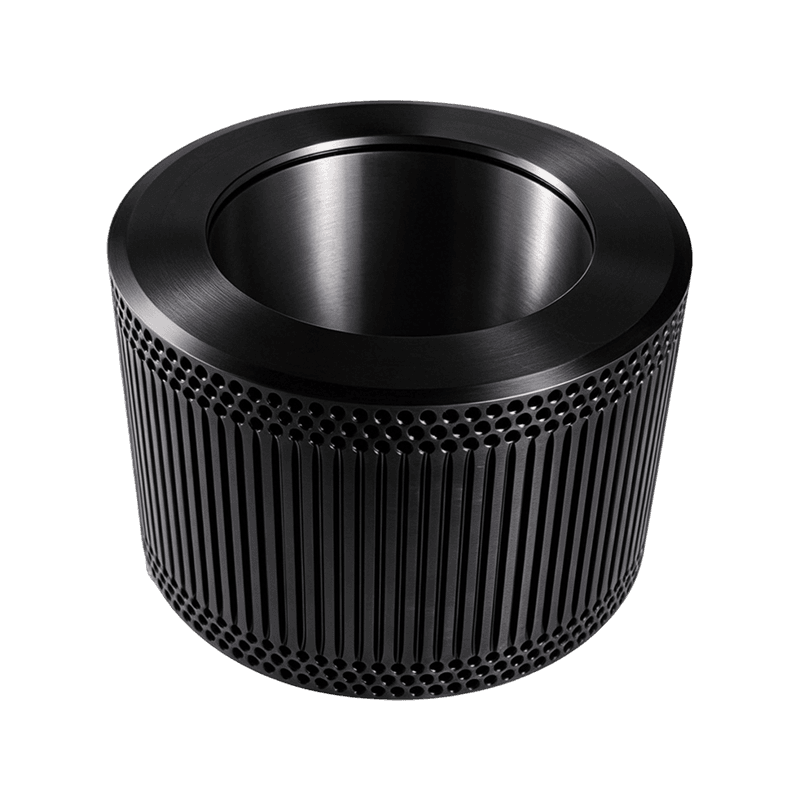
 Produktöversikt Ett fjädrande tryckvalsskal tillverkat av 60Si2Mn fjäderstål, designat fö...Visa detaljer
-
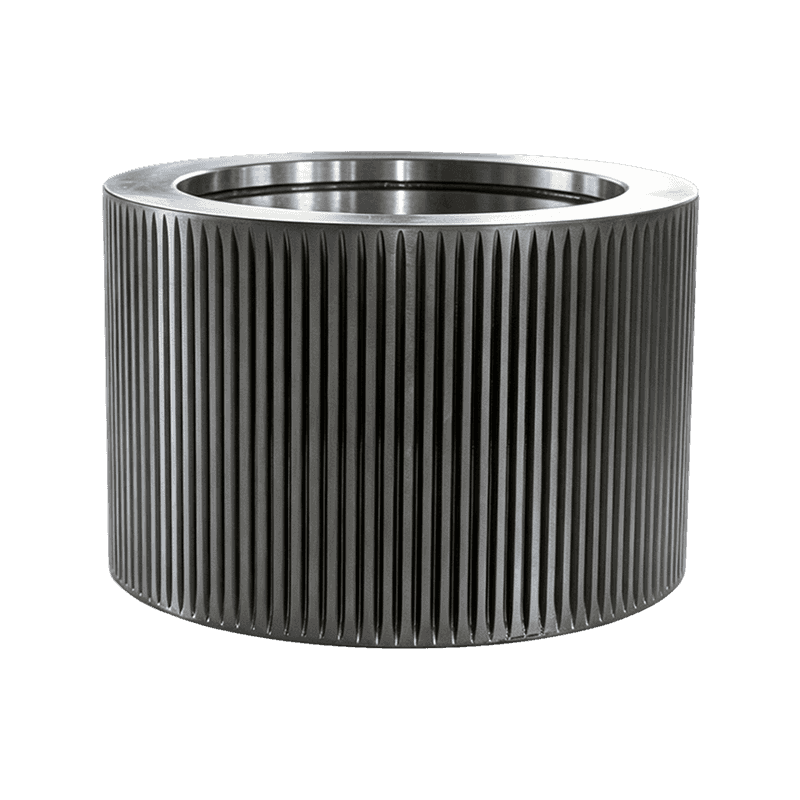
 Produktöversikt En allmänt använd och mångsidig tryckvals av legerat stål, som fungerar s...Visa detaljer
-
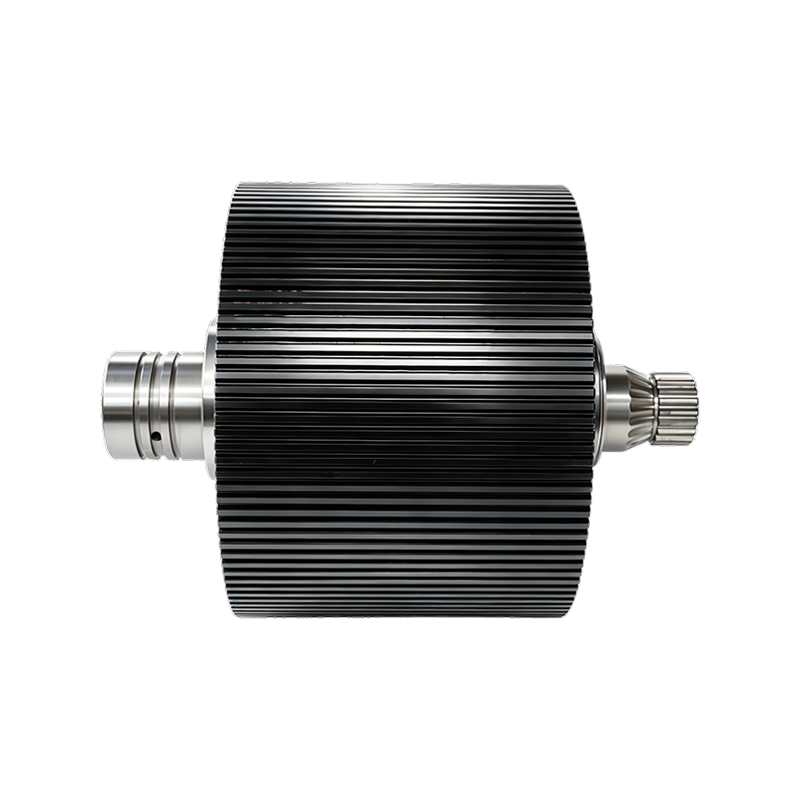
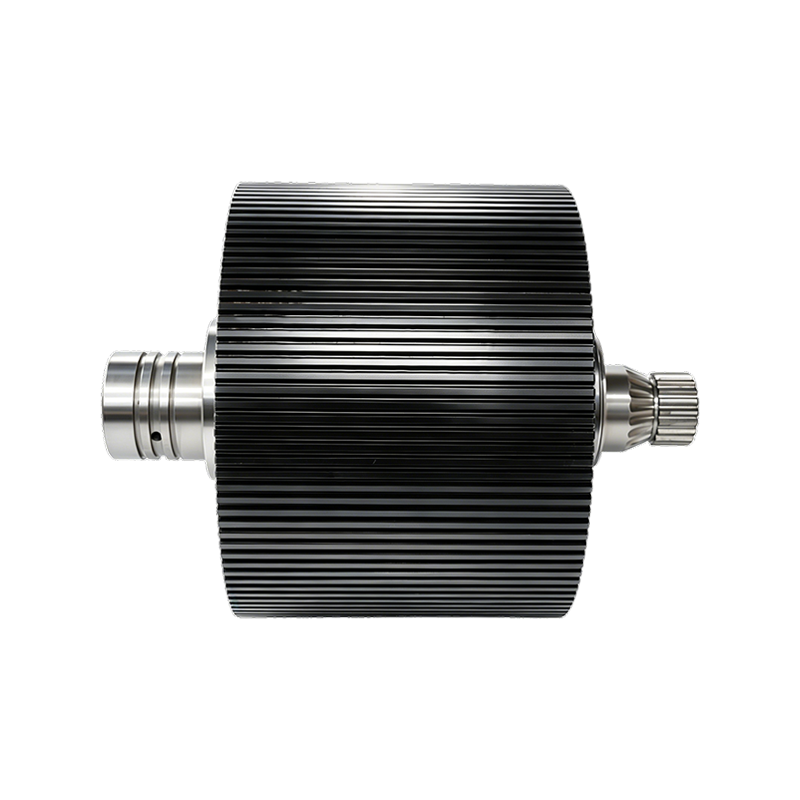
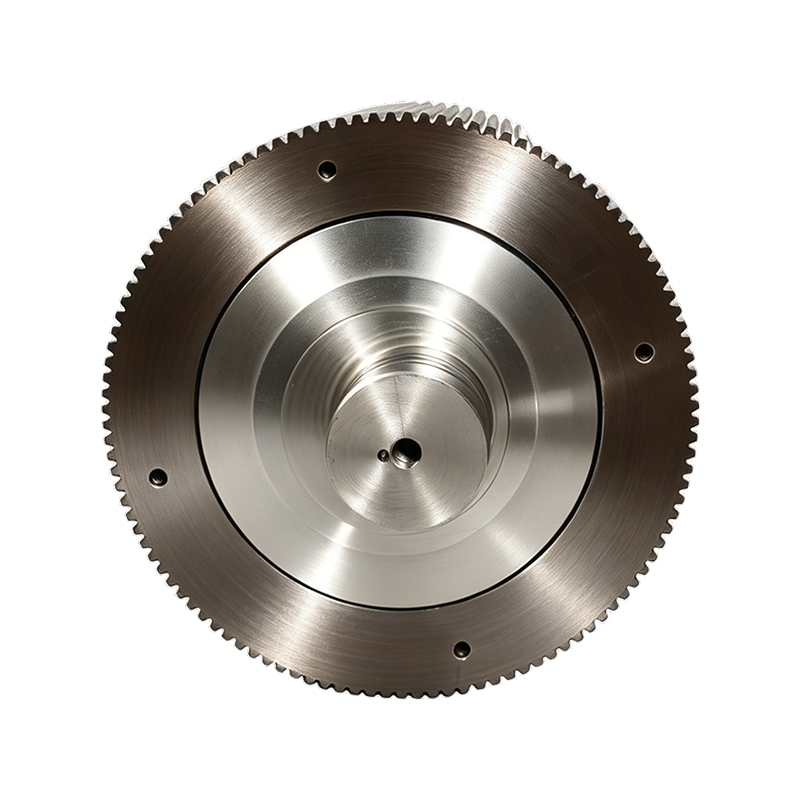
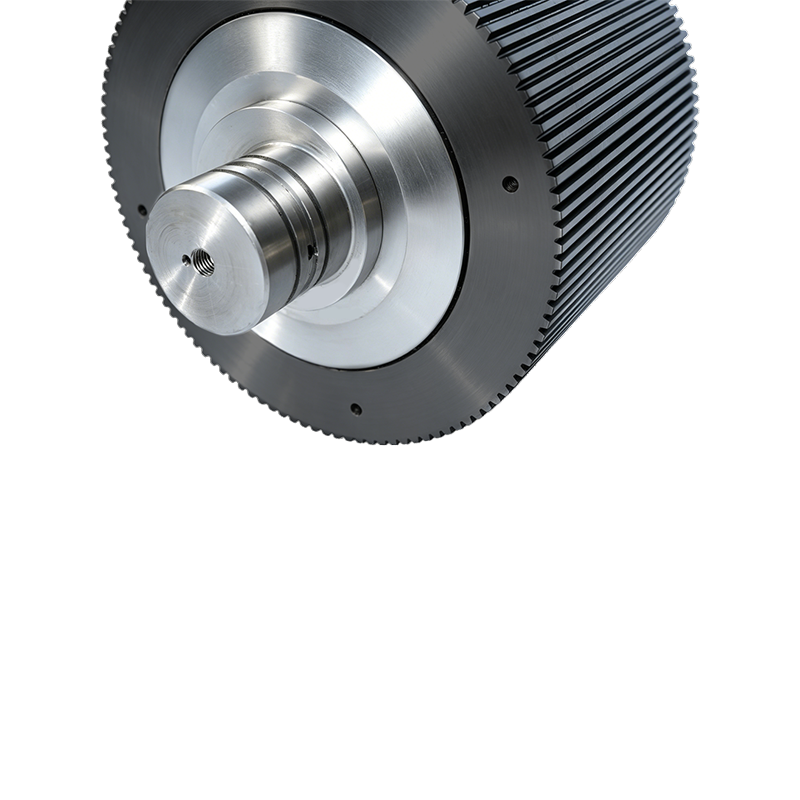
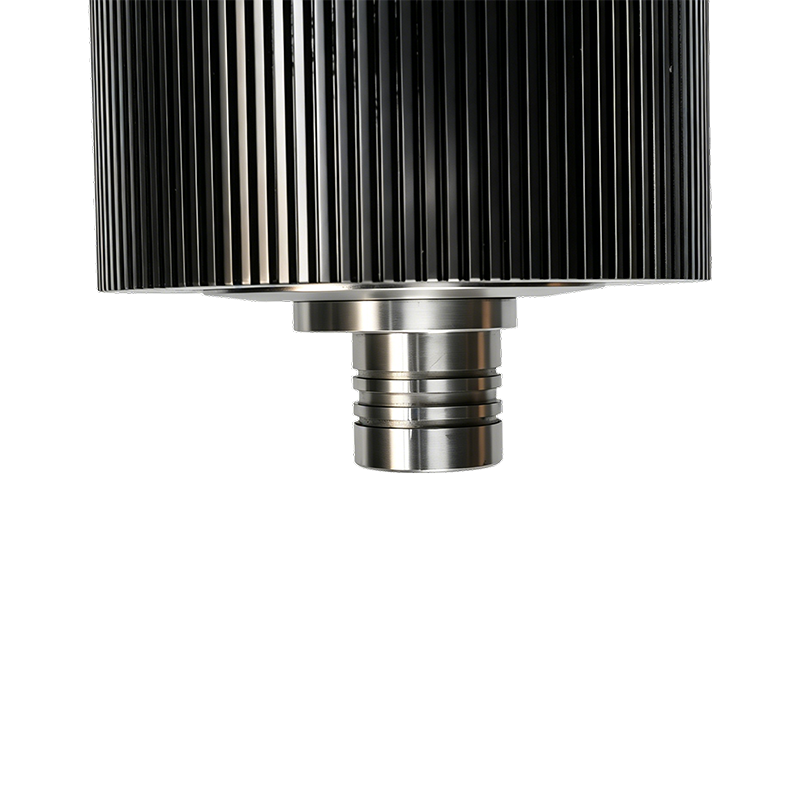
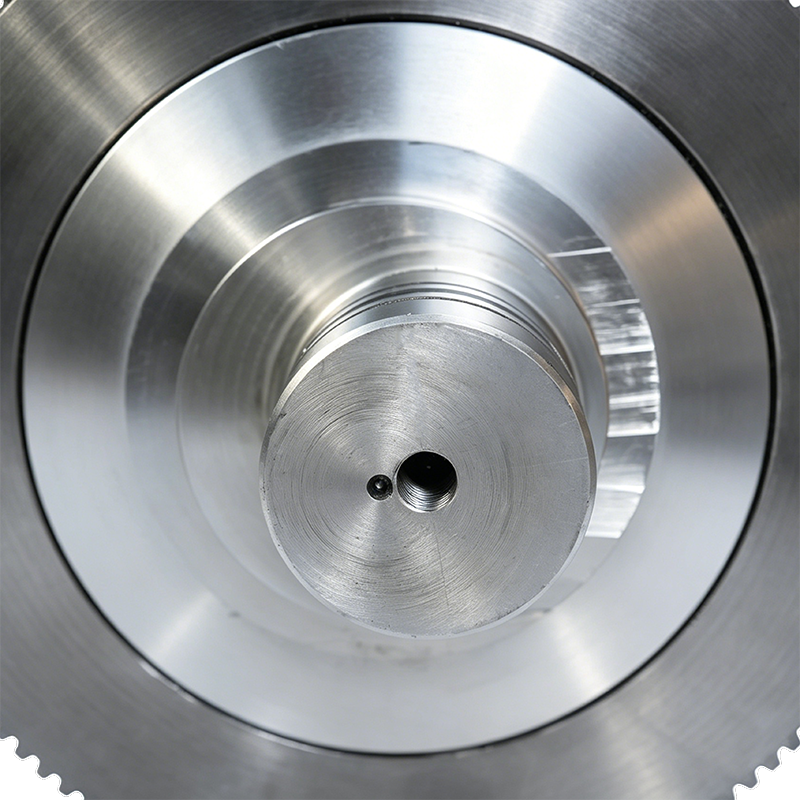
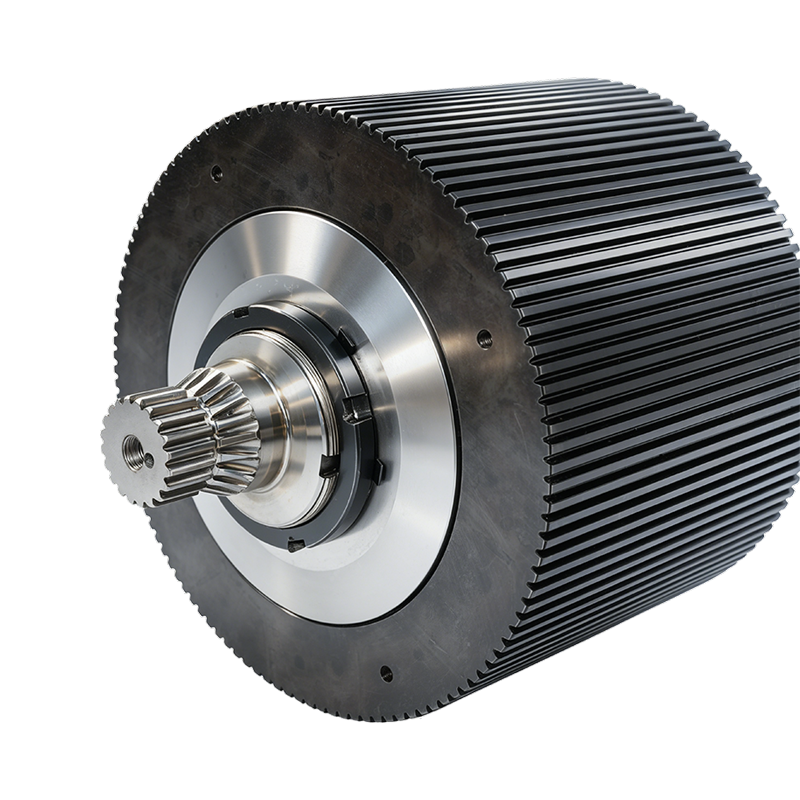
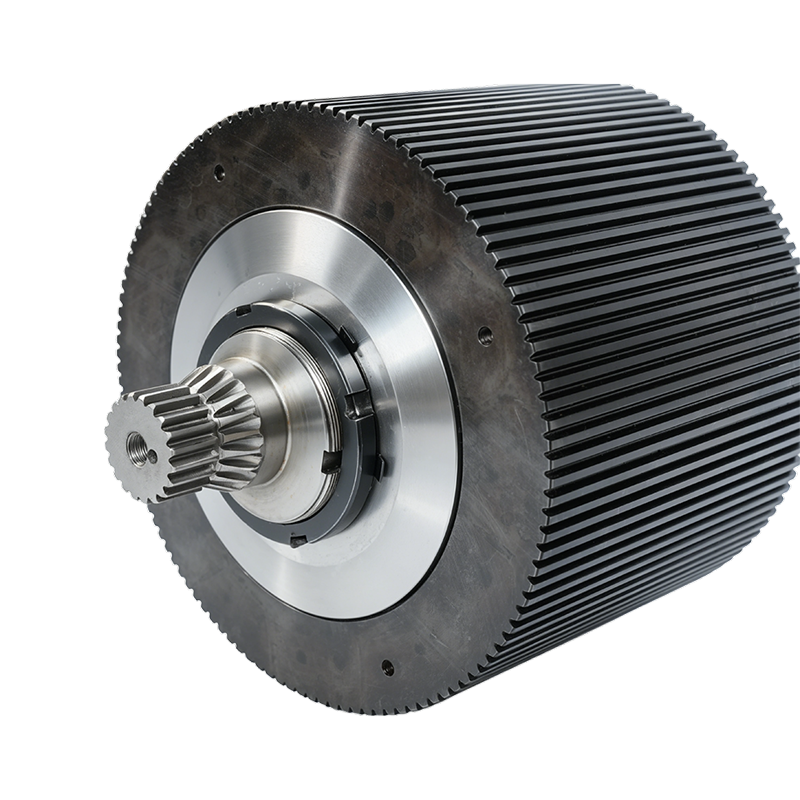
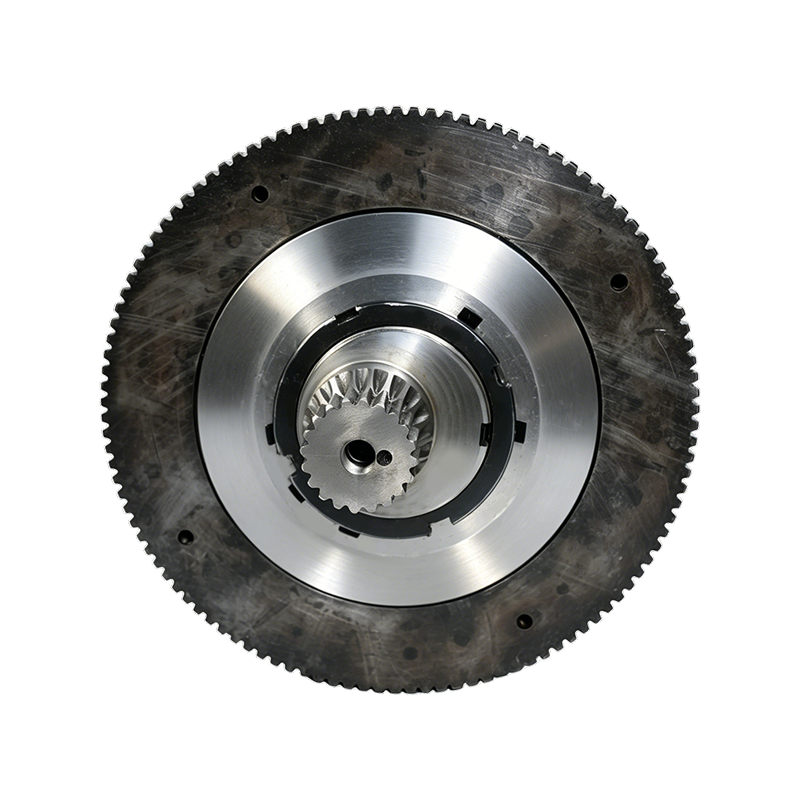
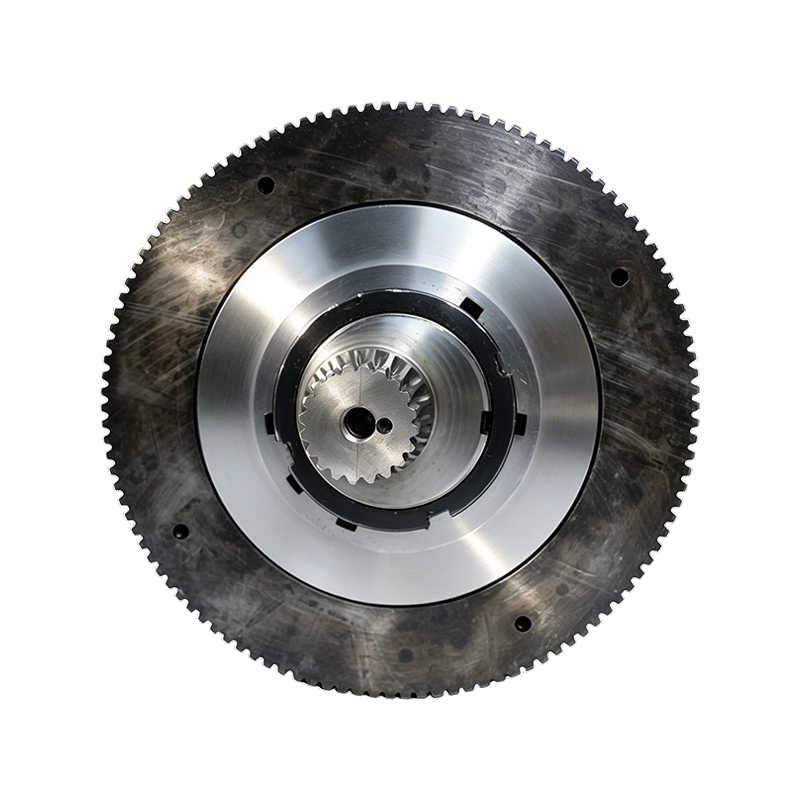
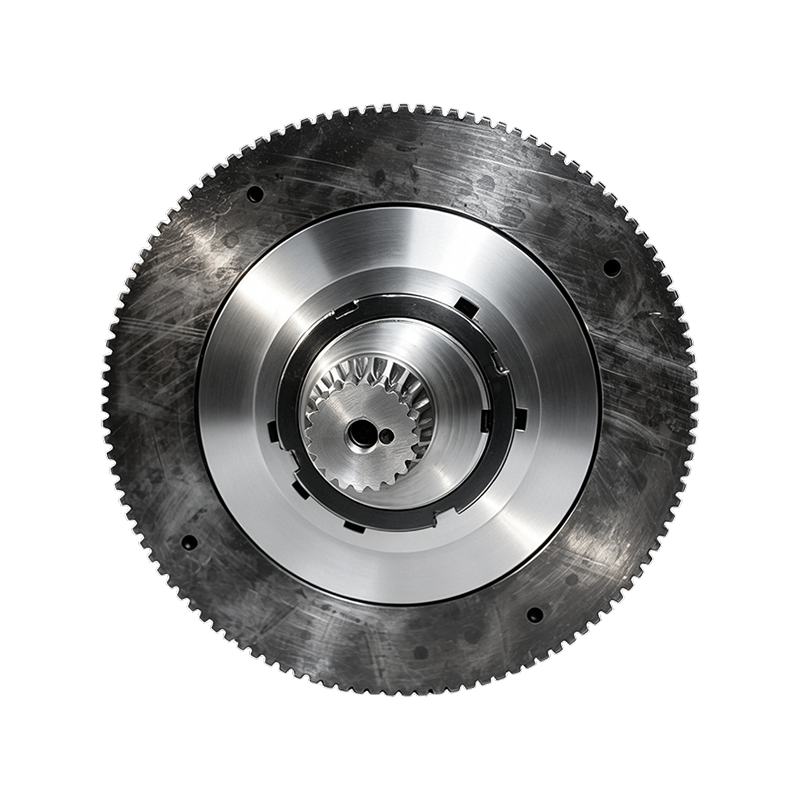
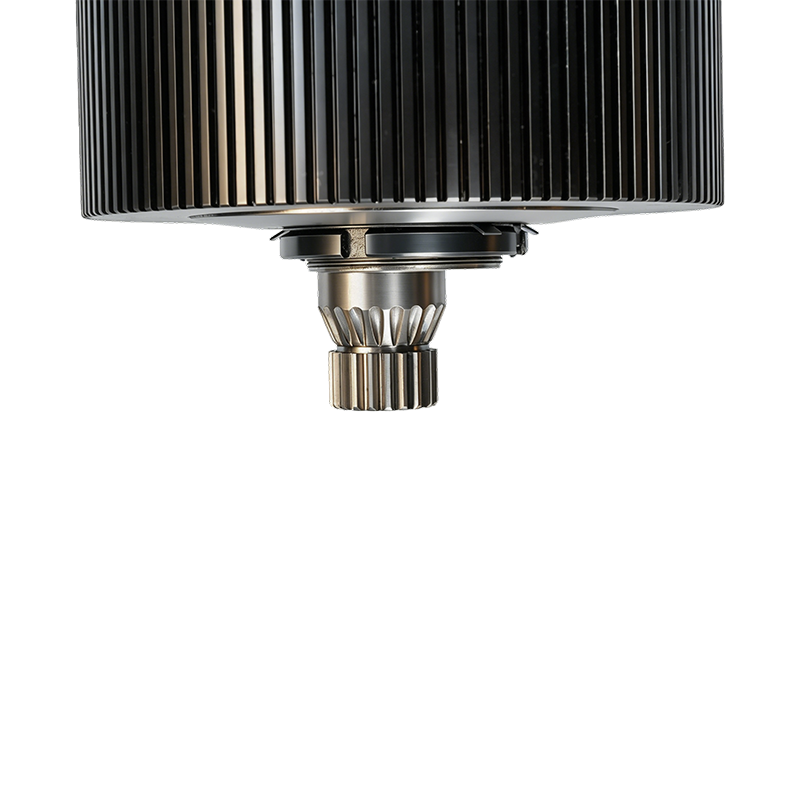
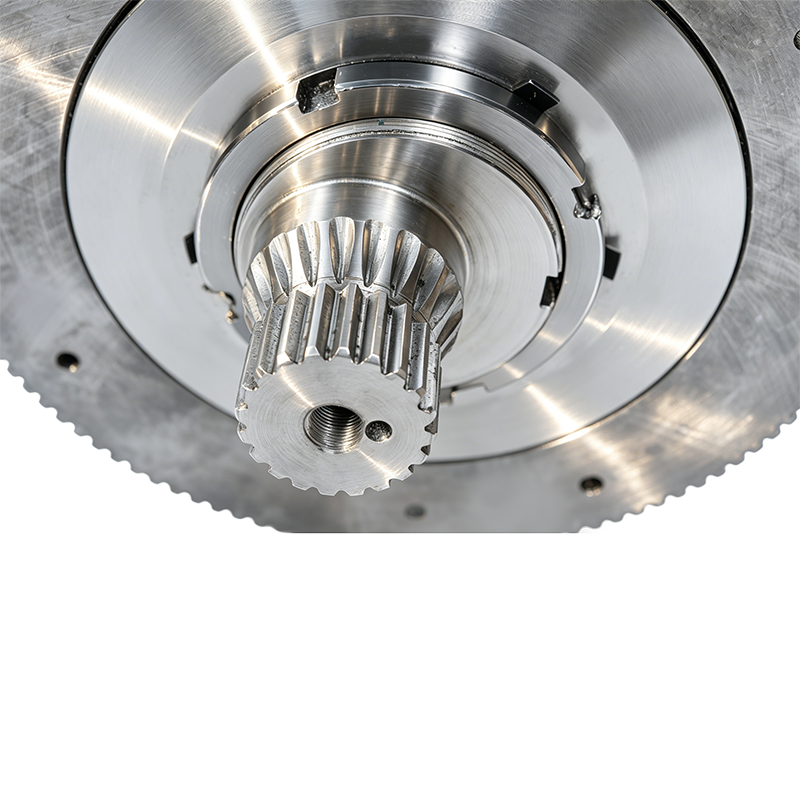
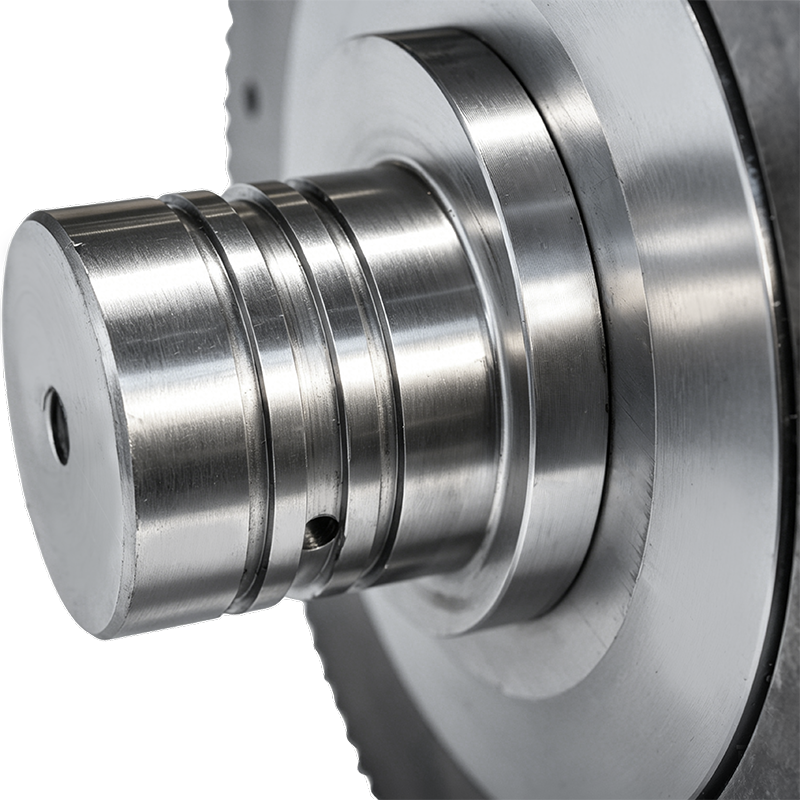 Produktöversikt Den högproduktiva pelletskvarnens rullskalsmontering är en kritisk kompon...Visa detaljer
-
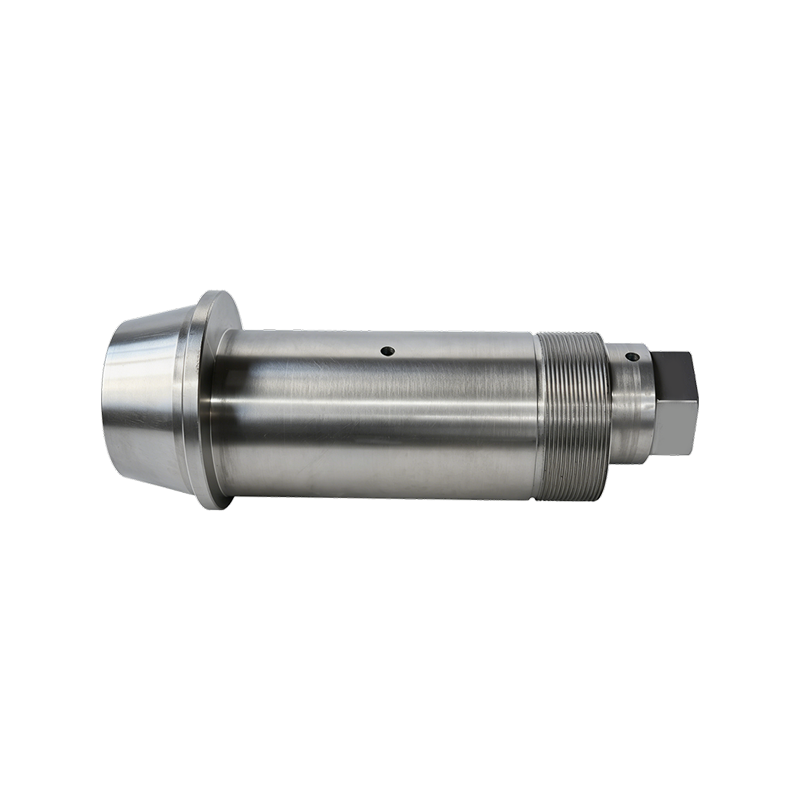
 Produktöversikt: 42CrMo excentriska axeln är en höghållfast legerat stålkomponent designa...Visa detaljer
-
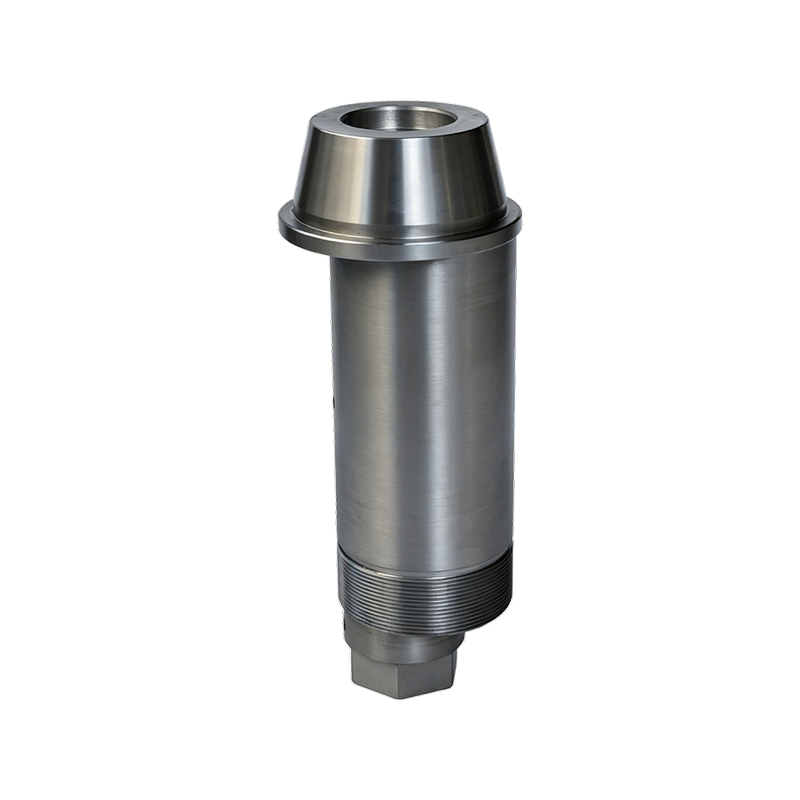
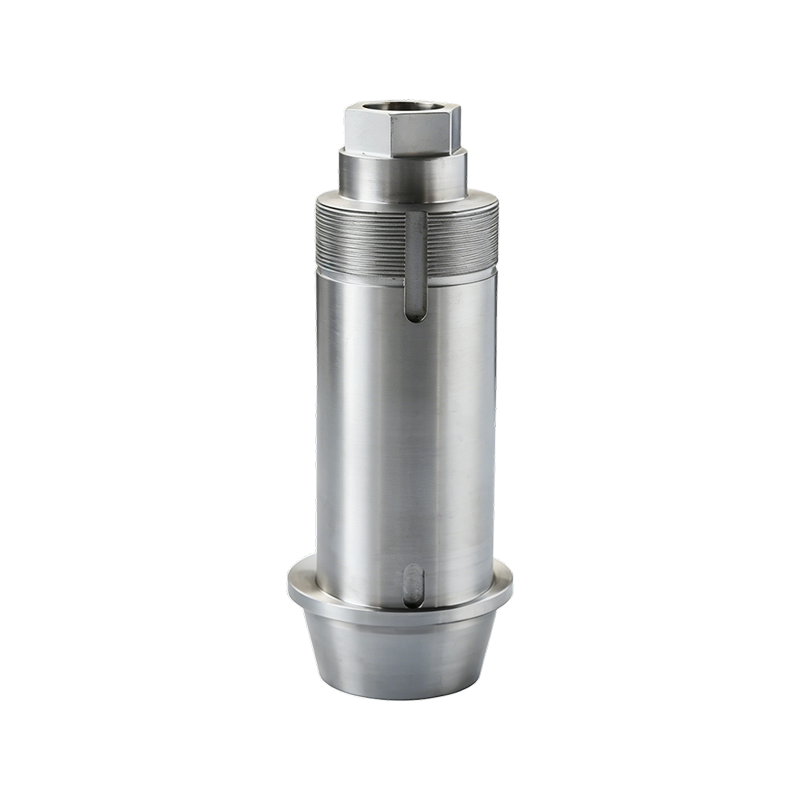
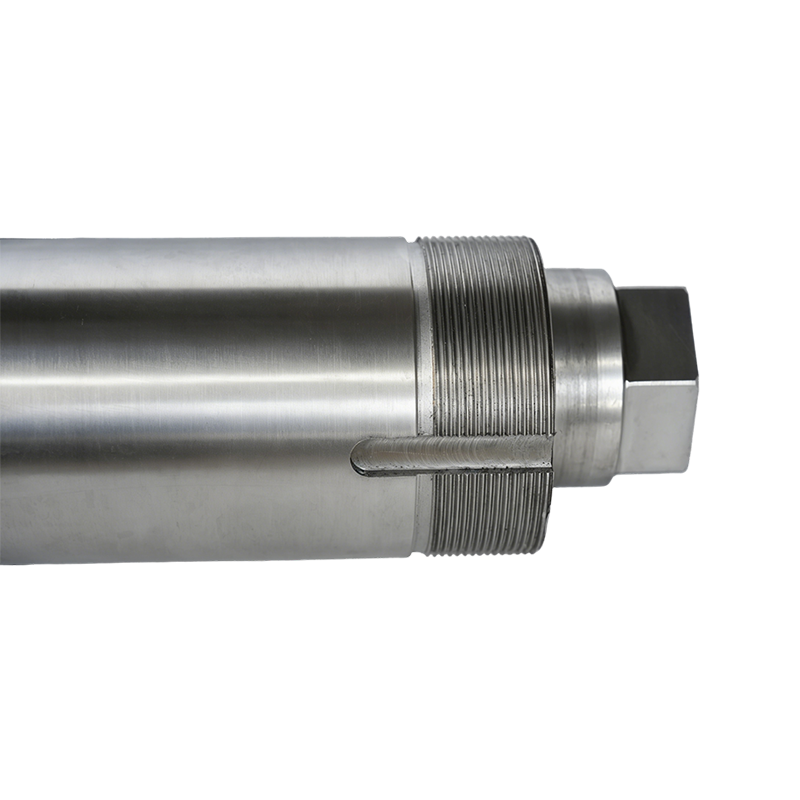
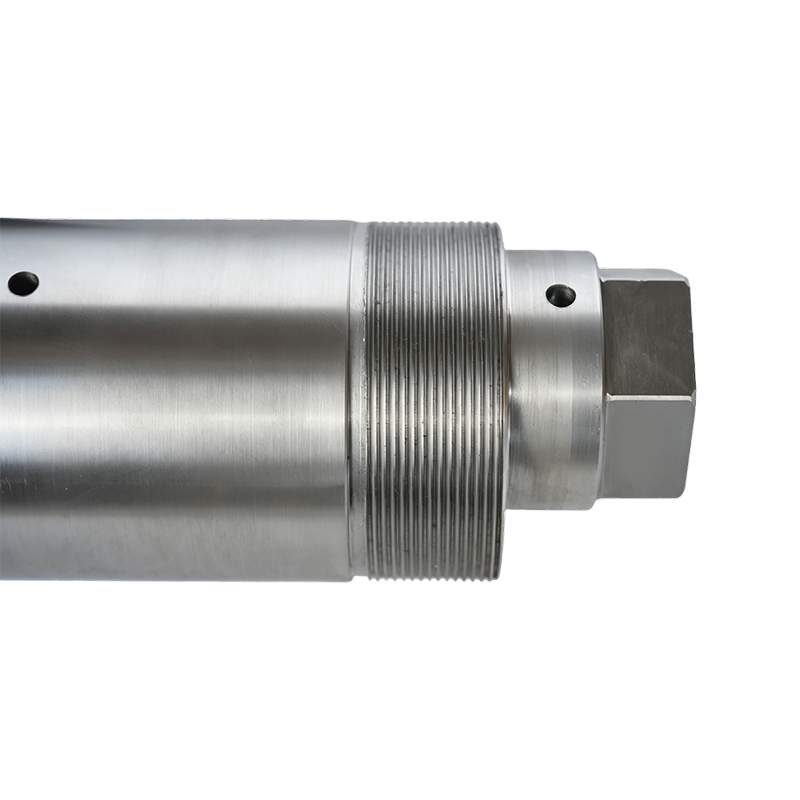
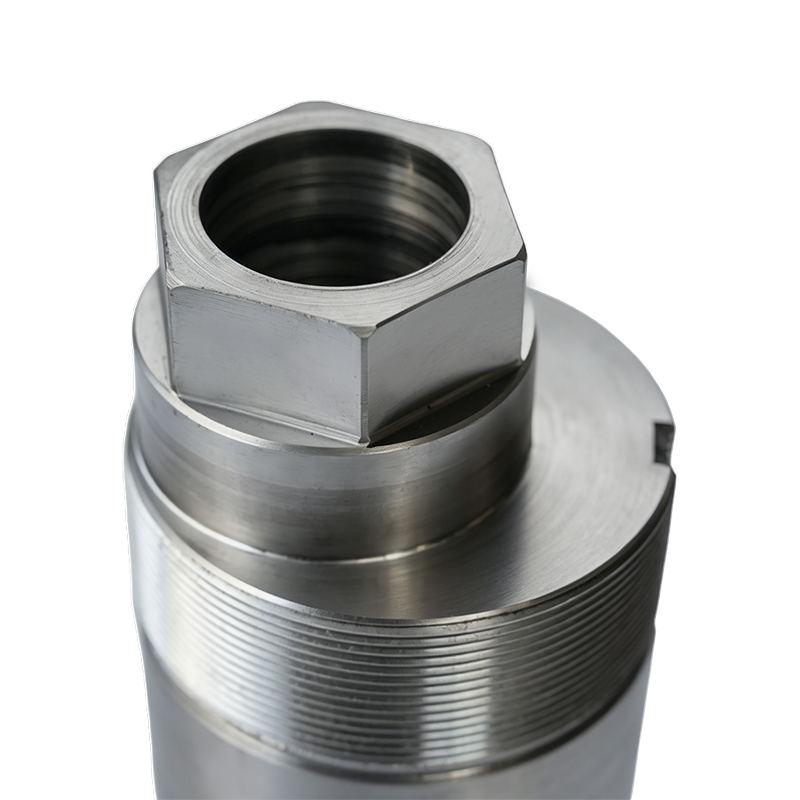
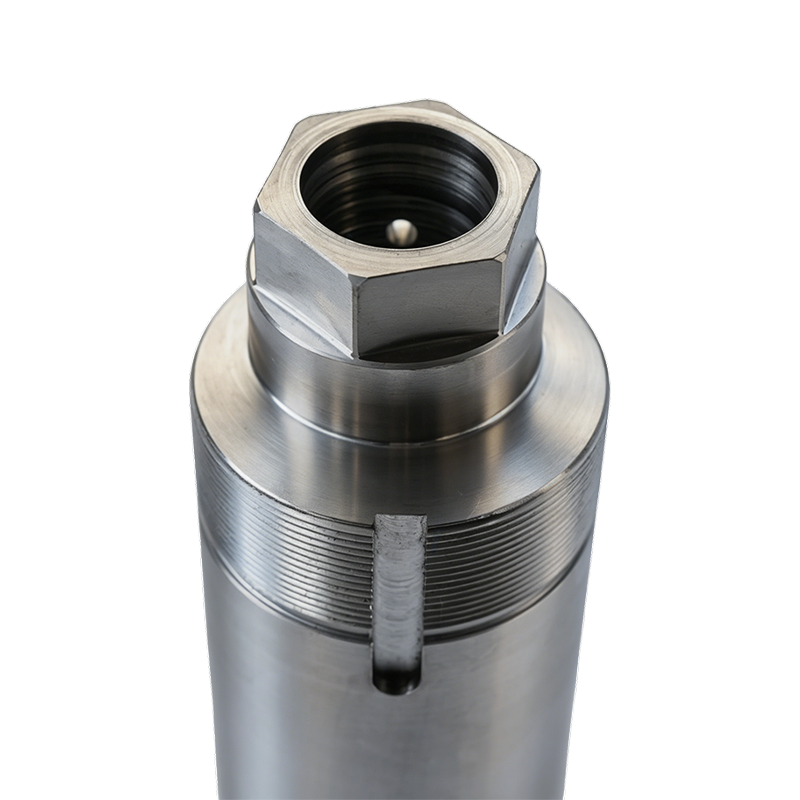
 Produktöversikt: Denna excentriska axel är en precisionskonstruerad komponent tillverkad ...Visa detaljer
-
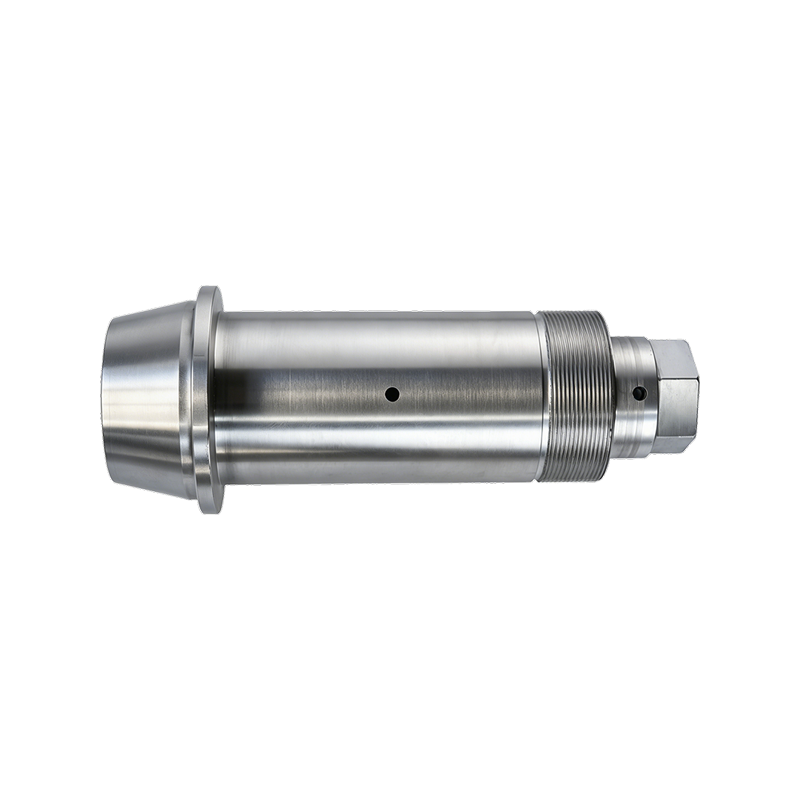
 Produktöversikt: 40Cr excentrisk axel är en komponent i legerat stål tillverkad för indus...Visa detaljer
-
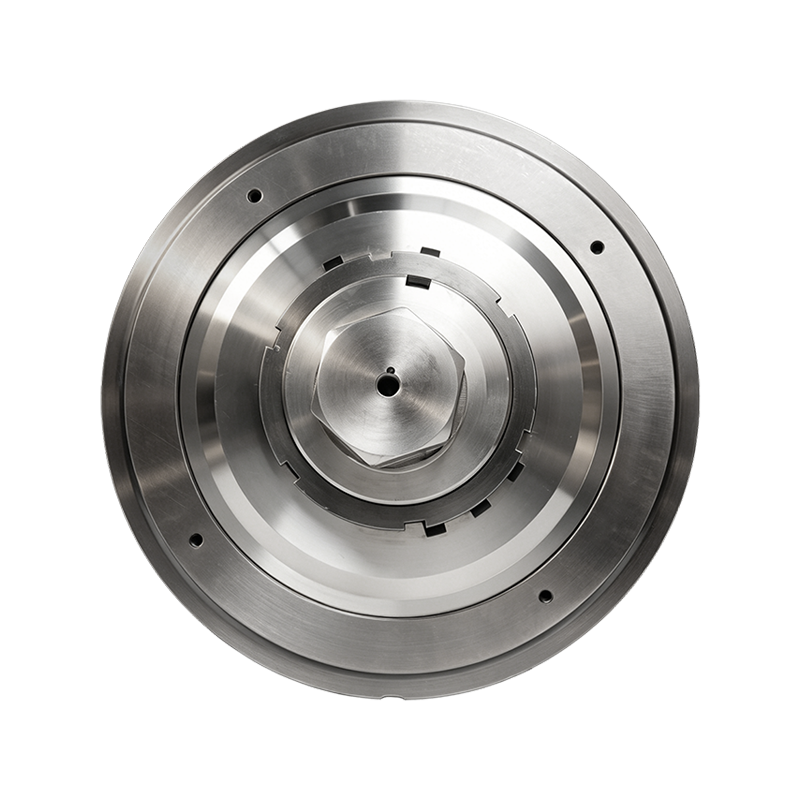
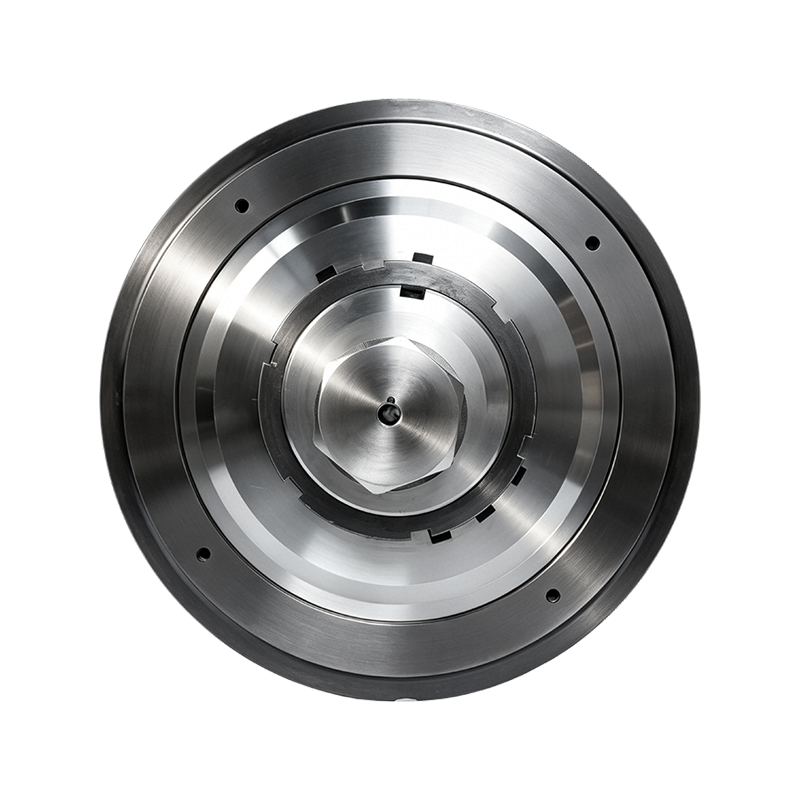
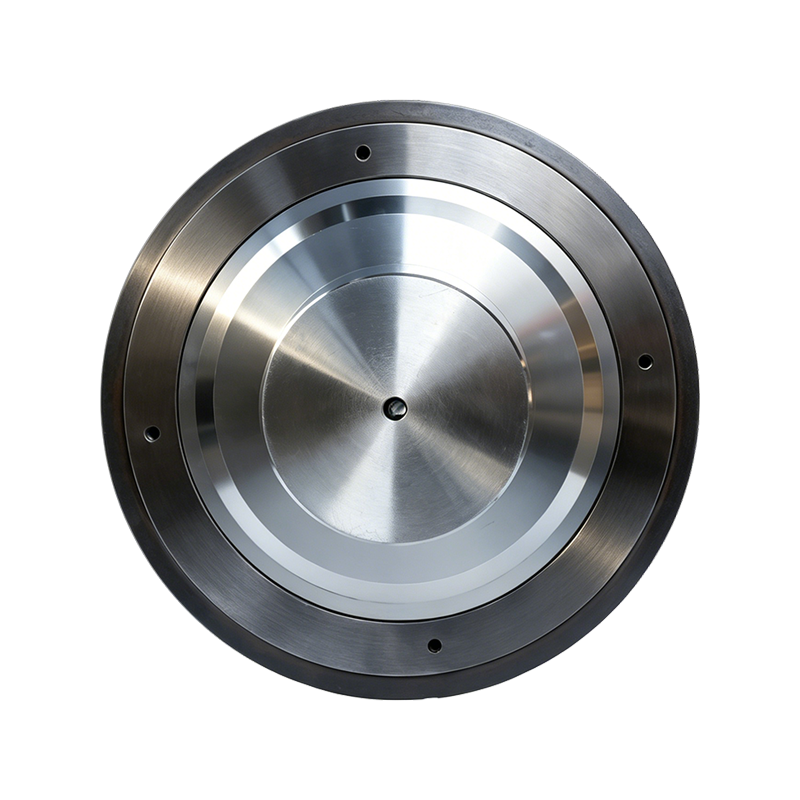
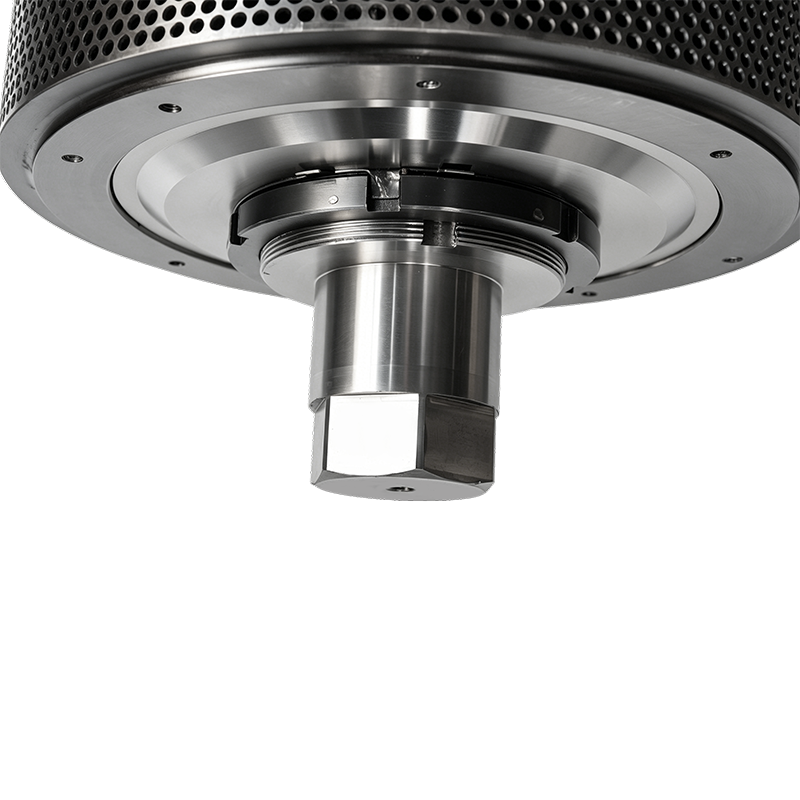
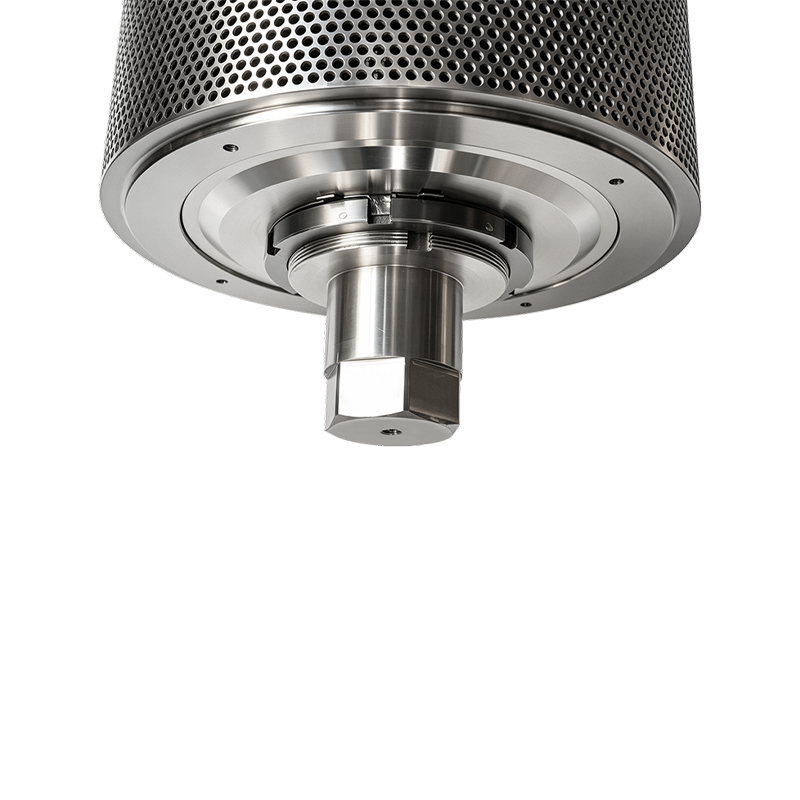
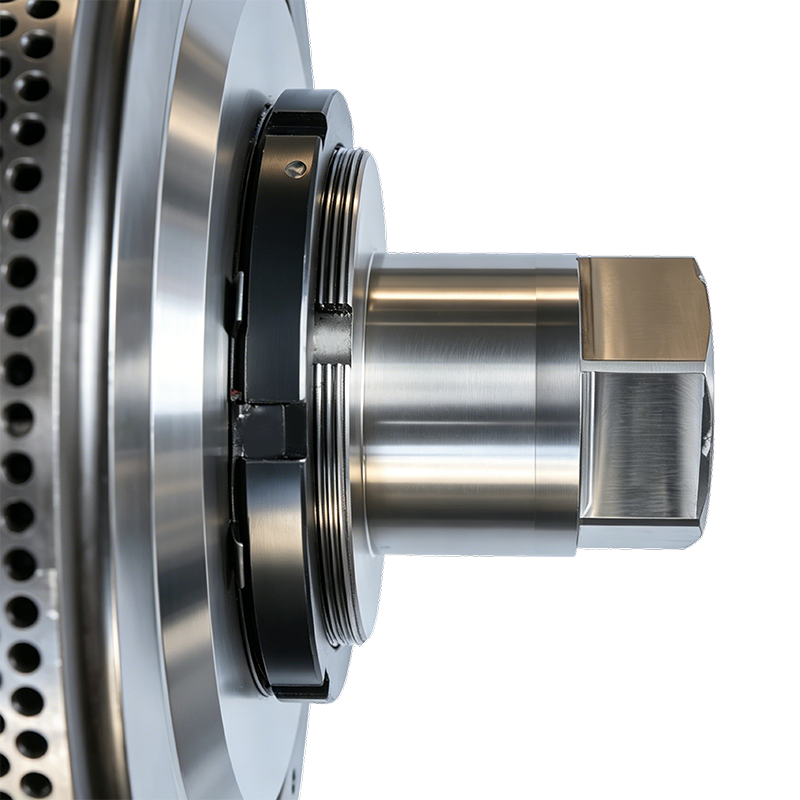
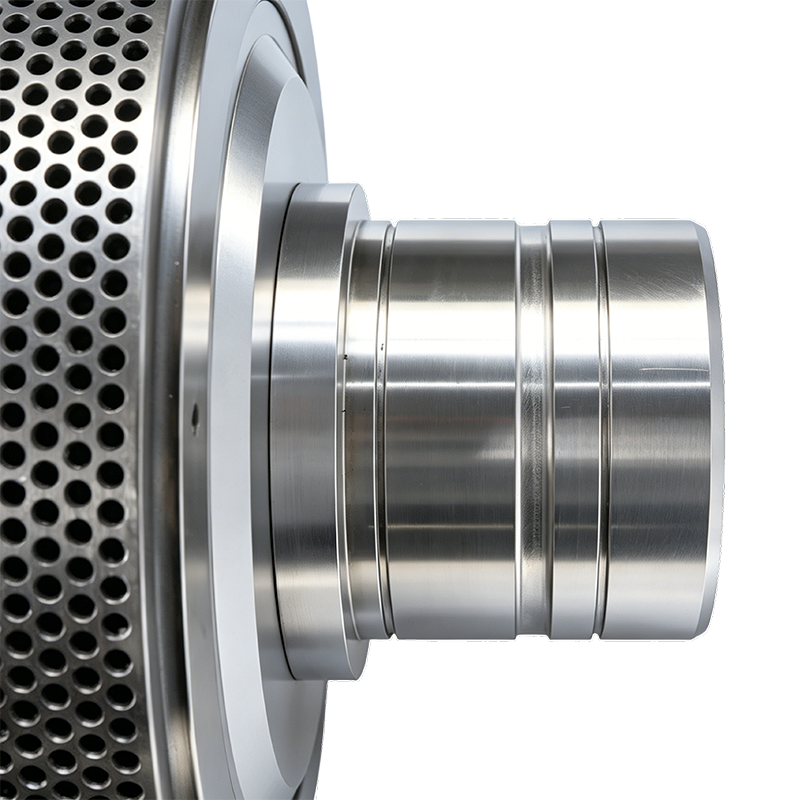
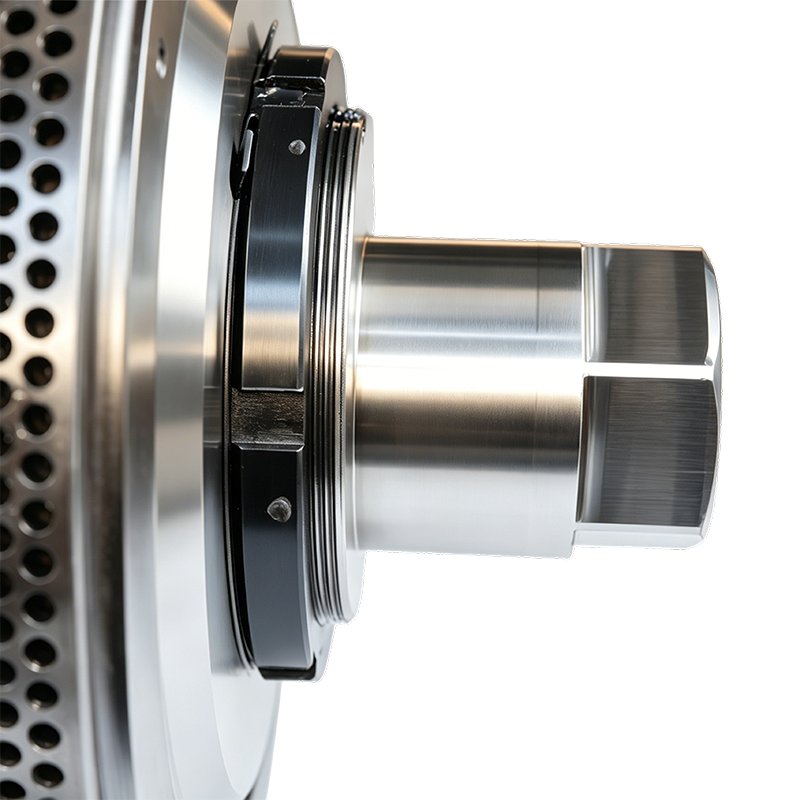
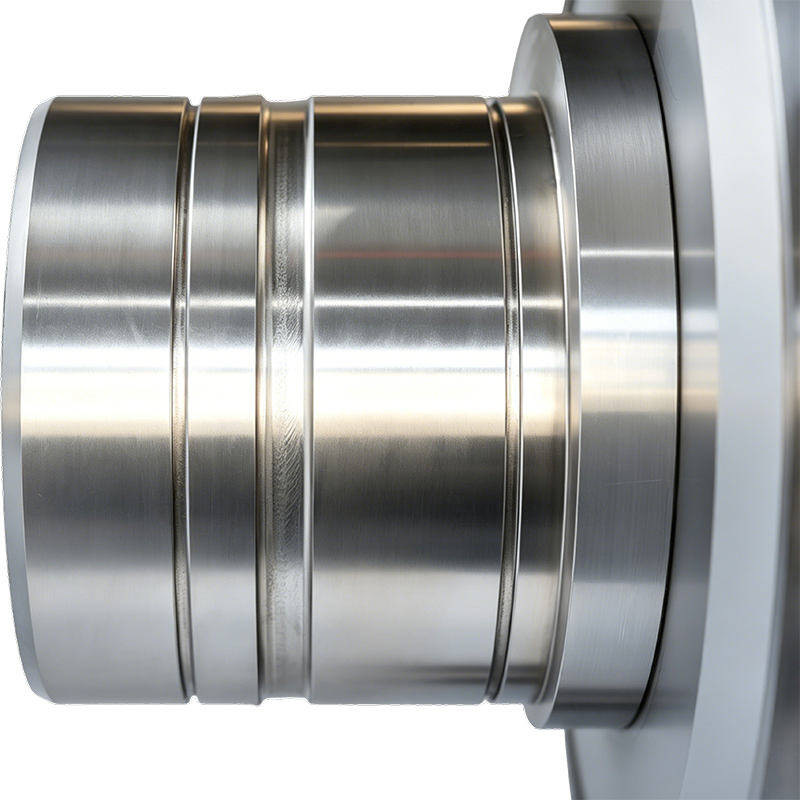
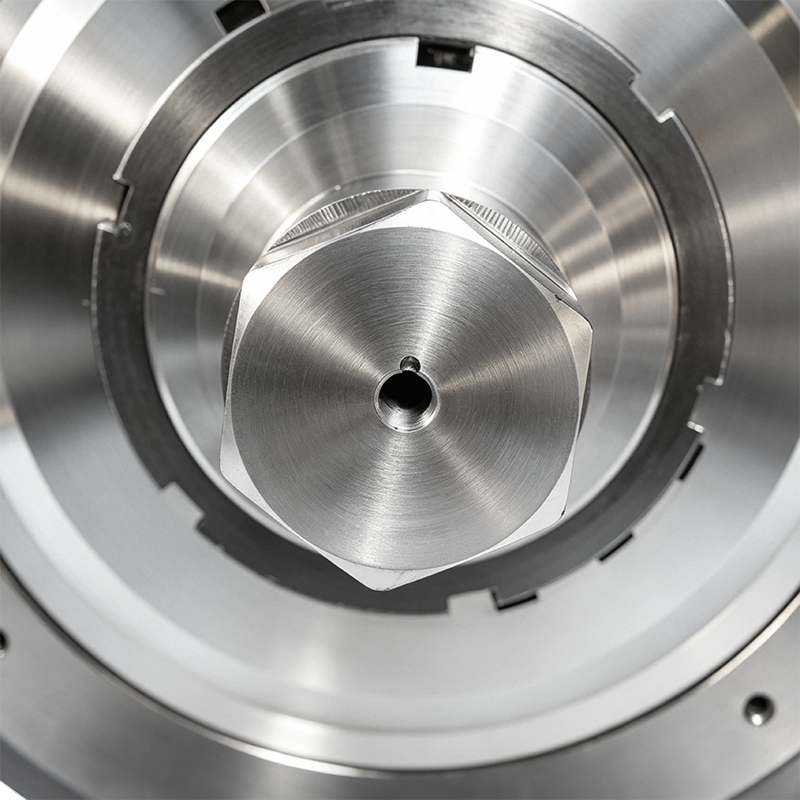 Produktöversikt Denna produkt är en precisionsbearbetad 45# stålgland (lagerkåpa/tätnings...Visa detaljer
-
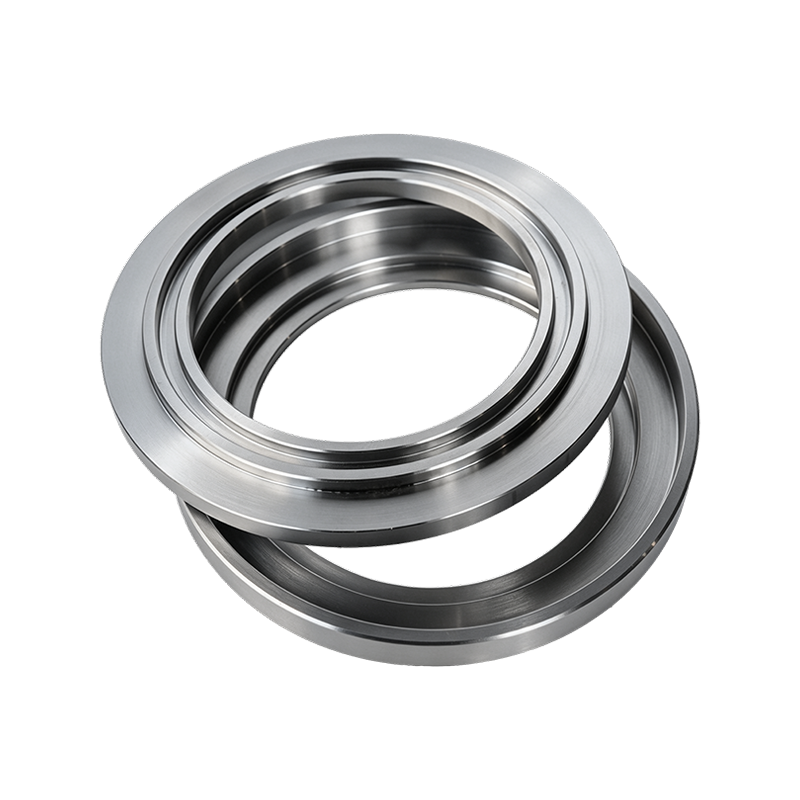
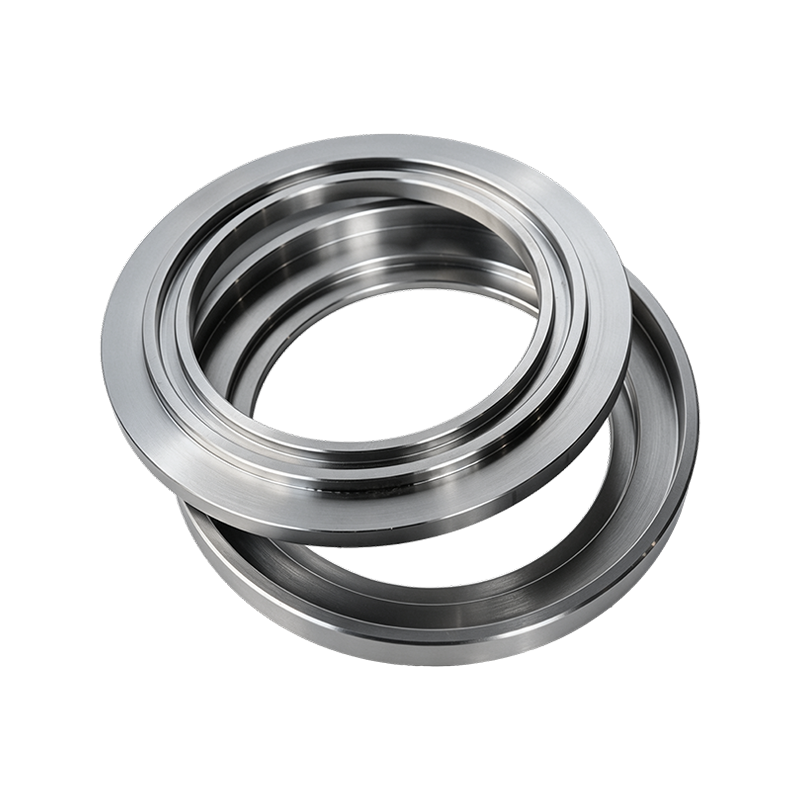
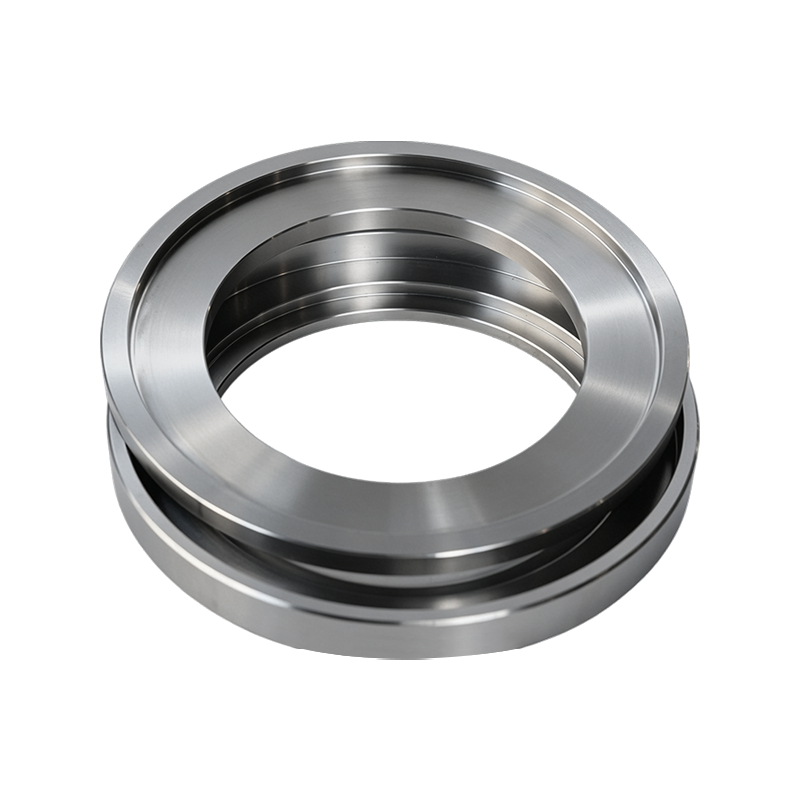
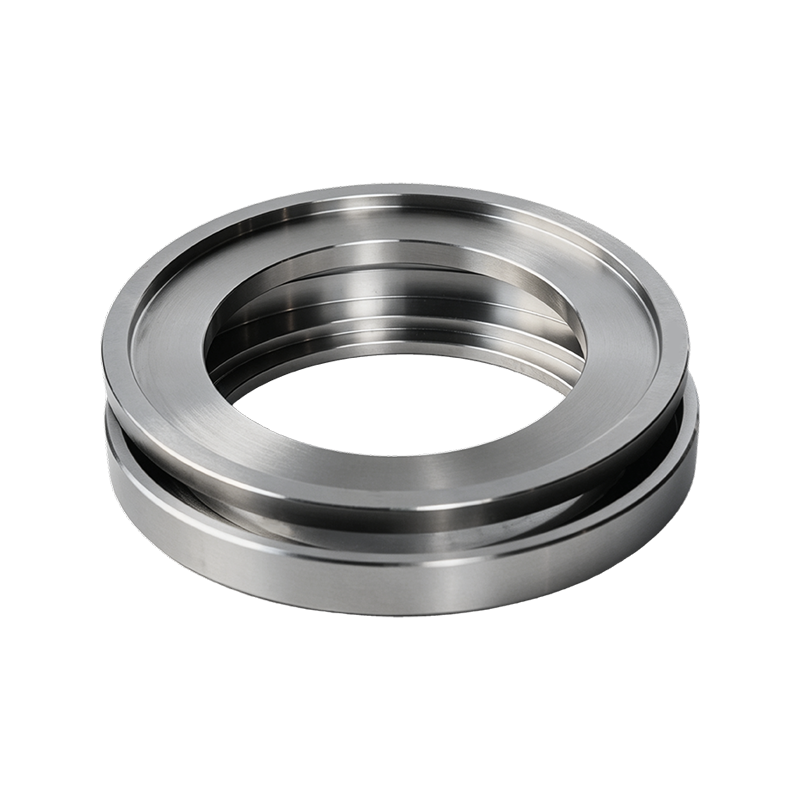
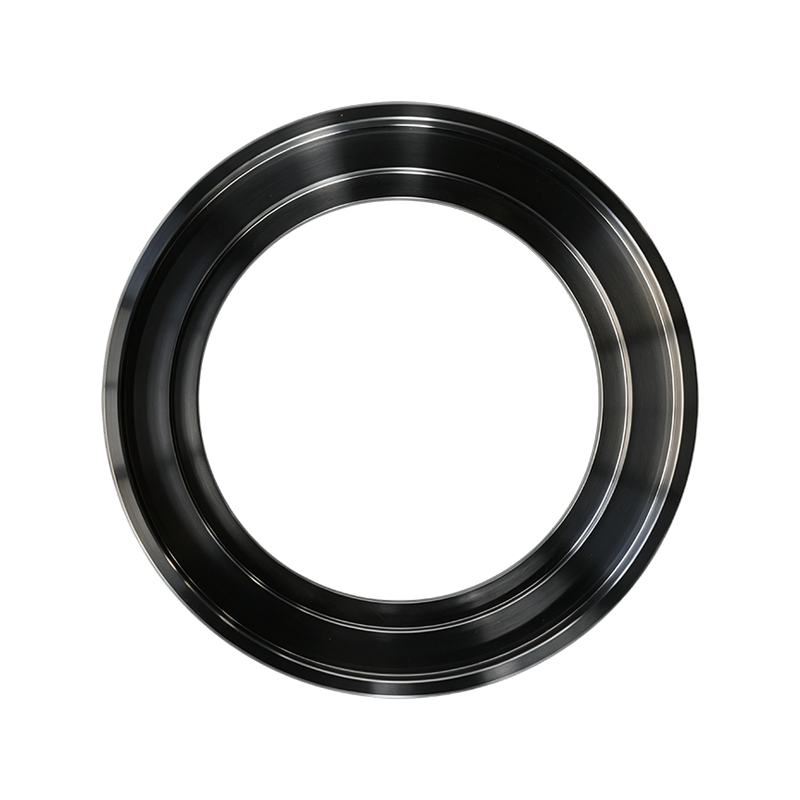
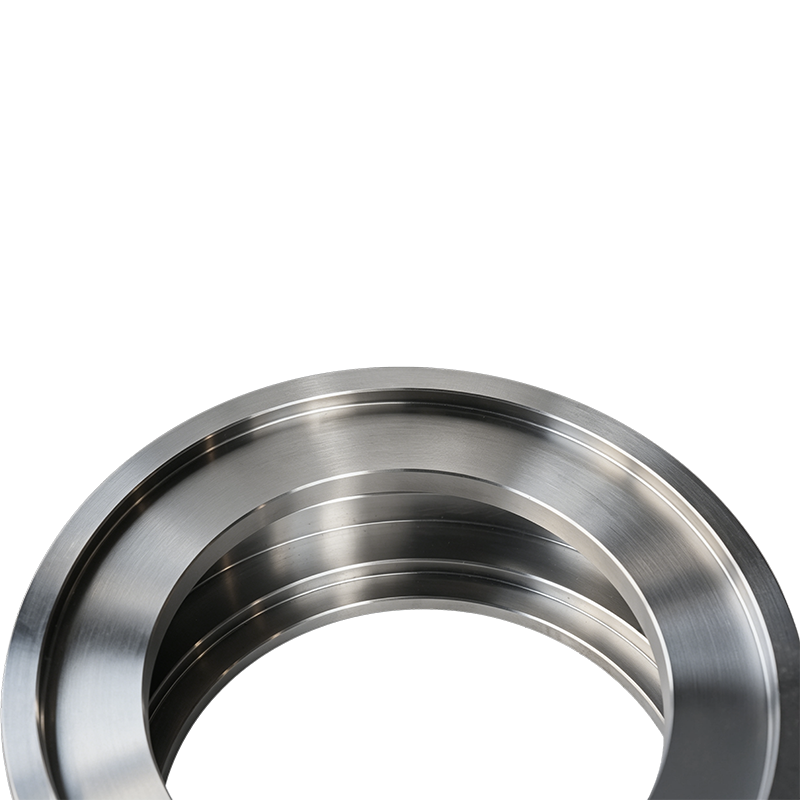
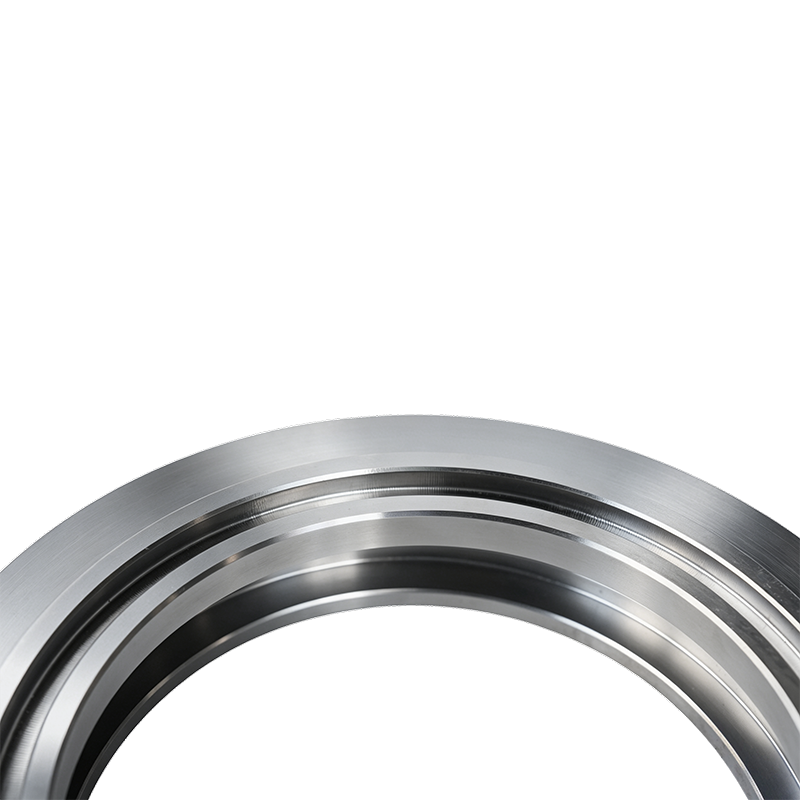
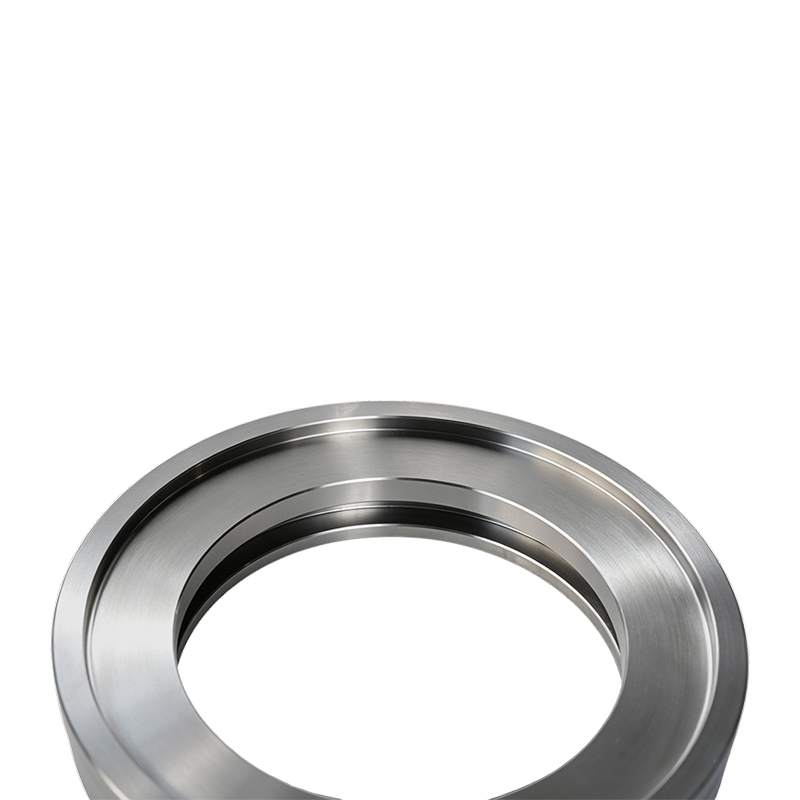
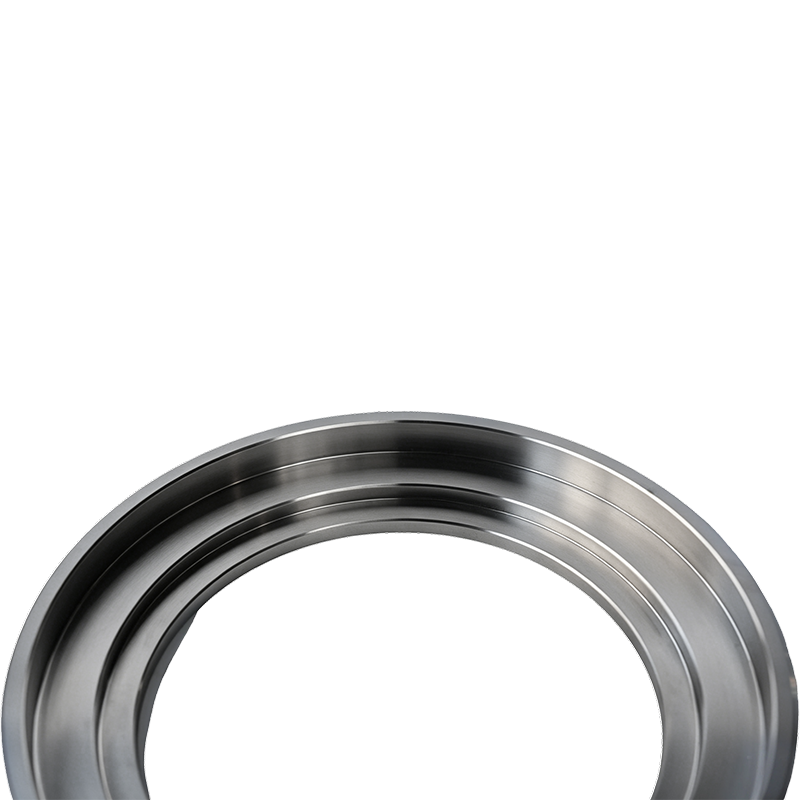
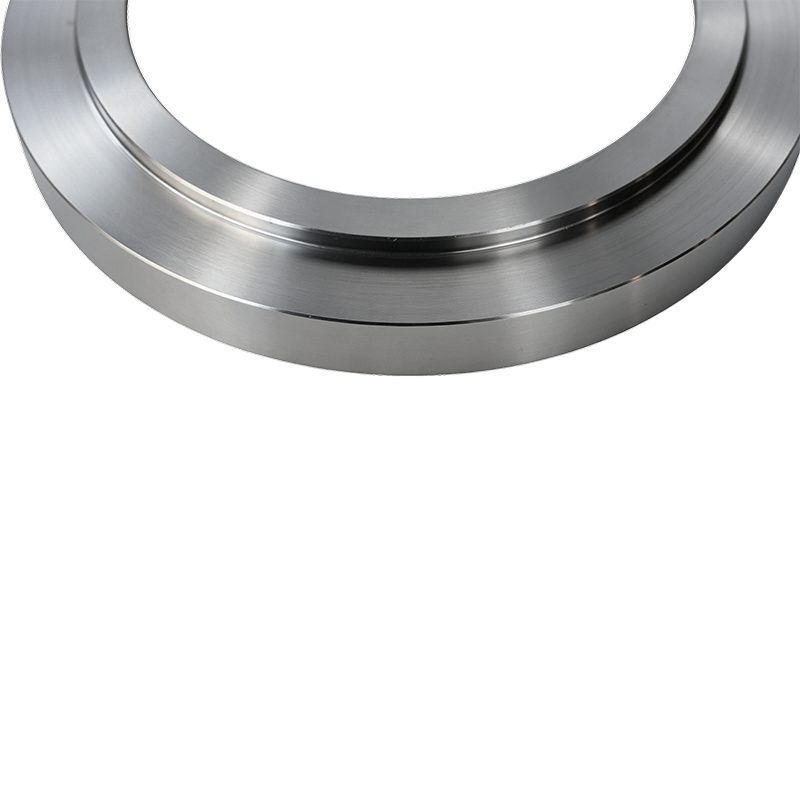
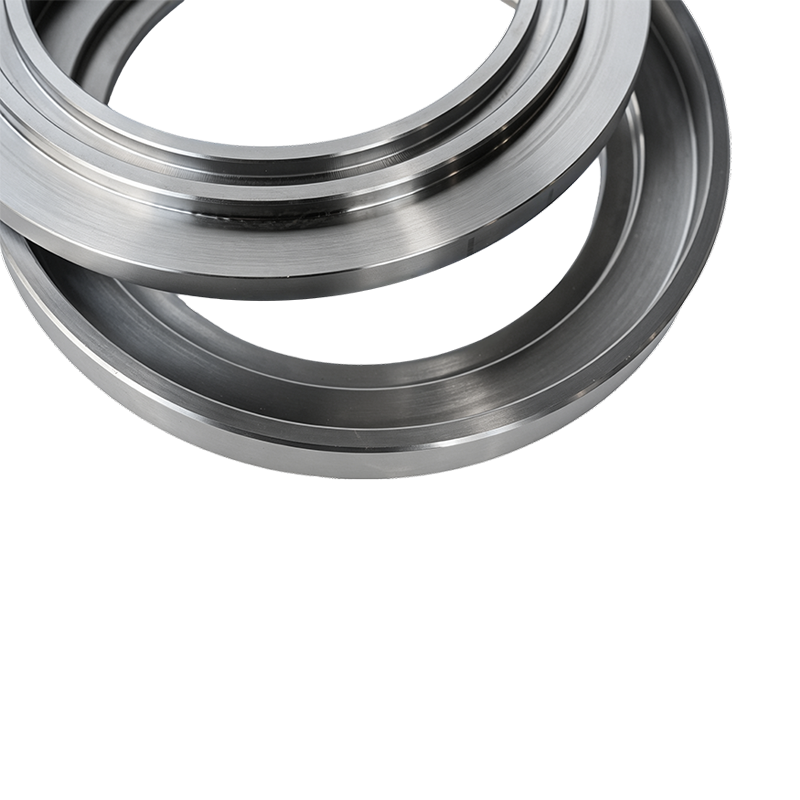 Produktöversikt 45# Steel Oil Slinger (Oil Deflector) är en inre precisionskomponent mont...Visa detaljer
-
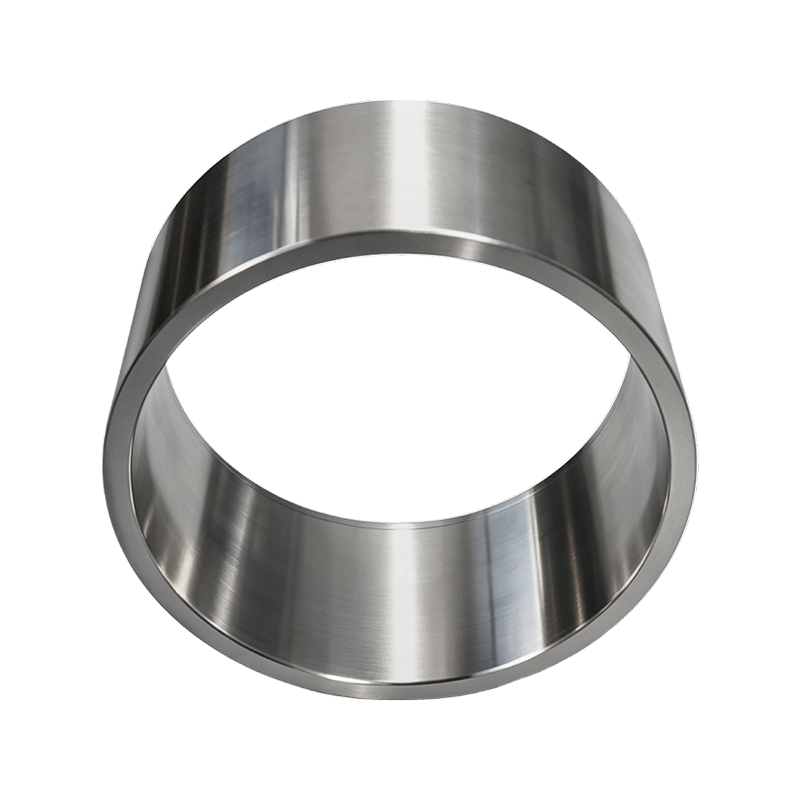
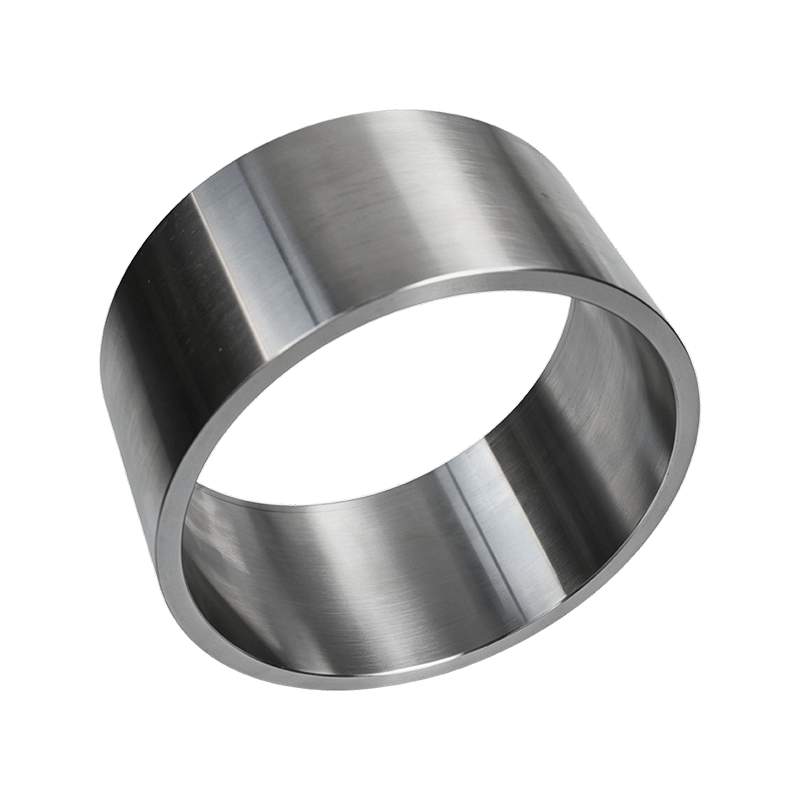
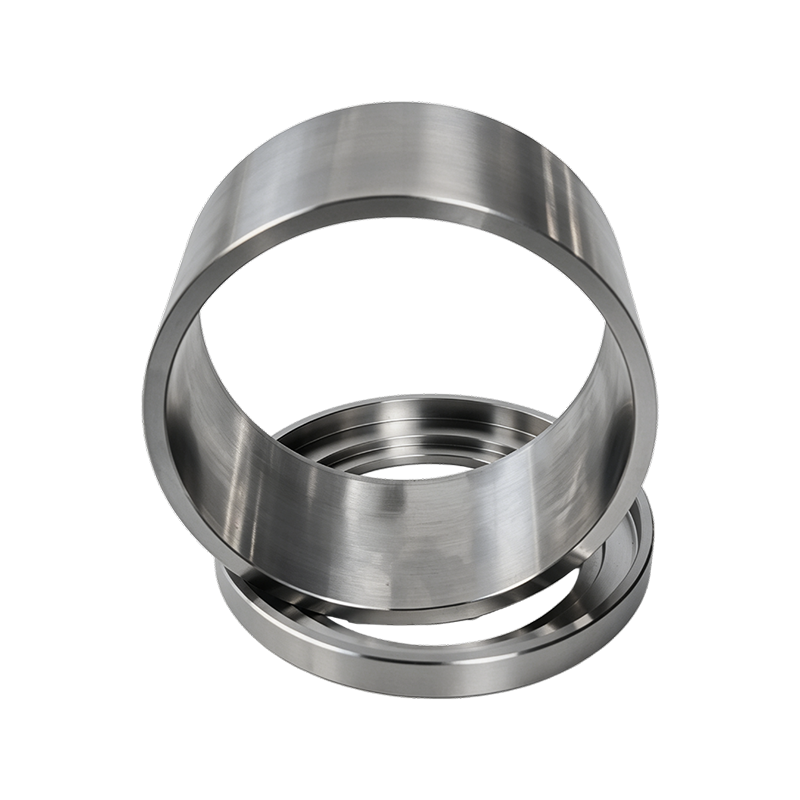
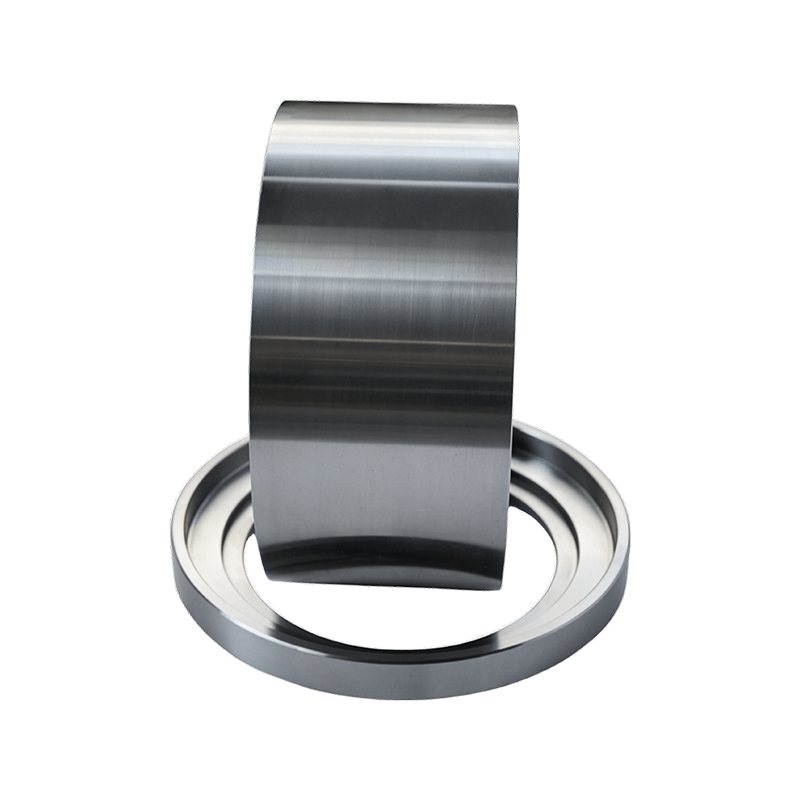 Produktöversikt 45# Steel Precision Spacer (Spacer Ring) är en kritisk intern komponent s...Visa detaljer
Fördjupade rullskal
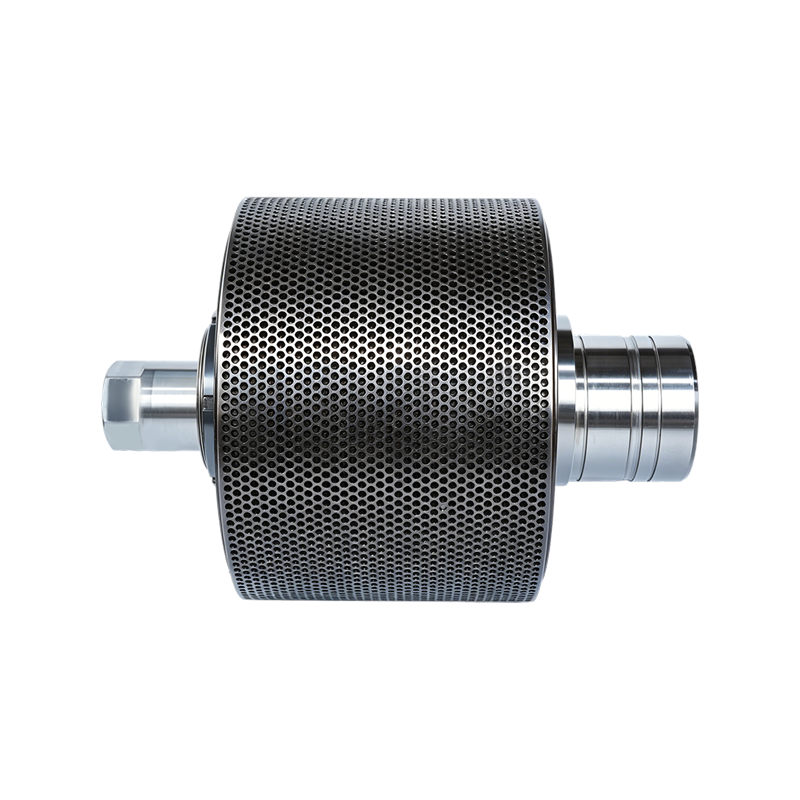
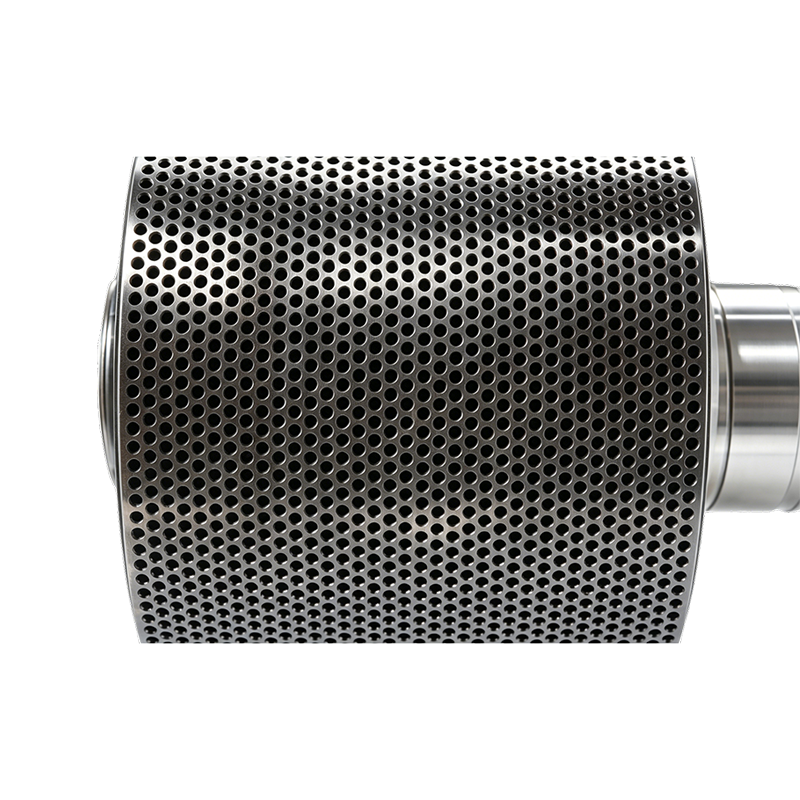
Anhui Jindingsheng Machinery Co., Ltd. tillverkar fördjupade rullskal för industriella pelletskvarnar. Dessa komponenter tillverkas med kontrollerade smides- och värmebehandlingsprocesser, med dimensionella toleranser inom 0,05 mm. Den fördjupade ytgeometrin är konstruerad för att öka friktionen mellan valsen och ringformen, vilket underlättar konsekvent materialkomprimering över olika biomassa- eller foderformuleringar. Varje skal är bearbetat av högkolhaltigt stål och utsätts för hårdhetstestning i flera steg för att säkerställa strukturell enhetlighet. Företaget driver en integrerad produktionslinje från råvaruinspektion till färdig produktförpackning, vilket möjliggör spårbarhet av partier och stabil leverans till pelletsanläggningsoperatörer över hela världen.
Kärnfördelar
- Enhetligt fördjupningsmönster säkerställer konsekvent materialgrepp över hela rullens bredd, vilket minskar sidoglidning under kompression
- Genomhärdad struktur med kärnhårdhet HRC 58 till 62 och höljedjup minst 2,5 mm, ger motståndskraft mot nötande slitage under kontinuerlig belastning
- Anpassningsbart fördjupningsdjup från 0,8 till 2,0 mm och avstånd för att matcha specifika råmaterialegenskaper, inklusive fiberlängd och fuktvariabilitet
- Full spårbarhet från stålparti till slutbesiktning, med dimensionsrapporter och hårdhetsloggar tillhandahållna per batch för kvalitetssäkring
- Kompatibel med stora pelletsfabriksmärken; axel- och kilspårdimensioner kan anpassas till befintlig utrustning utan modifiering
Produktegenskaper
| Material | Högkolhaltigt krombärande stål SAE 52100 eller DIN 100Cr6 med kornstorlek ASTM 8 till 10 |
| Hårdhet HRC | 58 till 62 genomhärdade, inte endast fodral |
| Dimple geometri | Sfäriska fördjupningar, djup 0,8 till 2,0 mm, stigning 4 till 8 mm, anpassningsbar |
| Yttre diameterintervall | 200 mm till 600 mm, andra mått på begäran |
| Ytfinish | Ra mindre än eller lika med 0,8 mikrometer på tappareor; fördjupad yta som smidd med kontrollerad grovhet |
| Balanseringsgrad | G 6,3 enligt ISO 1940 för skalrotation upp till 450 RPM |
Applikationsscenarier
- Produktion av biomassapellets inklusive träflis, halm, solrosskal och palmkärnskal där hög friktion krävs för att övervinna elastisk deformation av fibermaterial
- Djurfoderpelletering för majs, sojamjöl, alfalfa och foderblandningar för att bibehålla genomströmningen under varierande fuktnivåer och oljehalt
- Gödselgranuleringslinjer där den halkfria rullytan minskar igensättning av formen och förbättrar granulens enhetlighet i miljöer med hög luftfuktighet
- Eftermontering för befintliga pelletsverk från CPM, Andritz, Buhler och andra vanliga märken med utbytbara axelmonteringskonfigurationer
Bearbetning och kvalitetskontroll
- Råmaterialverifiering: varje stålsats genomgår kemisk sammansättningsanalys med OES och renhetsklassning enligt ASTM E45
- Smidesprocess: ämne uppvärmd till 1050 till 1100 grader Celsius, smidd under 4000T press, med kontrollerad kylning för att förhindra bildning av hårdmetallnätverk
- Värmebehandling: austenitiserad vid 830 till 850 grader Celsius, oljesläckt, sedan tempererad vid 180 till 220 grader Celsius för att uppnå stabil kvarhållen austenit under 5 procent
- Inspektion under processen: 100 procents måttkontroll på OD, ID och kilspår; hårdhetstest per stycke med Rockwell-skala; ytsprickdetektering via magnetisk partikel
Anmärkningar om installation och underhåll
- Innan montering, rengör axeln och skalhålet för att ta bort eventuellt skräp; applicera anti-gripmassa på nyckeln och avsmalnande ytor för att underlätta framtida demontering
- Dra åt låsmuttern till det värde som anges för valsmodellen; över åtdragning kan förvränga skalhålet och påverka inriktningen med dynan
- Övervaka rullskalets temperatur under de första 4 timmarnas drift; en temperaturökning över 85 grader Celsius kan indikera otillräckligt spelrum eller överdriven förspänning
- Inspektera fördjupningens slitage var 200:e drifttimme med hjälp av en djupmätare; planera för utbyte när det genomsnittliga fördjupningsdjupet faller under 0,4 mm för att undvika skador på formen
Vanliga frågor
Vad är den typiska livslängden för ett fördjupat rullskal
Livslängden varierar från 800 till 2500 timmar beroende på råvarans nötningsförmåga, fukthalt och driftstryck. Regelbunden inspektion av fördjupningens slitagedjup rekommenderas; byte rekommenderas när fördjupningens djup minskar till under 0,4 mm.
Kan fördjupningsmönster anpassas för olika material
Ja. Fördjupningens djup, diameter och avstånd justeras per beställning. För fibermaterial som halm anges ofta djupare gropar från 1,6 till 2,0 mm med bredare avstånd; för finmatning minskar grundare mönster slitage.
Vilken kvalitetsdokumentation som medföljer varje försändelse
Varje sats inkluderar ett materialtestcertifikat enligt EN 10204 3.1, hårdhetsverifieringsrapport, dimensionsinspektionsark och mätning av fördjupningsgeometri. Ytterligare oförstörande testning med UT eller MT kan ordnas.
Hur ska skalet förvaras innan installation
Förvara i ett torrt, ventilerat utrymme med en relativ luftfuktighet under 60 procent. Applicera en rostskyddande oljebeläggning på de bearbetade ytorna. Undvik att stapla tunga föremål på skalet för att förhindra förvrängning.
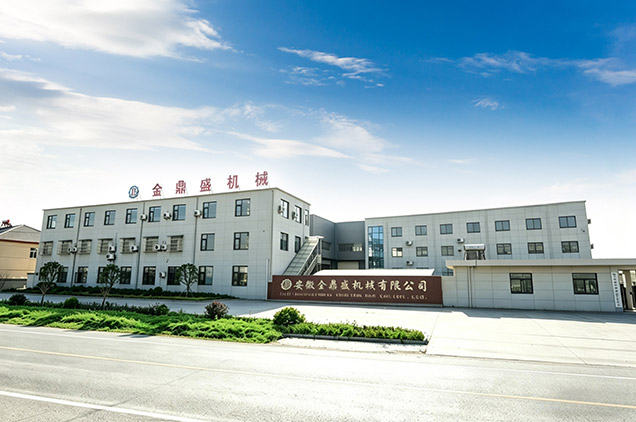
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Fördjupade rullskal Supplier and China Fördjupade rullskal Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Företaget fokuserar på kärnverksamheten FoU och tillverkning av granulatorringform, rullar och relaterade granulatordelartjänster. De huvudsakliga produkttyperna är ringform, vals och granulatortillbehör. Det har den mest avancerade utrustningen och mer kompletta serviceföretaget i Kina. Företagets produkter exporteras till många främmande länder: USA, Japan, Sydkorea, Vietnam, Frankrike, Bangladesh, Ryssland, Indien, Filippinerna och europeiska länder. Företaget kontrollerar strikt alla processer från råmaterial till smide, ytbehandling och värmebehandling. Det är ett enda servicecenterföretag i Kina.
Anhui Jindingsheng Machinery Co., Ltd., i linje med produktionskonceptet "förfining", använder stabil och pålitlig kvalitet för att skapa din långsiktiga utveckling.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Meddelande Feedback