Varför tryckvalsenheten förtjänar noggrann uppmärksamhet
Två pelletslinjer löper sida vid sida med samma ringform och samma råmaterial. Man fortsätter att producera täta, enhetliga pellets i veckor; den andra börjar göra mer finmaterial, vibrerar och drar ojämn ström. När den andra linjen öppnas upp är den vanliga boven tryckrullen: ett slitet skal, ett löst lager eller en trasig tätning som släppte in damm i fettet.
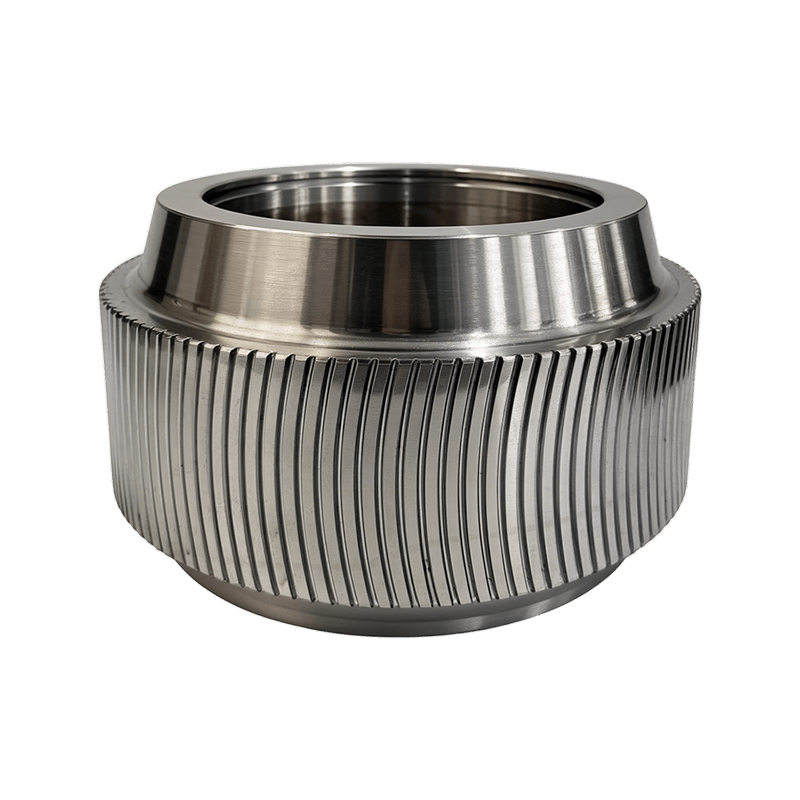
Den korta versionen är att tryckvalsenhet tar emot mer belastning och nötning än någon annan del i presskammaren. Det avgör hur jämnt materialbädden komprimeras och hur länge ringformen håller. Att behandla den som en precisionskomponent snarare än en generisk reservdel är det snabbaste sättet att minska oplanerade stopp.
Ett förtydligande innan vi går vidare. Termen tryckvalsenhet förekommer också i banmatade konverterings- och beläggningsmaskiner, där det vanligtvis betyder ett nyp eller matarvals. Den här artikeln följer granuleringsindustrins betydelse: rullenheten som pressar foder, biomassa eller gödningsmedel genom hålen i en ringform.
Vad en tryckvalsenhet gör i en pelletskvarn
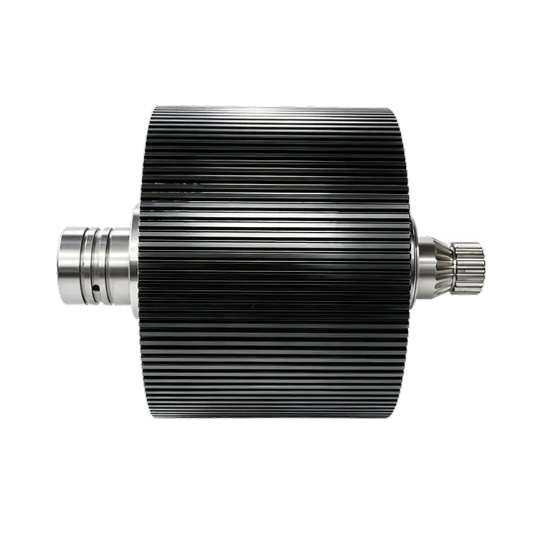
I en typisk ringformspelletskvarn roterar formen runt valsarna. Varje tryckvalsenhet sitter på en excentrisk axel, och ett hydrauliskt, pneumatiskt eller mekaniskt system trycker rullen utåt mot formens inre yta. Friktion mellan form, material och skal roterar valsen, materialet pressas in i formhålen och en stationär kniv skär pelletsen när de kommer ut.
Det viktiga är att maskinens fulla presskraft passerar genom denna enhet. Det är därför tillståndet för monteringen ändrar pelleten nästan omedelbart.
Rullskalet är arbetsytan
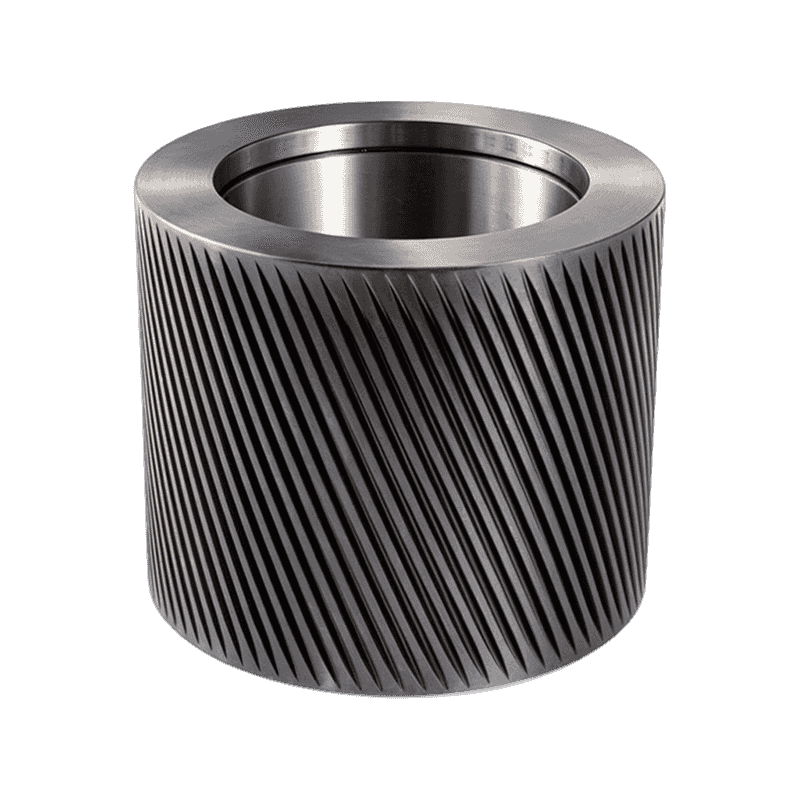
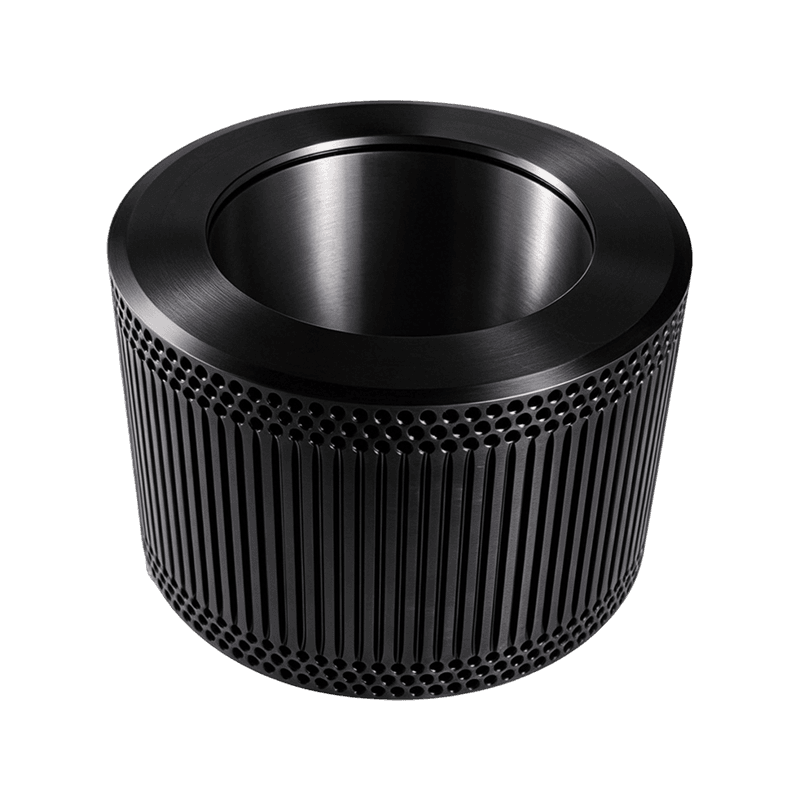
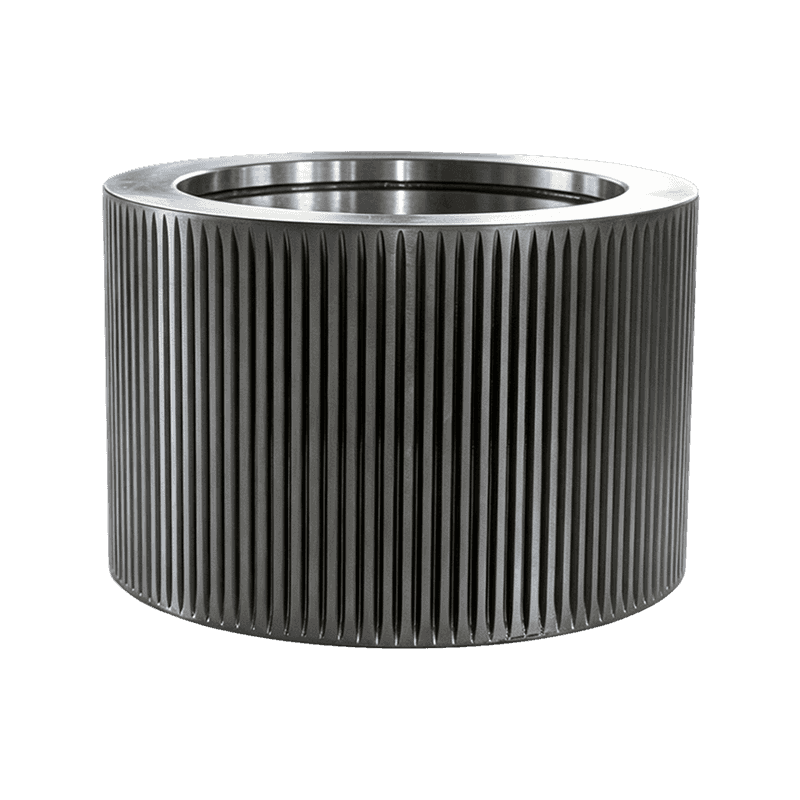
Skalet är det avtagbara yttre lagret som kommer i kontakt med materialbädden. Den absorberar nötande slitage från råmaterialet, utmattning från varje rotation och värme från kontinuerlig kompression. Dess yttre diameter och bredd är anpassade till ringformen, och dess ythårdhet är den viktigaste faktorn för livslängden.
Lager, tätningar och den excentriska axeln bär det återstående arbetet
Bakom skalet bär rullager den radiella belastningen, tätningarna håller finmaterial och fukt borta från lagret och den excentriska axeln gör att rullläget kan justeras i förhållande till dynan. Ett fel i någon av dessa delar är svårt att se utifrån, men det förkortar livslängden på hela monteringen medan skalet fortfarande ser acceptabelt ut.
Huvudkomponenter i en tryckrullsenhet
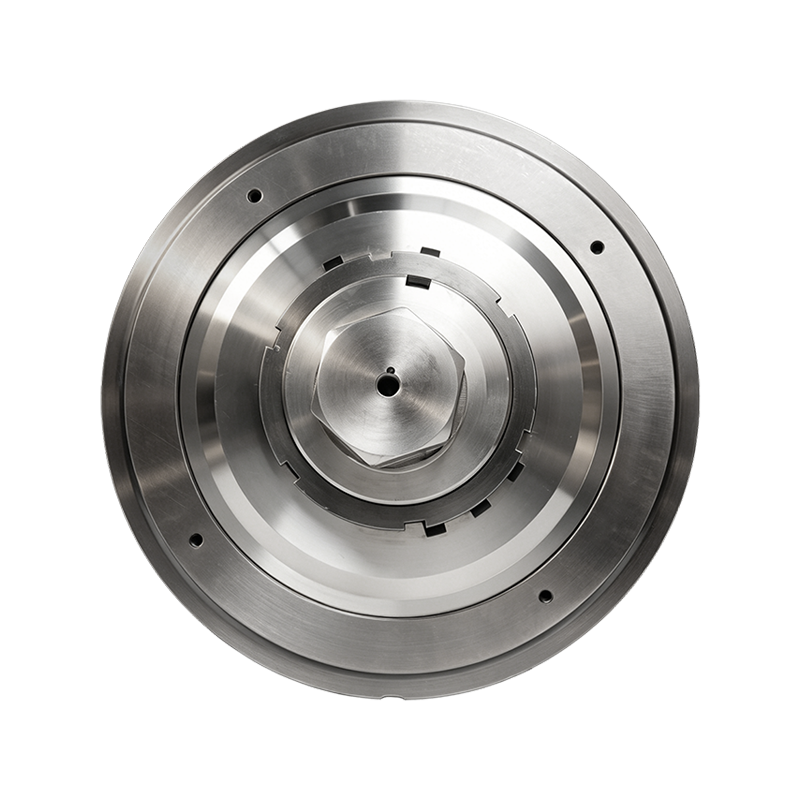
En typisk enhet består av rullskalet, ett eller två lager, den excentriska axeln, oljetätningar och fasthållningsbeslag. Varje komponent har en definierad plikt, och var och en misslyckas på ett annat sätt. Att jämföra dem sida vid sida gör rutininspektioner lättare.
| Komponent | Primär funktion | Vanligaste misslyckandet |
|---|---|---|
| Rullskal | Pressar ihop materialbädden mot ringformen | Platt slitage, stegslitage, ytsprickor |
| Rulllager | Bär den radiella lasten medan skalet roterar | Överhettning, gropfrätning, spjälkning |
| Excentriskt skaft | Stöder enheten och justerar mellanrummet mellan rullar och matris | Trötthet, böjning, skadade kilspår |
| Oljetätningar | Håll fett i och blockera damm och fukt | Läckage, trasiga läppar, kontaminering |
| Fästelement och distanser | Håll lagerförspänning och löpspel | Lossning, korrosion |
Tecken på en sviktande tryckvalsenhet
De första varningarna visas på två ställen samtidigt: pelleten och maskinen. Om pelletsdensiteten blir ojämn, fina partiklar ökar och kvarnen vibrerar eller drar ojämn ström, inspektera valsenheten innan du skyller på ringformen.
- Ojämn pelletshårdhet eller en stigande andel finmaterial
- Vibration eller knackning från presskammaren
- Ett platt eller stegvist slitmönster på rullskalet
- Lagerhus som går varmt vid beröring
- Mörkt fett, eller fett som innehåller metallpartiklar
Skalslitage dyker upp i pelletskvalitet först
Skalslitage är sällan enhetligt. Ett skal som tappat sin ursprungliga profil kan inte komprimera materialet jämnt, så trycket sjunker där slitaget är djupast och pelletsdensiteten följer. När väl slitaget når igenom det härdade lagret, slösar det längre bara energi och riskerar skador på formen.
Lager- och tätningsfel slutar i en gripen enhet
När en tätning misslyckas blandas finkorn med fettet och fungerar som slippasta inuti lagret. Värme dyker upp först, sedan brus, sedan spel, sedan ett gripet eller snurrat lager som förstör den excentriska axeln. I det skedet är det inte meningsfullt att bara byta ut skalet eftersom de stödjande delarna redan är skadade.
Vad du ska kontrollera innan du köper en ersättning
Jämfört med ringformen är en tryckvalsenhet ett mindre köp, men den har en stor inverkan på drifttid och pelletskonsistens. Följande kontroller gäller både foder-, biomassa- och gödsellinjer.
Börja med maskinen istället för katalogen. Använd kvarnbyggarens artikelnummer eller mät valsens bredd, ytterdiameter och axelgeometri. Monteringen måste passa ringformens innerdiameter och justeringsområdet för det excentriska systemet.
Ifrågasätt sedan materialet och värmebehandlingen. Bra skal är legerat stål, genomhärdat eller fallhärdat till grovt 58 till 62 HRC . Ett mjukare skal slits snabbt; ett för hårt skal riskerar att spricka vid stötbelastning.
Kontrollera även lagerpaketet: lagertyp och antal, förspänningsmetod och fettspecifikation. Ett lager som helt enkelt passar men har en lägre klassificering kommer att misslyckas tidigt i kontinuerlig produktion.
Bekräfta de kritiska måtten och toleranserna. Rullskalets ytterdiameter påverkar mellanrummet mellan rullar och matris, och utloppet påverkar jämn kompression. Fråga efter uppmätta värden istället för katalognummer.
Titta slutligen på leverantörens processkontroll. Konsekventa resultat kommer från kontrollerat råmaterial, smide, värmebehandling och slutlig bearbetning. En leverantör som sköter hela kedjan är lättare att lita på än en som bara monterar inköpta delar.
- Rullbredd, ytterdiameter och axelpassning
- Materialklass och hårdhetsområde, vanligtvis 58 till 62 HRC
- Lagertyp, antal, förspänning och fett
- Rundhet, runout och ytfinish
- Processkontroll från råmaterial till slutlig bearbetning
Byte på monteringsnivå kontra endast ett skal
Byte av hela enheten ger förspända lager, korrekt placerade tätningar och en fräsch arbetsyta i ett slag. Det tar också bort risken att dolt slitage i lagret eller axeln förkortar livslängden på ett nytt skal. Planerade driftstopp blir lättare att förutse eftersom ett stopp avslutar jobbet.
Att bara köpa skalet är vettigt när den befintliga axeln har kontrollerats, lagerspelet fortfarande är inom specifikationen och den gamla enheten har inte visat några tecken på värme eller förorening. Vid kontinuerlig produktion väljer de flesta team ändå hela monteringen, eftersom prisskillnaden är liten jämfört med ett andra fel inne i presskammaren.
Underhållsvanor som förlänger monteringstiden
Den första försvarslinjen är smörjdisciplin. Följ kvarnbyggarens fettklass och intervall; en vanlig tumregel i dammiga förhållanden är att smörja rullarna var åttonde driftstimme. Sträck inte intervallet bara för att maskinen verkar tyst.
Kontrollera lagerspel och hustemperatur under den dagliga rundvandringen. Tidig upptäckt av glapp förhindrar att lagret snurrar på axeln, vilket är ett av de dyraste fellägena i presszonen. Om kvarnen använder mer än en vals, rotera enheterna så att slitaget förblir balanserat och ringformen håller en jämn belastning.
Gör varje ringbyte till en inspektionspunkt. Ett planerat stopp är det billigaste tillfället att mäta skaldiameter, inspektera tätningar och fräscha upp fett.
Bottom Line
Tryckvalsenheten sitter i mitten av en pelletsfabriks mest krävande arbete. Dess jobb är enkelt, men dess konstruktion, slitage och utbyte har en överdriven effekt på drifttid och pelletskvalitet. Inspektera skalet och lyssna på lagret, byt ut enheten som ett matchat system snarare än en handfull delar som råkar passa, och håll smörjningen enligt schemat. Dessa tre vanor kommer att ge mer drifttid än nästan alla andra underhållsrutiner i bruket.