Branschnyheter
Pelletskvarn dör: specifikationer, kompressionsförhållanden och en köpchecklista
En pelletslinje med en hastighet på 8 ton per timme som sjunker tillbaka till 6,5, med finkorn i de färdiga påsarna som kryper mot 5 procent, säger dig något långt innan någon öppnar dörren till stanskammaren: stansens arbetsyta är sliten. Hålingångar har rundats av, effektiv längd har krympt och pressen betalar för det i kapacitet. Bland alla slitdelar i en pelletspress, pelletskvarnen dör är vanligtvis den dyraste varan, men de beställs fortfarande ofta enbart efter håldiameter, med kompressionsförhållande, öppen yta och stålkvalitet kvar till katalogen.
Guiden nedan täcker vad stansen gör, specifikationslinjerna som bestämmer prestanda, hur kompressionsförhållande ska väljas och rullhårdvaran som bestämmer hur länge något av det varar.
Vad Pelletskvarnen dör gör inne i presskammaren
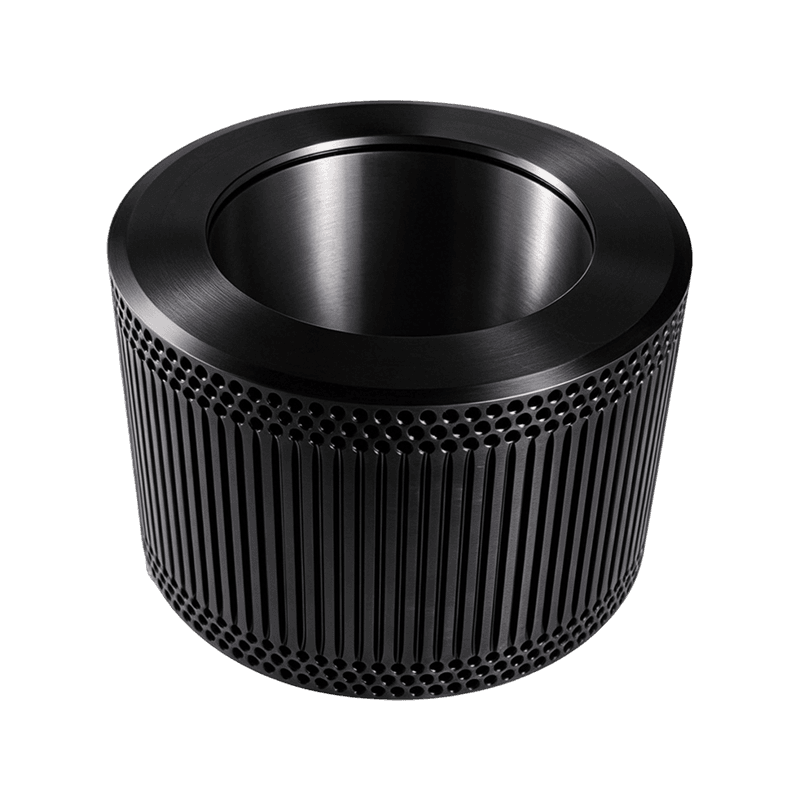
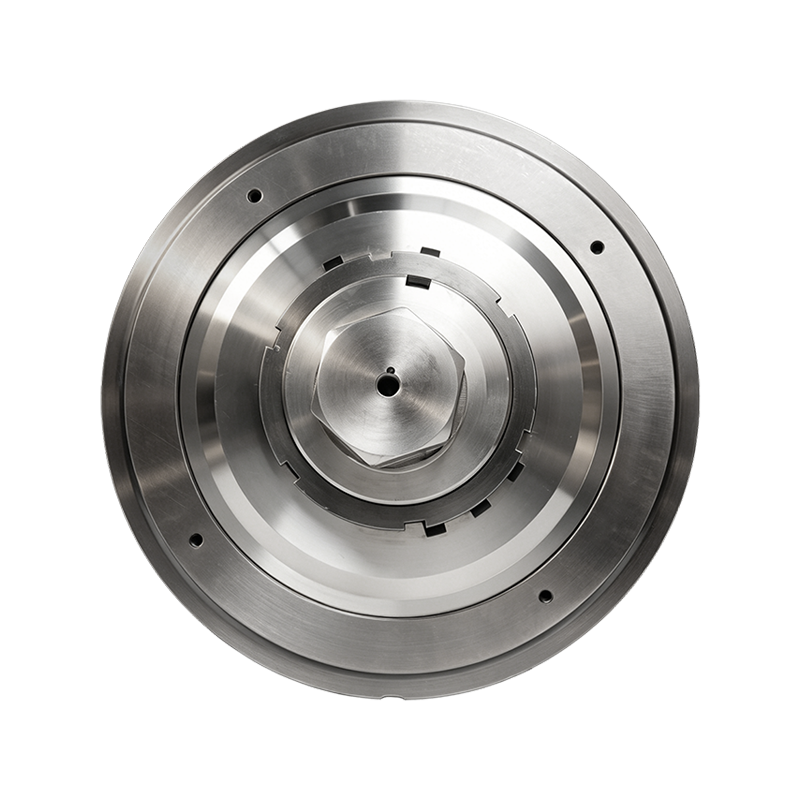
En pelletskvarnsform är den perforerade stålringen eller skivan som faktiskt bildar pelleten: rullar pressar konditionerat material genom tusentals borrade hål, och friktion, tryck och fukt binder det till täta strängar som skärs i längd utanför.
En pelletskvarnsform är en utbytbar, precisionsborrad stålkomponent, ringformad i ringformpressar och platt i plattformpressar, vars hålgeometri anger pelletsdiameter, densitet och genomströmning.
Varje hål har samma anatomi, och varje parameter på det är ett köpbeslut:
- Håldiameter: pelletsstorleken som köparen beställer, från 2 mm yngelfoder till 8 mm bränsle.
- Inloppsförsänkning och vinkel: för grunt svälter intaget, för djupt försvagar ansiktet.
- Effektiv längd: avståndet under kompression, som bildar kompressionsförhållandet med diametern.
- Total tjocklek och lättnad: strukturellt djup plus eventuell breddad utgång som förkortar arbetslängden.
- Borrmönster och hålantal: hur många hål passar över den aktiva bredden, vilket anger öppen yta och kapacitet.
Ändra någon och kapacitet, pellets hårdhet och formstyrka flyttas med den.
Die Spec Sheet Checklista: Hål, effektiv längd, öppen yta, stål
Fem spec-linjer avgör det mesta av en forms prestanda och pris: håldiameter, effektiv längd, öppen yta, stålkvalitet och arbetshårdhet.
Håldiametern bestäms av pelletsspecifikationen som säljs. Effektiv längd, inte total tjocklek, styr kompressionen och är siffran att jämföra mellan citat. Öppen yta, andelen av ytan som upptas av hål, byter kapacitet mot styrka: mer stål borttaget betyder fler ton per timme men en yta som böjer och spricker tidigare. Rostfritt X46Cr13 tar bort den korrosion som ånga och surt foder orsakar, medan höljeshärdad 20MnCr5 passar abrasiv biomassa. En korrekt gjord form kommer med sin arbetsyta mellan HRC 52 och 58, med stöd av ett hårdhetscertifikat.
| Specifikation | Boskapsfoder dör | Trä biomassa dö |
| Typisk håldiameter | 2-4 mm | 5-8 mm |
| Typisk effektiv längd | 20-40 mm | 30-55 mm |
| Kompressionsförhållande (L/D) | 8:1 till 13:1 | 5:1 till 8:1 |
| Vanliga stålsorter | X46Cr13 (4Cr13) rostfri | 20MnCr5 / 40Cr legering |
| Arbetsytans hårdhet | HRC 52-58 | HRC 52-58 |
| Typiskt öppet område | 20-28 % | 18-25 % |
Se upp: en stans borrad med mer öppen yta än vad pressen är designad för kan dra mer ström än huvudmotorn har i reserv, så ange maskinmodell och stämplad stanskod vid varje förfrågan.
Kompressionsförhållande förklarat: Antalet bakom pellets hårdhet
Kompressionsförhållande är den mest citerade och mest missförstådda siffran på en tärning: höj den och pellets blir tätare och hårdare, men pressen behöver mer kraft, mer konditionering och stadigare drift.
Kompressionsförhållande är lika med effektiv hållängd dividerad med håldiameter. Ett 4 mm hål med 40 mm effektiv längd ger en 10:1 stans.
Formuleringen sätter utgångspunkten. Fett smörjer, så oljiga fjäderfäransoner extruderas lätt genom kortare arbetslängder; ligninbundet sågspån behöver tjocka formväggar men blygsamma förhållanden för att undvika att linjen kvävs. Utgå från ett beprövat förhållande och justera bara i en riktning: smuliga pellets kräver mer effektiv längd, en överbelastad motor eller frekvent kvävning för mindre. Bra ångkonditionering gör något av samma arbete som extra stanslängd, varför välkonditionerat foder kan köra en kortare, svalare stans.
Typiska startkompressionsförhållanden (L/D) efter applikation
Ring Die vs Flat Die: Matcha presskammaren till din produktion
Ringdies vinner på kapacitet och konsistens, flatdies vinner på pris och enkelhet, så valet brukar komma ner till ton per timme.
Ringformkammare
- Kapaciteter från cirka 300 kg/h upp till 30 t/h på industrilinjer
- Jämn kompression, så hårdhet och fukt håller ett tätt band
- Härdade rostfria eller fallhärdade stansar med långa serviceintervall
- Högre inköpskostnad och en tyngre bytesprocedur
Platt formkammare
- Typiskt 50 till 1 000 kg/h för gårds- och verkstadsskala
- Enkel struktur med stansar som kostar mindre och byter på några minuter
- Enkel formelbyte för blandfoder och små biomassakörningar
- Mer variation i pellets hårdhet över formytan
Tumregel: om pellets säljs mot en kundspecifikation betalar ringformkammaren för sig själv; för användning på gården når en platt tärning vanligtvis återbetalning tidigare.
Pelletskvarnsslitage är ett tvådelat problem: Para ihop rullskalen
En tärning bärs aldrig ensam: varje ton som når hålen har först komprimerats av rullskalet, så tärningsliv bestäms av paret.
Rullskal är mindre, billigare och snabba att byta ut, och de flesta underhållsplaner budgeterar med två till tre skalbyten innan en tärning går i pension. Tre parningsregler skyddar investeringen:
- Kör skal och dö med kompatibel hårdhet så att ingen av ytorna sliter på den andra.
- Matcha skalets bredd och tandmönster till formens aktiva hålfält.
- Byt ut i matchade set när slitaget är avancerat, eller så ärver en ny tärning de slitna rullarnas ojämna profil inom några dagar.
För abrasiv användning håller härdade GCr15-lagerstål sin tandprofil mycket längre än vanligt kolstål.
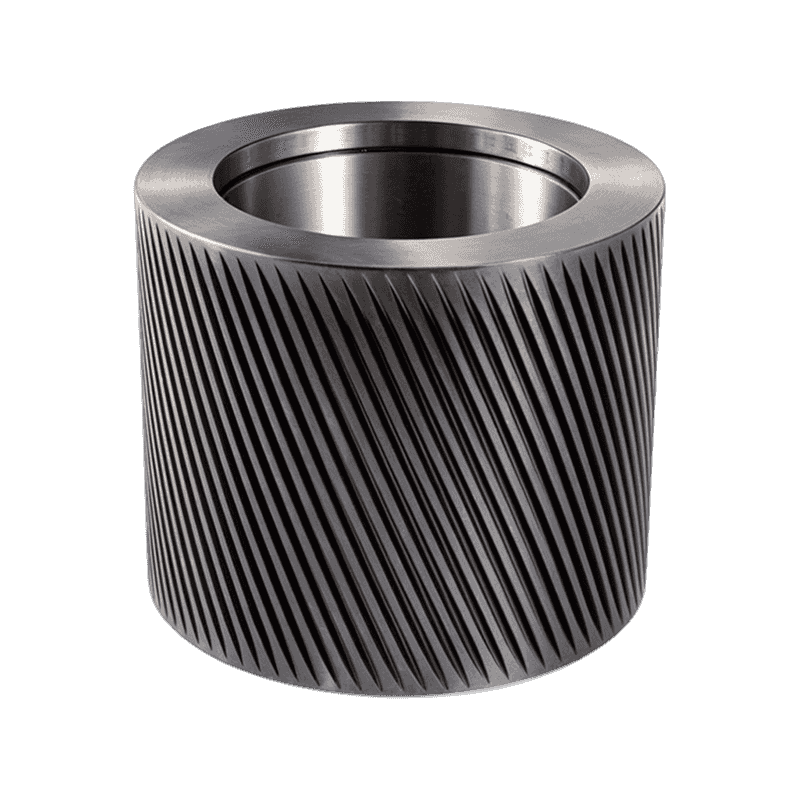 Lagerstål GCr15/100Cr6 Pelletsrullskal Smidda av krombärande stål med högt kolhalt och värmebehandlat för högspännings pelletisering, håller dessa rullskal sin tandprofil mycket längre än vanligt kolstål i abrasiv biomassa eller matning. Visa produkt →
Tandgeometri är hälften av parningsköparna glömmer. Böjda tandskal biter mer tillförlitligt i hala eller fibröst material och sprider det över munstyckets bredd, och skillnaden visar sig som kapacitet vid samma motorbelastning. Konstruktion, slitage och köpkriterier för en komplett tryckvalsenhet anges i en separat guide.
 Böjt tandvalsskal för pelletskvarn Ett bågtandsvalsskal för pelletkvarnar med ringform som greppar hala eller fibröst material mer tillförlitligt och sprider det över stansbredden, vilket förbättrar kapaciteten och pelletskvaliteten vid samma motorbelastning. Visa produkt →
Fem fältbeprövade sätt att förlänga ringformens livslängd
För tidigt tärningsfel går vanligtvis tillbaka till processen kring tärningen snarare än själva tärningen, och fem vanor förhindrar det mesta.
- Kör in formen försiktigt: nya hål gör pistolborren grov, så spola pressen med oljigt, lågvärdigt material under den första halvtimmen.
- Håll rullgapet vid 0,1-0,3 mm: hårdare slipar metall på metall, bredare låter materialet glida igenom okomprimerat.
- Skick innan du komprimerar: torr, underångad mäsk beter sig som slippasta, så ta upp temperatur och fukt till formuleringens söta punkt.
- Rensa pluggar på rätt sätt: använd en mjuk driva eller en borr med lätta kranar, eftersom svampade inlopp från hamrande permanent minskar intaget.
- Förvara formarna torrt och förseglat: tryck igenom oljigt mjöl efter den sista körningen, packa formen och håll den borta från fuktiga golv, eftersom rost i hålen snabbt dödar en lagrad form.
är en normal planeringssiffra. Skalen är den billigare slitdelen och att tunna dem för att skjuta upp en förändring är den dyraste ekonomin i kammaren.
En förbeställningschecklista för pelletsbruksdödar
En tärning som kommer fel kostar två byten och dagars produktion, så bekräfta dessa punkter skriftligen innan du betalar:
- Pressmodell och den stämplade formkoden från den gamla delen
- Håldiameter, effektiv längd, total tjocklek och försänkningsvinkel
- Stålsort med hårdhetscertifikat i HRC 52-58 fönstret
- Borrmönster anpassat till rullskalets bredd vid drift
- Kompressionsförhållandet matchade formuleringen, inte en katalogstandard
- Reservrullskal, distanser och oljeslungor i samma försändelse
Leverantörer som är specialiserade på matrisens bärande partners gör detta lättare att stänga. Anhui Jindingsheng Machinery Co., Ltd., en tillverkare av rullskal och tryckrullar med säte i Guangde, Anhui, presenterar sig som ett servicecenter för pelletspressdelar och skickar till USA, Japan, Sydkorea, Vietnam, Frankrike, Bangladesh, Ryssland och Indien, så hårdvara på stanssidan och rullsidan kan specificeras tillsammans.
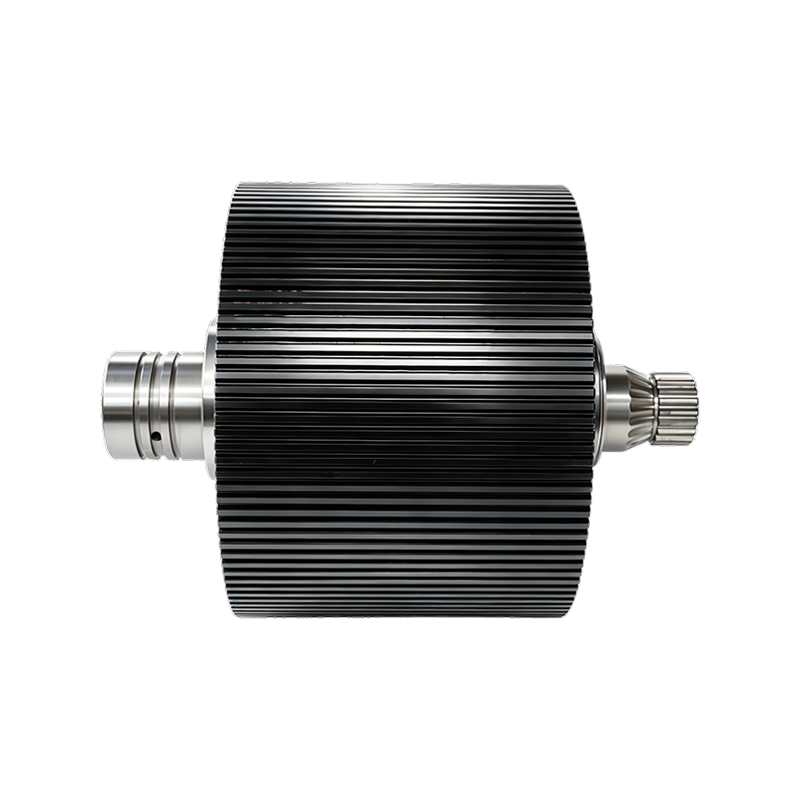
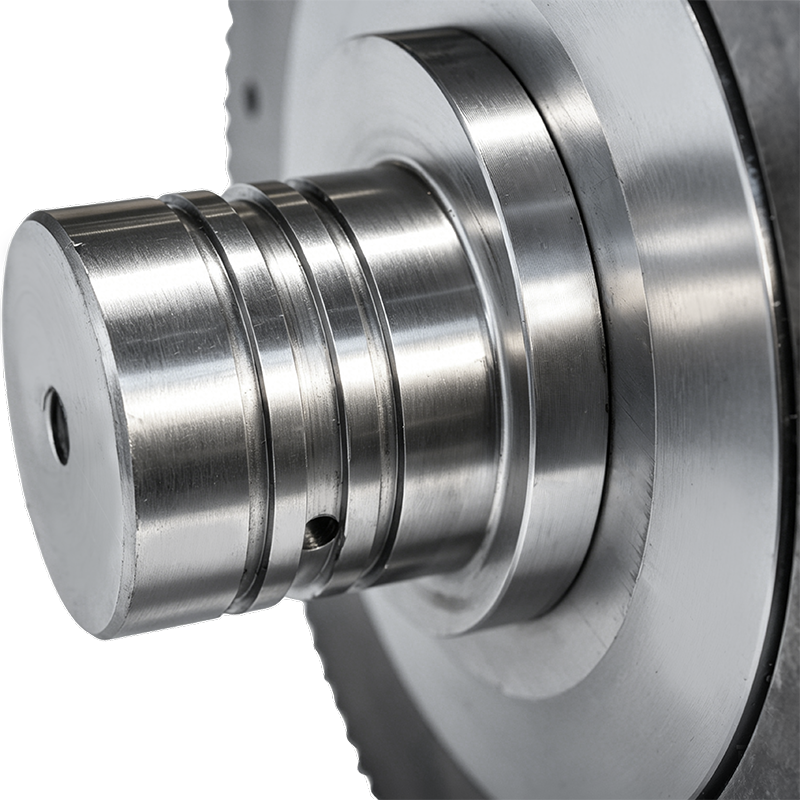 Pelletskvarnsring Die Roller Shell Montering En komplett rullenhet med skal av legerat stål, kraftiga lager och tätning i flera lager, vilket gör att form, rullskal och drivutrustning kan specificeras tillsammans som ett slitsystem. Visa produkt →
Summa summarum: köp tärningen, rullskalen och drivutrustningen som ett bärsystem, och kostnaden per ton faller med varje tärning du kör.
Snabba svar för köpare som listar stans- och valshårdvara.
Vanliga frågor
Hur länge dör en pelletskvarn?
Det finns ingen fast siffra. Matningslinjer rapporterar vanligtvis 800 till 1 500 drifttimmar från en rostfri form, medan abrasiv biomassa kan skära ned det kraftigt. Spåra ton och hålslitage i millimeter, inte kalendertid, och jämför matriser på kostnad per ton.
Vilket kompressionsförhållande behöver min formulering?
Utgå från produktfamiljen: ungefär 9:1 till 13:1 för de flesta djurfoder, 5:1 till 8:1 för ved och halm. Smuliga pellets kräver ett högre förhållande; en överbelastad motor eller choking kräver en lägre.
Kan man dö köra både foder och biomassa?
Inte vettigt. Foder och biomassa behöver olika håldiametrar, effektiva längder och stålkvaliteter, så en delad form kompromissar med hårdhet eller kapacitet. De flesta växter håller en form per produktfamilj, oljad och förseglad.
Ska rullskal bytas tillsammans med tärningen?
Ja, närhelst slitaget är avancerat. En ny stans tar upp de slitna rullarnas ojämna profil inom några dagar, och skalets härdade yta är det som skyddar stansens yta. Att beställa båda tillsammans tar också bort en andra byte.
Hör av dig
Följ oss
Snabblänkar
Kontakta oss
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen