Branschnyheter
pelletskvarnskomponenter: Tillämpningar, urvalskriterier och praktisk vägledning
En 520 mm ringformlinje i en foderfabrik i Mellanvästern förlorade 24 procent av sin genomströmning på tre veckor. Dien var fortfarande inom spec; rullskalen var det inte. Deras tandprofil hade plattats till, så skallen sladdade över fodret istället för att tvinga det genom stanshålen. Den sekvensen - utgången sjunker, motorbelastningen stiger, matrisens livslängd förkortas - är nästan alltid ett komponentproblem, inte ett maskinproblem.
Pelletskvarnskomponenter är de utbytbara slitdelarna inuti presskammaren som omvandlar motorns vridmoment till komprimeringskraft. Setet innehåller rullskålar, ringformen, excentriska axlar som driver rullarna och de inre delar som tätar och smörjer lagerenheten: glandändkåpor, oljeslingrar och distansringar. Byt ut dem som en koordinerad uppsättning och spåra deras slitage, så får du förutsägbar drifttid. Ignorera dem, och du får nödstopp och skrotade dies.
Hur Pelletskvarnskomponenter delar arbetet i presskammaren
Presskammaren är ett kompakt system: rullskalen pressar konditionerat material utåt mot den roterande ringformen, och friktion mellan skalet, materialet och formhålen bildar pelleten.
Två eller tre rullskal, var och en monterad på en excentrisk axel, roterar inuti formen. Varje ska klämmer ett tunt lager av material mot formens inre yta och trycker i det i formhålen. Den mekaniska belastningen är koncentrerad till tre områden: skalytan, formens inre yta och lagertapparna bakom skalen.
| Komponent | Funktion | Första tecknet på misslyckande |
| Rullskal | Komprimerar material mot formen | Tillplattade tänder, glidning, utgångsfall |
| Ring dö | Formar pelletskolonnen | Minskad genomströmning, grov pelletsyta |
| Excentriskt skaft | Förare rullbanan | Vibration, lagertappslitage |
| Ändskydd för lagergland | Tätar lagerhålet | Oljeläckage, spårslitage |
| Oljeavkastare/deflektor | Kastar olja i lagret | Lagerljud, överhettning |
| Distansring | Ställer i axiellt spel | Slutspel, ojämnt rullslitage |
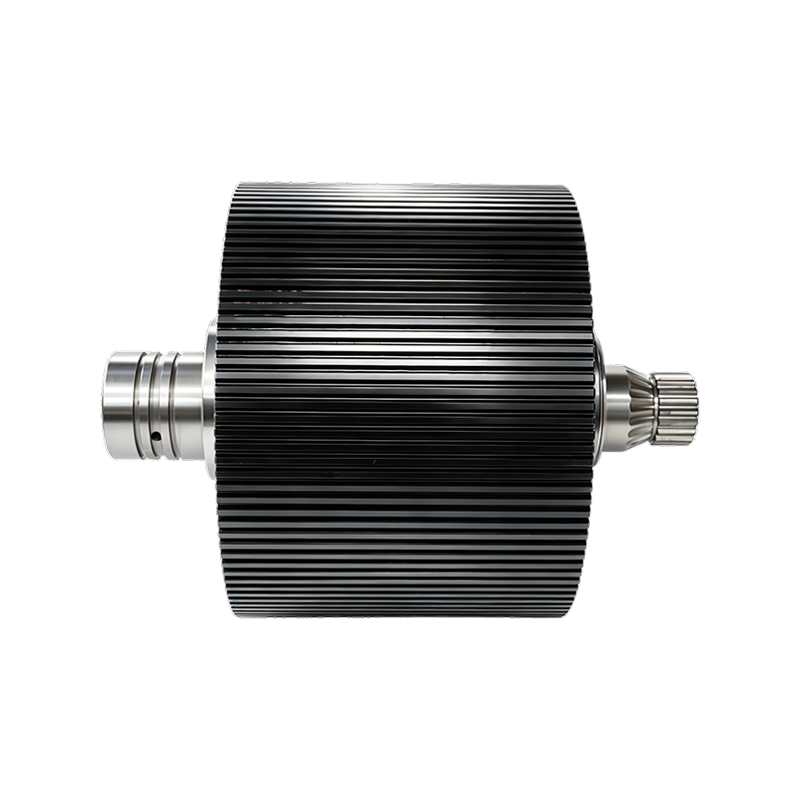
Den excentriska axeln skapar den rullande rörelsen: dess förskjutna axel gör att skalet roterar excentriskt, så varje punkt på skalets yta tar en ny bit av material. Axeln absorberar cykliska böjbelastningar, vilket är anledningen till att materialvalet är viktigt - 45 stål för standardmatning, 40 Cr för högre utmattningshållfasthet och 42CrMo för de tuffaste kontinuerliga operationerna. På stora bruk, en komplett tryckvalsenhet buntar ihop skalet, skaftet och stöddelarna till en utbytbar enhet.
Rullskalsmaterial: Hårdhet, slitstyrka och verkliga avvägningar
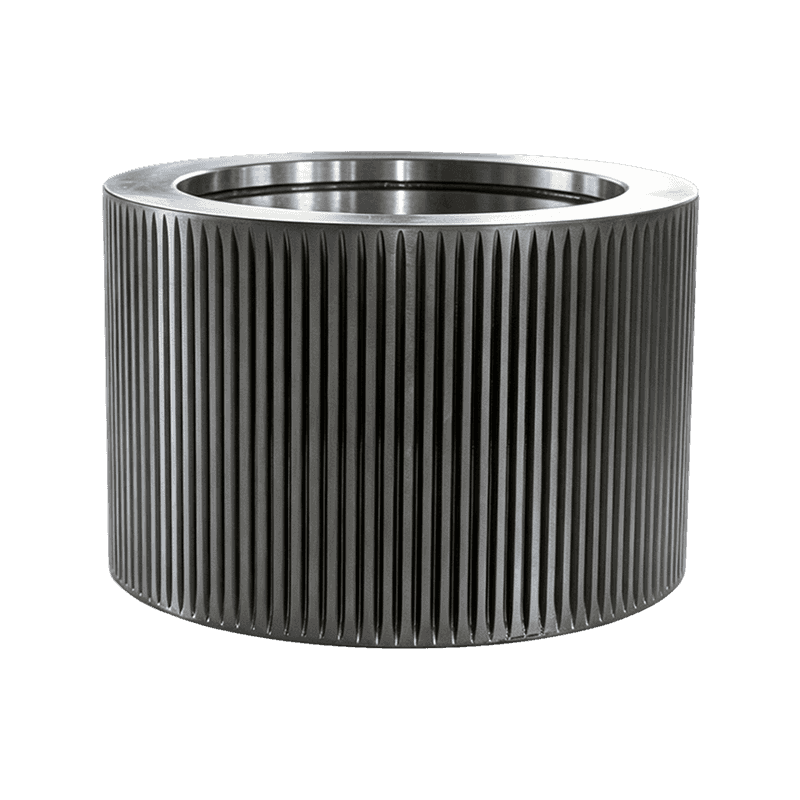
 GCr15/100Cr6 lager stålpelletsvalsskal för högspänningskvarna Detta rullskal är tillverkat av krombärande stål med hög kolhalt och erbjuder utmattningsbeständighet och ytintegritet för kraftig pelletering av biomassa, foder och träfiber, vilket gör det till ett hållbart val där det ska vara hårdhet och kärnseghet är avgörande. Visa produkt →
Val av valsmaterial är en direkt avvägning mellan ythårdhet, kärnseghet och kostnad per ton pellets.
Hårdhet motstår nötande slitage från kiseldioxid i fodret; seghet motstår sprickbildning vid stötar. Inget enskilt betyg ger maximalt av båda. Fyra material täcker nästan varje rullskalsspecifikation i denna rulle:
- 40 Cr legerat stål - släckt och härdat till 40-48 HRC. Allmän kvalitet med ett balanserat förhållande mellan styrka och kostnad för standardfoderformler.
- 20CrMnTi - uppkolat hölje när 58-62 HRC på en tuff kärna med låg kolhalt. Hanterar slipande material och höga kompressionsförhållanden utan flisning.
- GCr15 / 100Cr6 lagerstål - genomhärdad till 58-63 HRC med högsta slitstyrka och bästa dimensionsstabilitet för körningar med högt tonnage.
- 60Si2Mn fjäderstål - värmebehandlad till 44-50 HRC med utmärkt elasticitet. Böjer snarare än spricker under kraftiga stötar, användbart för träpelletslinjer.
| Material | Ythårdhet (HRC) | Slitstyrka | Kärnseghet | Passar bäst för |
| 40 Cr | 40-48 | BH | BH | Allmänt foder, måttlig belastning |
| 20CrMnTi | 58-62 hösten | Hög | Hög | Slipmatning, högt tryck |
| GCr15 / 100Cr6 | 58-63 | Mycket hög | Måttlig | Kontinuerliga körningar med högt tonnage |
| 60Si2Mn | 44-50 | Måttlig | Mycket hög | Sglaster, träpellets |
Fältdata från foderlinjer för fjäderfä visar GCr15 / 100Cr6 rullskal som allmän håller 6 000 till 8 000 ton, medan 40Cr ska byts ut till 3 500 till 4 500 ton. På träpellets håller båda 20CrMnTi och GCr15 40Cr, men 20CrMnTi motstår flisning bättre när överdimensionerade partiklar kommer in i kammaren. Premiumskalkostnaden återvinns genom färre byten, lägre energiräkningar och mindre slitage på formen.
Kontrollera att den excentriska axeln och lagren kan bära den extra hårdhetsbelastningen; ett hårdare ska överföra mer kraft till dynan och lagerenheten. Den fullständiga hårdhets- och slitdatauppsättningen visa i de publicerade köpguiderna för lagerstålrullar på denna sida.
Excentriska axlar och inre komponenter: Stödgjutningen
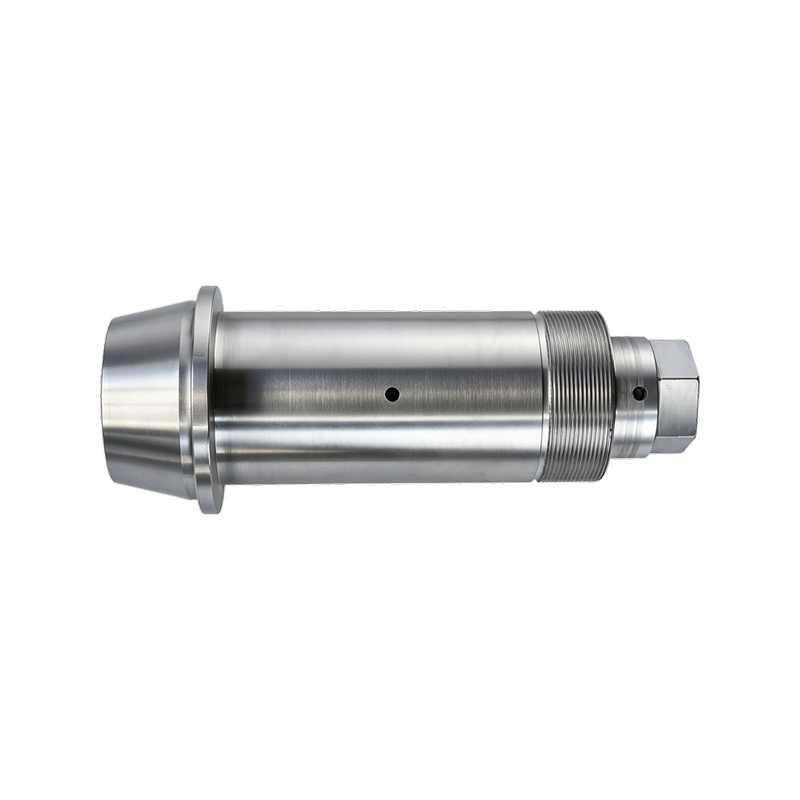 40 Cr legerat stål excentrisk axel för pelletskvarn och bilbruk Denna 40Cr excentriska axel ger hög utmattningshållfasthet och jämn hårdhet, lämplig för krävande industriella applikationer. Det är en nyckelkomponent i pelletsfabrikens presskammare och variabla ventillyftsystem för fordon, med precisions CNC-bearbetning. Visa produkt →
Excentriska axlar och inre komponenter misslyckas mer sällan än rullskal, men när de misslyckas tar de med sig hela presskammaren.
Den excentriska axeln sitter bakom varje rullskal och omvandlar huvudaxelns rotation till den omloppsrörelse som vänder skalet. Dess lagertappar slits, den excentriska loben utvecklar utmattningssprickor och kilspåren öppnar sig om skalet fastnar. Att byta ut en excentrisk axel på fältet är ett flertimmarsjobb, så inspektionsintervallen har lika stor betydelse som materialkvaliteten:
- 45 stål excentrisk axel - Lämplig för motorer upp till ungefär 90 kW vid standardmatningseffekt.
- 40Cr excentrisk axel - högre utmattningshållfasthet; rekommenderas för 110 kW och över eller högkompressionsmatningsformler.
- 42CrMo excentrisk axel - maximal styrka och seghet för träpelletspressar och tung kontinuerlig service.
De interna komponenterna avslutar jobbet. En lagerhylsa tätar lagerhålet mot damm och fettförlust. En oljeslunga, eller deflektor, roterar med axeln och kastar smörjmedel över lagerbanan. En precisionsdistansring ställer in det axiella spelet för rullenheten. Alla tre är bearbetade av 45 stål, och deras slitage är osynligt tills lagret överhettas eller rullarnas slutspel överskrider specifikationen.
Hur man matchar pelletskvarnskomponenter till din form och ditt råmaterial
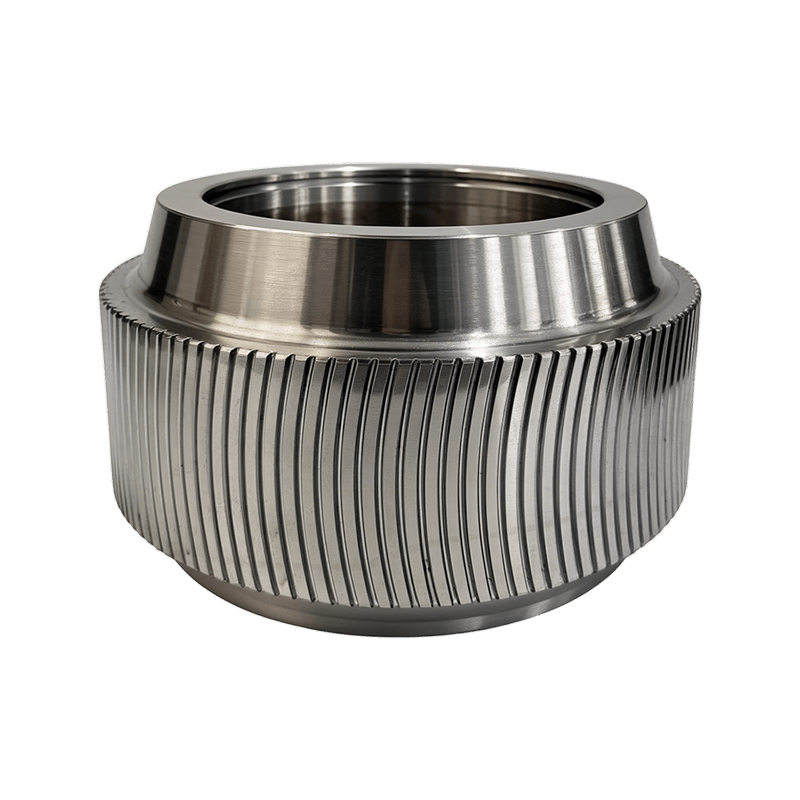
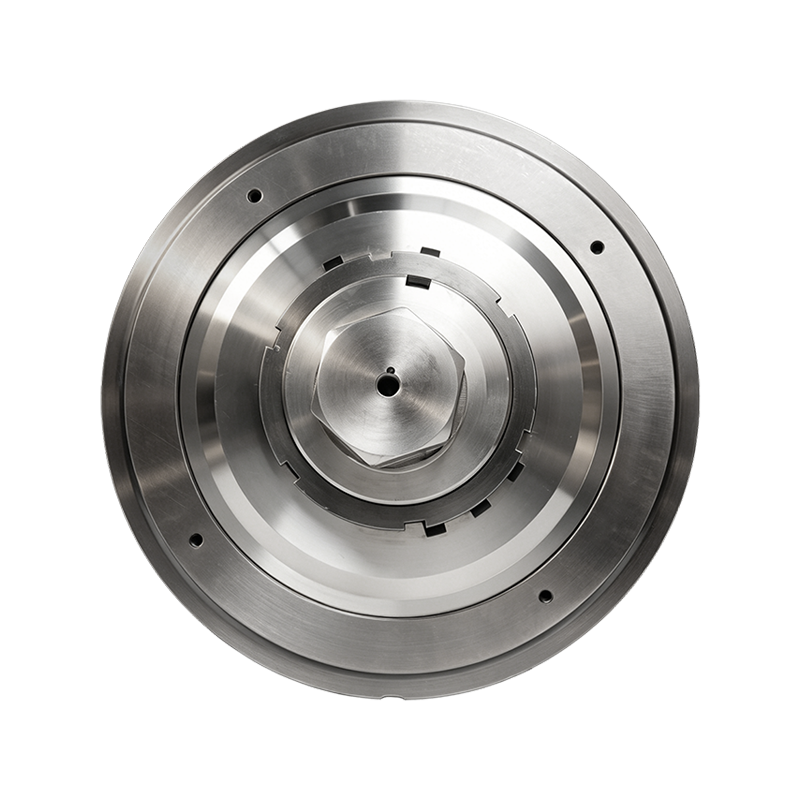
 Ring i legerat stål med valsar med tunga lager Denna kompletta rullenhet har ska av härdat legerat stål (20CrMnTi eller 40Cr), anpassade tandprofiler för grepp och förseglade koniska rullager, vilket säkerställer konsekvent pelletskvalitet och hög genomströmning i biomassa- och foderproduktion. Visa produkt →
Den korrekta ersättningskomponenten definieras av formens kompressionsförhållande, råmaterialets nötningsförmåga och motoreffekter på kvarnen, inte av maskinmärket.
En foderpellet gjord på en 6 mm form med en kompressionsförhållande på 1:8 uppför sig annorlunda än en träpellet tillverkad på en 8 mm form vid 1:5. Högkompressionsmatning drar in mjukare ska snabbt; träfiber straffar skall med stötar från knutar och överdimensionerade spån. Korrugerade ska gripa tag i trä och fibröst material, fördjupade ska hanterar fuktigt foder, och böjda tandskal förbättrar bettet på klibbiga formler.
- Mät ytterdiametern på det befintliga skalet och verifiera spelet mellan rullar och matris i underhållsmanualen.
- Välj tandprofilen för att matcha materialet: korrugerad, fördjupad eller böjd tand.
- Matcha det excentriska axelmaterialet till motorkraft och belastningscykler; Återanvänd aldrig ett skaft med tapp.
- Byt ut glandändkåpor, oljeslingor och distansbrickor varje gång rullenheten byts.
- Logga skallivslängden i ton och planera nästa förändring till 70 procent av förväntad livslängd.
Operatörer som vill minimera risken för byte kan beställa en komplett tryckrulle så att skalet, axeln och stöddelarna kommer som en matchad uppsättning. Detta tar bort risken för överensstämmande spelrum när delar kommer från olika partier, och det förkortar tiden som kvarnen står stilla under underhåll.
Vanliga frågor om pelletskvarnskomponenter
Vilka pelletskvarnskomponenter slits först?
Rullskal slits först. De får direkt friktionskontakt med materialbädden och formen, så tandprofilen planar ut gradvis. Ett lagerstålskal på matning håller generellt 6 000 till 8 000 ton, medan 40Cr ändras tidigare. Efter skalen är nästa slitage de excentriska axellagertapparna och formen.
Hur vet jag att ett rullskal behöver bytas ut?
Se genomströmning och motorström. När produktionen sjunker med cirka 5 procent på samma recept och fukt, eller den synliga tandhöjden är nere med en tredjedel, byt ut skalet. Spår, gropbildning och värmemissfärgning på skalets yta indikerar också onormal kontakt.
Kan jag använda ett hårdare skalmaterial än originalet?
Ja, om den excentriska axeln och lagren är i gott skick. Ett hårdare ska överföra mer belastning till dynan och lagerenheten, så axeltapparna måste vara sunda. Många foderfabriker uppgraderar från 40Cr till GCr15 eller 20CrMnTi och förlänger bytesintervallen med 40 till 80 procent.
Vad orsakar att rullskalet spricker?
Sprickor kommer från stötar: trampad metall, överdimensionerade hårda partiklar eller ett som ska vara slitet så tunt att det härdade höljet kollapsar. Fjäderstål 60Si2Mn motstår stötar bäst, och 20CrMnTi erbjuder ett hårt fodral med en tuff kärna. Om sprickor fortsätter att uppstå i samma position, kontrollera det excentriska axellagret för stort spel.
Hör av dig
Följ oss
Snabblänkar
Kontakta oss
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen