Branschnyheter
Ersättningsdelar för pelletskvarn: Hur man matchar rullskal, matriser och axlar
De flesta pelletsväxter upptäcker slitna form- och rullskal på den hårda vägen: genomströmningen per kilowattimme sjunker, pressen börjar skratta och pellets kommer ut spruckna i kanterna. Grundorsaken är ofta inte maskinen; det är en reservdel som valts med rätt artikelnummer men fel metallurgi eller frigång.
Att välja reservdelar för pelletsverk är ett underhållsbeslut lika mycket som ett köpsteg. Den avgör hur länge en ringmatris varar, hur mycket energi pressen förbrukar och om ett planerat sluta ta tjugo minuter eller helt skifta.
Ringformen och rullskalet är ett slitpar, inte två artikelnummer
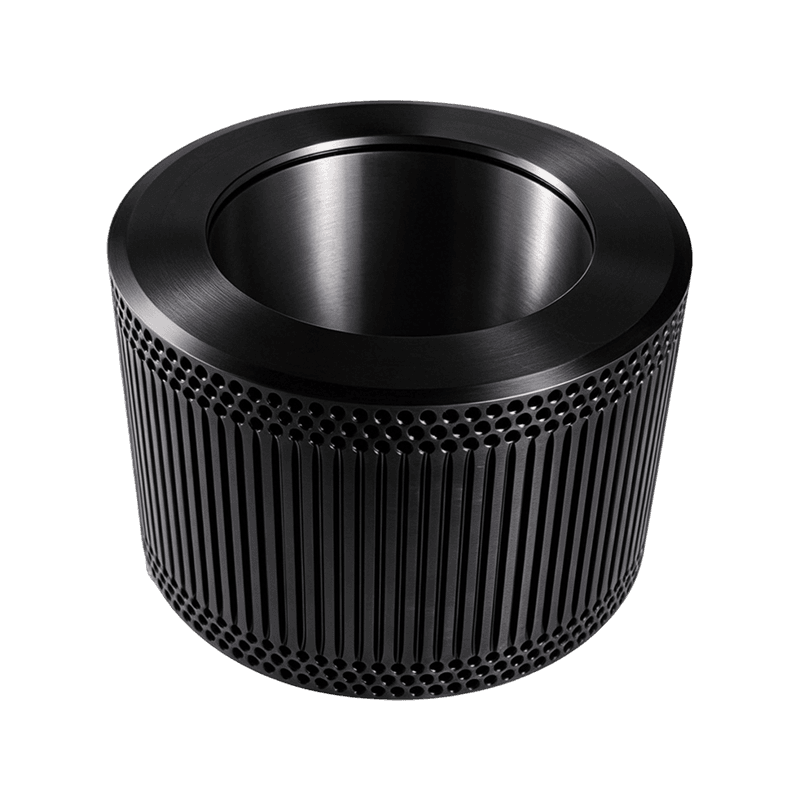
Ringformar och rullskal bör behandlas som ett matchat eftersom slitage på en komponent ändrar kontaktgeometrin för den andra. Att köra nya ska mot en gammal dyna koncentrerar belastningen på de höga punkterna på dynans yta och kan flisa hålens framkanter. Att köra en ny tärning med slitna skall lämnar en polerad yta som inte biter, vilket orsakar halka och överdrivna böter.
Praktiska underhållsteam spårar de två komponenterna tillsammans och ställer in det radiella gapet mellan 0,1 mm och 0,4 mm, och flyttar sig till den övre änden för fibrösa träpellets. När det gapet inte kan upprätthållas med ett rimligt antal varv på justerskruven, är nästa fråga inte om man ska beställa delar utan hur skalet matcha stanshålet, kilspåren, stiftcentrum och pressmodell. Formkompressionsförhållandet påverkar också hur aggressiva rullarna måste bita, så en förändring i fodersammansättningen bör samtidigt utlösa en översyn av rullskalsprofilen.
Ersättningsdelens passning är inte bara bultjustering. Det innebär att man matchar hårdhet, arbetsgap och materialspecifikation till samma driftfönster som den ursprungliga komponenten designades för.
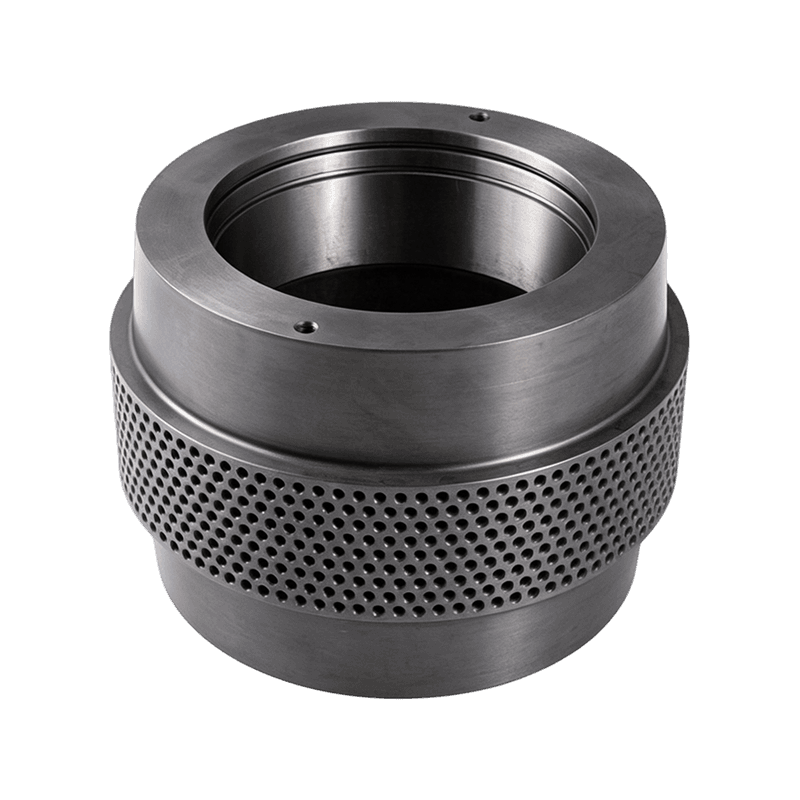
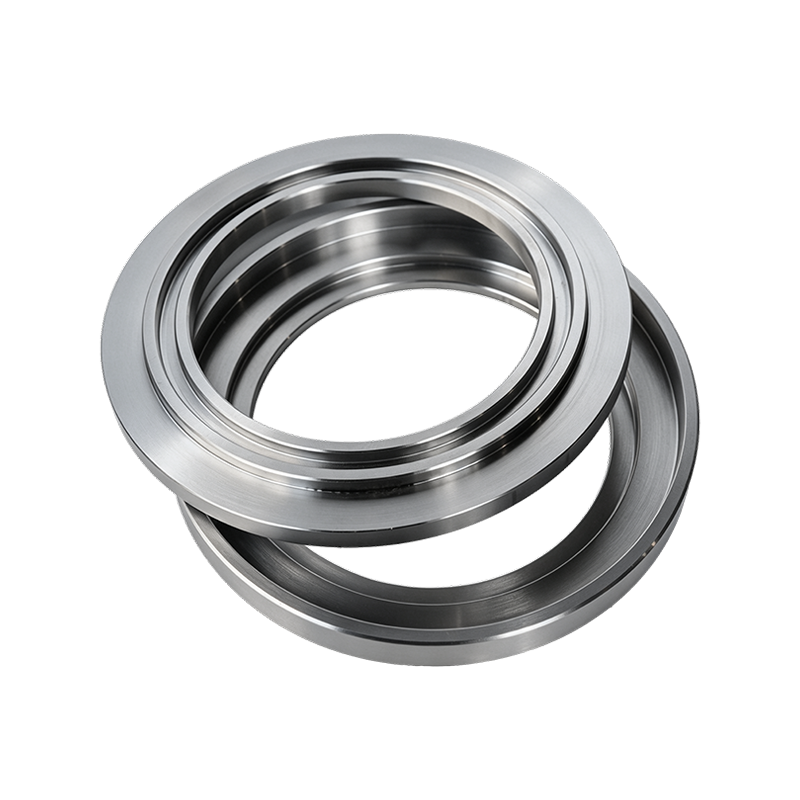
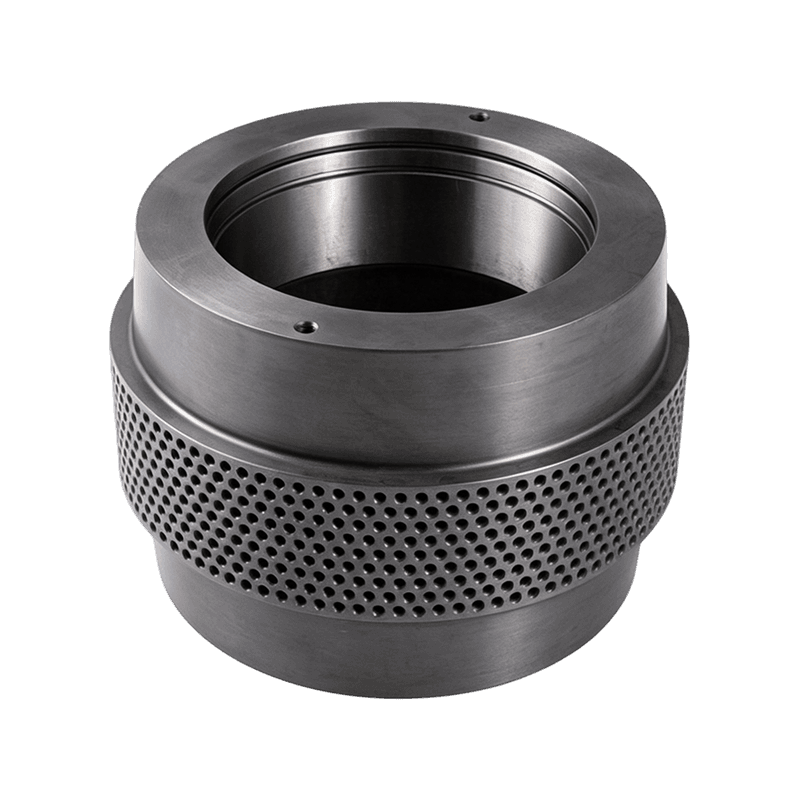 20CrMnTi legerat stålpelletsvalsskal för slipmedelsmatning Detta fallhärdade 20CrMnTi rullskal rekommenderas för foder med sandförorening, eftersom fältjämförelser visar att det håller 30 till 45 längre än vanliga kolskal med 30 till 45 procent i slitande förhållanden. Visa produkt →
Matcha rullskalsstål till den slipande belastningen på ditt foder
Slipbelastningen i fodret, inte pressmärket, bör vara utgångspunkten vid val av rullskal. Kiseldioxid, fukt och fiberinnehåll avgör hur snabbt ett ska tappar diameter. På mäskfoder med märkbar sandförorening, håller härdade 20CrMnTi-skal konsekvent 30 till 45 procent längre än vanliga kolskal med 30 till 45 procent i fältjämförelser. På spannmålsmatningar med låg nötning kan ett hårt lagerstål som GCr15 eller 100Cr6 ge den längsta totala livslängden eftersom det bibehåller en jämn löpyta under kompression.
På Anhui Jindingsheng Machinery Co., Ltd., är produktlinjen arrangerad runt hela slitkedjan: excentriska axlar, inre komponenter, rullskal och tryckrullar. Materialvalet behandlar som en specifikation, inte en katalogstandard.
Relativ jämförelse av slitagelivslängd under abrasiva matningsförhållanden. Högre värden indikerar ett längre serviceintervall innan rullskalet när sin slitagegräns.
| Material | Hårdhetsprofil | Passar bäst för | Slitagekaraktär |
| 20CrMnTi | Boetthärdad, tuff kärna | Slipmedel för mäsk, träblandningar | Långsamt jämnt slitage, bh slagtålighet |
| GCr15 / 100Cr6 | Hög genom hårdhet | Spannmåls- och oljefröfoder med låg nötning | Lång livslängd, lägre tolerans mot trampmetall |
| 60Si2Mn | Fjäderstål, elastisk | Kraftiga stötbelastningar, högtonnagepressar | Motstår sprickbildning vid plötsliga belastningsförändringar |
| 40 kr | Legerat konstruktionsstål | Underhållsroller för allmänna ändamål | Balanserat slitage och kostnad för anläggningar i tidiga skeden |
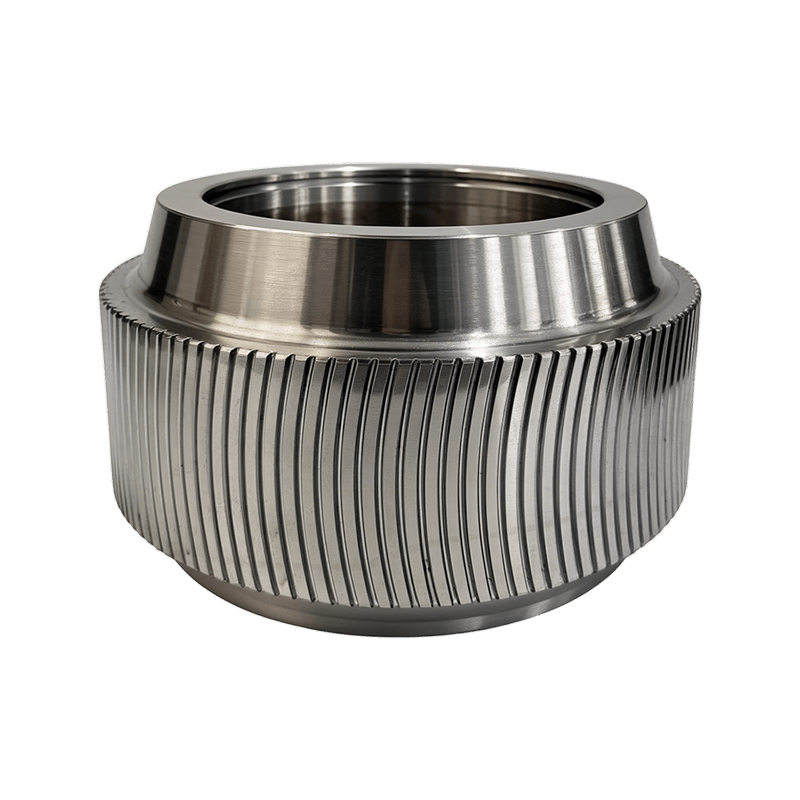
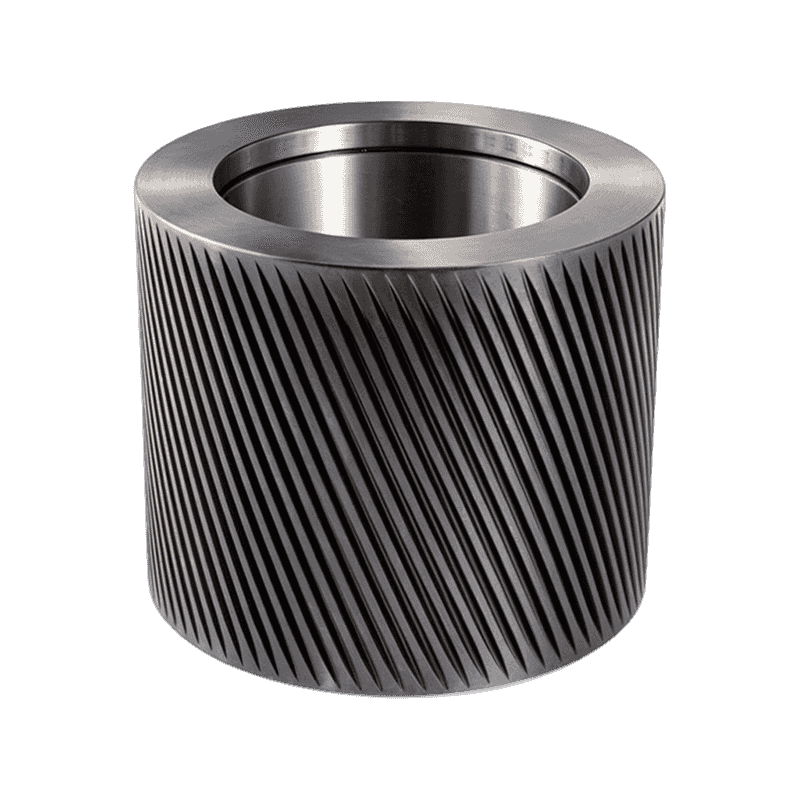
| Böjt tandskal | Profil snarare än material | Foder med låg bulkdensitet, dåligt bett | Förbättrar materialintaget och minskar glidningen |
Det vanligaste specifikationsfelet är att beställa ett som är hårdare än tärningen. Ett hårdare ska förskjutas slitaget till formytan, och ringformen kostar två till tre gånger mer än skalet.
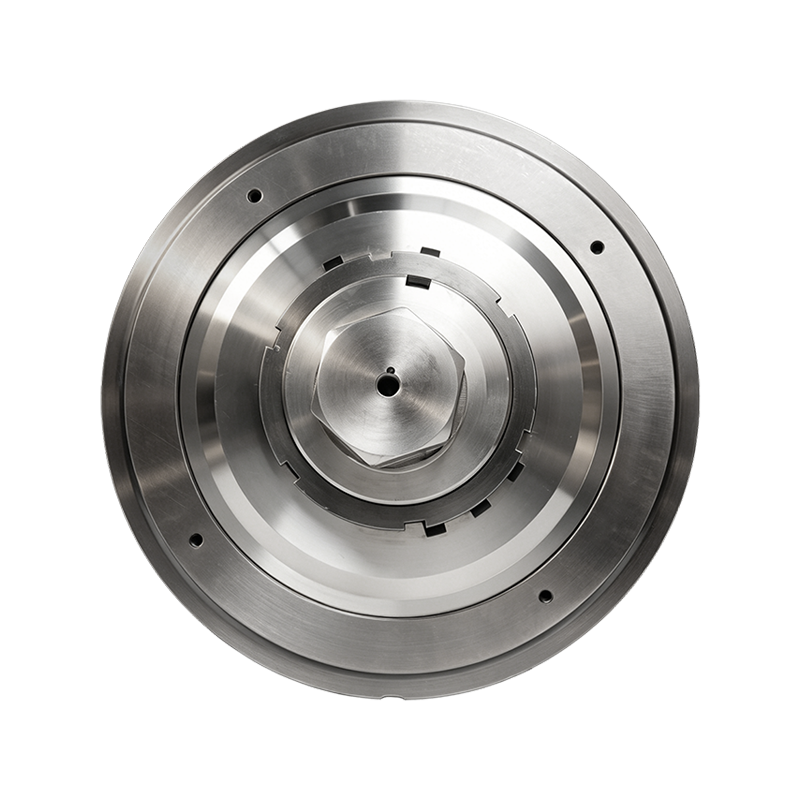
 Komplett ringformvalsskalsenhet för pelletsverk Denna enhet omfattar skalet, lagren, axeln och tätningarna som en enda utbytesenhet, vilket hjälper till att undvika tidigt slitage när dolda lager- eller monteringsproblem misstänks under underhåll. Visa produkt →
Endast valsskal eller komplett tryckvalsmontering?
Välj ett enda ska när lager och monteringsdetaljer är bra; välj en komplett tryckvalsenhet när du inte kan verifiera tillståndet för de dolda delarna. På ett planerat underhållsschema byts ofta två gånger innan en uppsättning lager när sin servicegräns. I det läget är det bara skalet som behöver bytas ut. När du väl mäter lagerspelet, hör ett morrande ljud eller hittar föroreningar på oljeslingan ändras beslutet.
Att installera ett nytt ska på en skadad lager ger ett polerat, skiftande kontaktmönster som snabbt förstör den nya delen. Den kompletta tryckrullsenheten tar bort den risken genom att byta ut skalet, axelstödet, tätningarna och matchade monteringsdetaljer. Jindingsheng designar enhet som en enda utbytesenhet så att rullskalet kommer med rätt förinställd geometri för pressmodellen.
- Lagerfettet är rent och spelet är inom gränserna
- Monteringsstift och axeltappar visar inga skåror
- Produktionsschemat tillåter extra nedbrytningstid
- Lagerljud eller axiellt spel är redan detekterbart
- Tätningar, ändskydd eller oljeslungor har slitagemärken
- Stilleståndstiden är knapp och förinställd frigång har värde
 42CrMo excentrisk axel för pelletspressmaskiner En precisionsmidd och värmebehandlad excentrisk axel som omvandlar roterande rörelse till den oscillation som behövs för materialflöde, avgörande för att bibehålla korrekt rullskalsprestanda. Visa produkt →
Excentriska axlar och inre komponenter bär slitkedjan framåt
En sliten excentrisk axel eller en feldimensionerad distans kan få ett helt nytt att misslyckas snabbare än en hel säsong av normal produktion. Excentriska axlar, lagerhylsor, oljeslingor och precisionsdistanser behandlas ofta som billiga tillbehör, men var och har ett speciellt mekaniskt jobb. Axeln omvandlar roterande rörelse till oscillationen som driver materialet genom formen. Oljeslungan riktar smörjningen i lagret och distansen fastställer den exakta sidopositionen för rullskalet.
En avvikelse på 0,05 mm i axeltappsslitage är nödvändig för att ändra lagerbelastningsfördelningen, och det visar sig som ojämnt mantelslitage över stansytan. Jindingsheng erbjuder excentriska axlar i 45 stål, 40Cr och 42CrMo så att ersättningen kan matcha det ursprungliga belastningsantagandet snarare än standard till det billigaste alternativet.
- Ta bort rullskalet och mäta den återstående väggtjockleken.
- Vrid det excentriska skaftet för hand och känn efter oregelbundet motstånd.
- Inspektera lagerförskruvningens ändlock och oljeslingan för kontaktmärken.
- Jämför axeltappsdimensioner med specifikationen för den nya delen.
- Ställ in det radiella gapet mellan skalet och formen efter montering, inte innan.
Ett rent fettprov är inte bevis på ett hälsosamt lager. Mönstret för rullskalsslitage berättar historien först.
Schemalägg ersättningsarbete med gapmätningar, inte på en kalender
Den mest tillförlitliga utlösaren för utbyte är den uppmätta ökningen av spalten mellan form och vals och förlust av skalets väggtjocklek, inte en timräknare. Kalendrar är användbara som påminnelser, men produktionsbelastning och nötning av råmaterial varierar för mycket för att göra dem till den enda kontrollen. För en medelstor ringformspress som kör två skift, kontrollera mellanrummet mellan vals och matris var 200:e drifttimme.
Byt ut ett rullskal när ytterdiametern har slitits med 2,5 till 3,0 mm från den nya dimensionen, eller tidigare om profilen tappar bettet. Detta schema ger förutsägbara resultat utan att byta dies för tidigt. För pressar som kontinuerliga skift med höga tonnage, förtjänar tunga rullenheter uppmärksamhet eftersom deras större stödytor sprider samma belastning över en större kontaktyta.
| Symptom | Trolig orsak | Del att inspektera eller byta ut |
| Tunna pellets och ansiktsglasering | Rull-till-matris-gapet är för stort | Rullskal, excentrisk axelslitage |
| Skalet polerat men inte bitande | Fel tandprofil för matningen | Rullskal med krökt tand |
| Överhettning av lager | Beslagtagen eller torr oljeslunga | Oljekastare, lagergland ändskydd |
| Metallisk knackning på en laddad press | För stort lagerspel eller böjd axel | Tryckvalsenhet, excentrisk axel |
| Ojämnt slitage över skalets bredd | Sliten distansring eller felinriktad axel | Precisionsdistans, excentrisk axel |
Spåra diametern, inte bara timmarna. Ett ska som tappar 0,1 mm på 200 timmar slits normalt. Ett skal som tappar 0,4 mm under samma period pekar på ett förorenat lager eller en för tät spalt.
Inköp Reservdelar för pelletskvarn Utan att förlora metallurgisk kontroll
Den kommersiella risken i reservdelar är inte enhetspriset; det är okontrollerad metallurgisk och dimensionell variation mellan batcherna. Ersättningsdelar för pelletsbruk tillverkas i omgångar och varje parti beror på råmaterial, värmebehandling och bearbetningsstoleranser. En offert som ser billigt ut är bara billig om hårdhetsrapport och måttintyg stämmer överens med överenskommen betyg.
- Fråga efter materialklass och värmenummer på varje faktura.
- Begär en hårdhetsrapport för rullskal och axlar, inte bara ett kemikaliecertifikat.
- Bekräfta om toleranser hålls på den nya delens dimension eller den slitna gränsen.
- Ange packnings- och fuktskyddskrav för sjöfrakt.
- Kontrollera reservdelskatalogen för pressmodellen och formens ytterdiameter.
Beställ med samma dokumentation som du kan förvänta dig av en OEM: materialkvalitet, hårdhetsområde, dimensionsrapport och batchspårbarhet. En leverantör som inte kan tillhandahålla värmebehandlingsjournaler kan inte garantera slitagelivslängden.
Pelletsverksersättningsdelar: Vanliga inköpsfrågor från underhållsteam
Hur ofta ska rullskal bytas i en foderpelletskvarn?
I applikationer med slipmedel byter de flesta anläggningar ut ett rullskal var 800:e till 1 200:e drifttimme. I applikationer med låg nötning kan intervallen sträcka sig över 2 000 timmar. Använd 200-timmarsspaltkontrollen som den primära utlösaren och byt skalet när dess ytterdiameter har tappat 2,5 till 3,0 mm.
Ska jag byta ut hela tryckvalsenheten eller bara rullskalet?
Byt endast ut skalet när lagret, axeltapparna och ändlocken är inom toleransen. Byt ut hela enheten när du kan mäta lagrets spel, höra ljud eller se skott på oljeslingan. Den extra förskottskostnaden är lägre än kostnaden för en annan rivning.
Varför misslyckas ett nytt rullskal ibland innan den gamla tärningen är utsliten?
Ett nytt ska kunna misslyckas tidigt om det radiella gapet är inställt för hårt, om skalmaterialet är för hårt för formytan eller om den excentriska axeln och lagra överföra vibrationer till skalet. Kontrollera gapet efter varje montering och jämför skalets hårdhet med formens hårdhet innan du beställer.
Vilken information ska jag skicka innan jag beställer reservdelar?
Skicka pressens märke och modell, formens ytterdiameter, rullskalets bredd, monteringsstiftscentrum, axeltappsmått och aktuellt skalmaterial. Om möjligt, lägga till bilder på den slitna delen och lagerhuset. Det minskar risken för en överensstämmelse orsakad av äldre maskiner som har designats om under produktionsår.
Hör av dig
Följ oss
Snabblänkar
Kontakta oss
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen