Branschnyheter
Pelletskvarns tryckvals: material, frigång och tidpunkt för utbyte
Operatören av en 350 kW ring-die pellet linje tittar på effektdrift från 12 t/h till 9,6 t/h under sex veckor. Formen är ren, konditioneringstemperaturen är stabil och motorbelastningen är normal. Felet ligger på rullsidan: alla tre pelletskvarns tryckvalsar har plana fläckar och kompressionsgapet har förvandlats till en glidzon. Den felsekvensen förklarar en stor del av plötsliga produktionsförluster i foderfabriker.
En tryckvals för pelletskvarn är en slitkomponent med en mätbar livslängd, och att välja den är inte en generisk reservdelsorder. Matningsformel, skalprofil, skalmaterial och monteringsavstånd ändrar var och en av valsens livslängd med en faktor två eller mer. Anhui Jindingsheng Machinery Co., Ltd. bygger rullskal, tryckvalsenheter, excentriska axlar och interna komponenter för pelletskvarnar, och besluten nedan är de som dess ingenjörer ser upprepas oftast i underhållsbudgetar.
Vad en pelletskvarn tryckvals gör under kompression
En tryckvals för pelletskvarn överföra formens friktion till radiell kompression som trycker konditionerad mäsk genom formhålen. Ringformmaskiner bär två eller tre rullar på fasta excentriska axlar, och varje passage genom nypet genererar lokalt tryck nära 300-500 MPa. Vid ythastigheter runt 5-7 m/s förtätar det trycket foder, vid eller gödsel till pellets.
Välten angrips av nötning och utmattning samtidigt. Mineral grus sänker ansiktet och upprepad cyklisk belastning skalar ytan. En foderformel som bara innehåller 2-3 % sand eller kiseldioxid kan minska skallivslängden med mer än hälften. Det är därför materialvalet kommer före alla andra underhållsåtgärder.
Innan du skyller på rulldelen, bekräfta tre driftförhållanden:
- Spelrum: ett gap större än 0,3 mm utlöser glidkontakt och värmeuppbyggnad.
- Fullständig kontakt: skaldiameterskillnader över 1 mm över bredden ändrar tryckprofilen.
- Lagersäten: glapp i den excentriska axeln eller rullagret skapar knackningar på skalkanten.
Tre slitmönster som exponerar problem med pelletskvarnens tryckvals
Varje slitagemönster på ett tryckvalsskal pekar på en specifik grundorsak. Att läsa mönstret korrekt talar om för ett underhållsteam vilket material som ska beställas härnäst och vilket driftfel som ska åtgärdas först.
| Mönster | Visuellt tecken | Grundorsaken | Typisk fix |
| Slitande poängsättning | Fina parallella spår i rullriktningen | Sand, kiseldioxid eller återvunnet finmaterial i mäsken | Flytta till GCr15/100Cr6, hårdhet över 58 HRC |
| Platt fläckar | Polerade fasetter som plattar ut skalkurvan | Frigången är för snäv eller skalet för mjukt för lasten | Återställ spelrummet till 0,1-0,3 mm; överväga 40Cr |
| Spjälkning | Små gropar som växer till kratrar | Trötthetscykling, ythårdhet överskrider kärnstödet | Använd uppkolad 20CrMnTi för ett starkare hölje-kärnsystem |
| Kantflisning | Brutna kanter vid skalets hörn | Lagerspel eller felinställning av rulluppsättning | Inspektera först den excentriska axeln och lagersätena |
Splittring är felet som följer på en hårdhetsuppgradering. En kvarn som går från 40Cr till GCr15 utan att kontrollera lagrets kondition ser ibland att gropar uppstår inom några veckor: ett mycket hårt ska utan kärnstöd kan inte absorbera stötar. Carburized 20CrMnTi finns bara för den kombinationen av nötning och slag.
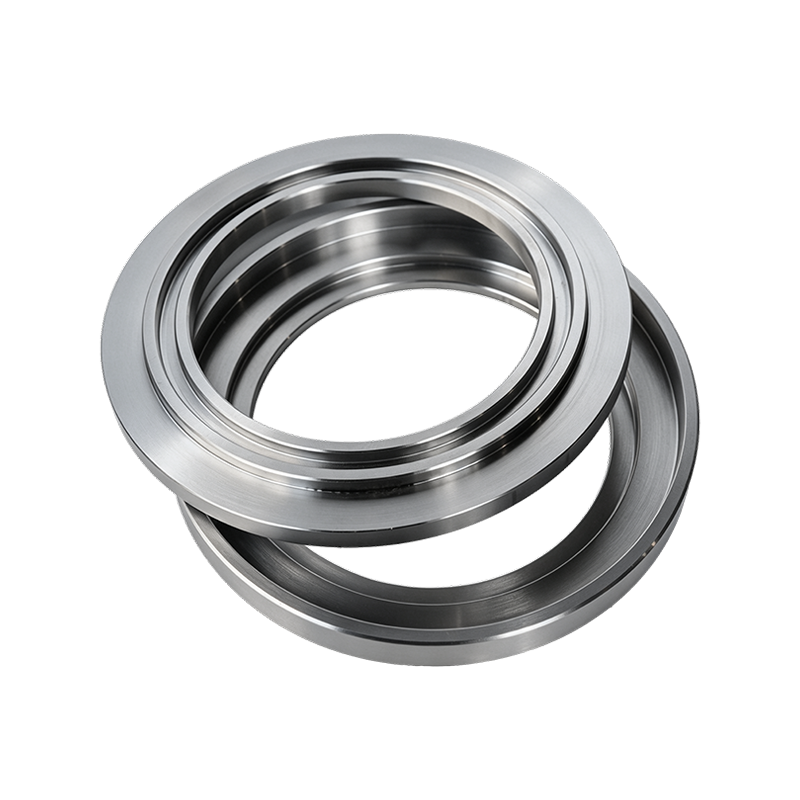
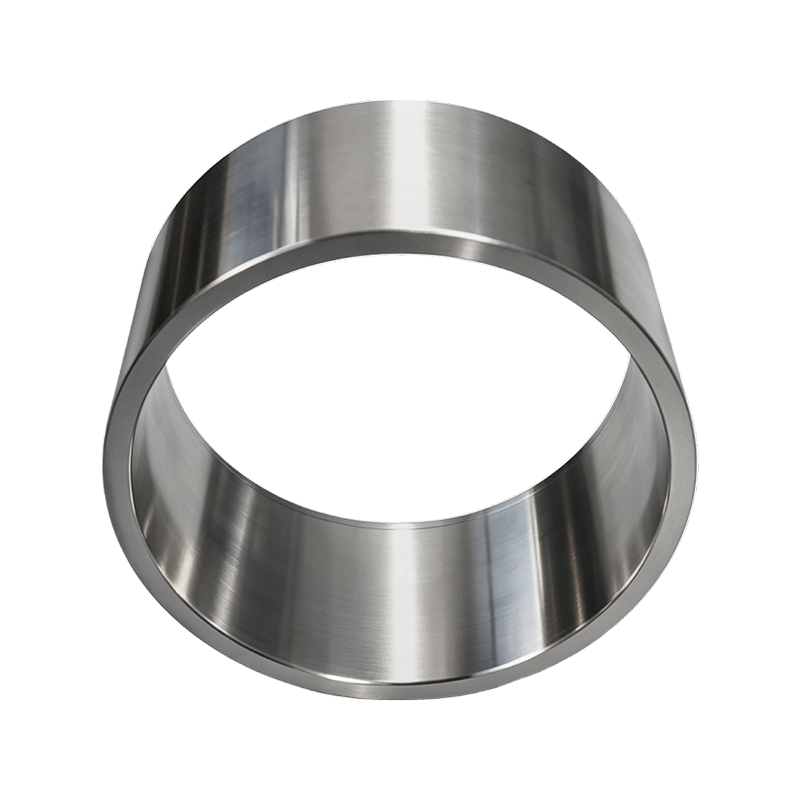
 GCr15/100Cr6 lager av stålpelletsrullar för höga slitage Detta rullskal använder krombärande stål med hög kolhalt för maximal ythårdhet, vilket gör det till ett starkt val när nötning uppväger påverkas under krävande pelletiseringsförhållanden. Visa produkt →
Material för tryckvalsskal: Hårdhet vs seghet
Skalets livslängd är en avvägning mellan ythårdhet och kärnseghet. Genomhärdad GCr15/100Cr6 motstår nötning bäst, uppkolad 20CrMnTi är den bästa kompromissen för stötbelastade kvarnar, och 40Cr är fortfarande standard för allmän matningsdrift.
| Stålkvalitet | Ytans hårdhet | Relativt liv | Bäst passform |
| 45# kolstål | 45-52 HRC | 1,0x | Lågkostnadsersättning, icke-slipande mäsk |
| 40Cr legerat stål | 52-56 HRC | 1,4x | Allmänna foderfabriker, majs-sojaransoner |
| 60Si2Mn fjäderstål | 45-50 HRC | 1,2x | Stöttungt arbete, starkt varierande belastningar |
| 20CrMnTi uppkolad | 58-62 HRC | 1,8x | Slipande matning med stötbelastningar |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Ren men nötande ransoner |
Livsindex är relativa jämförelser på verkstadsgolvet under liknande clearance- och formelförhållanden; de är inte garanterade betyg.
Träpelletslinjer ändrar beräkningen. Sågspån bär kiseldioxid från bar och åkerkorn, så många träpelletsoperatörer väljer 20CrMnTi- eller GCr15-ytor även när formen har samma storlek som en foderform.
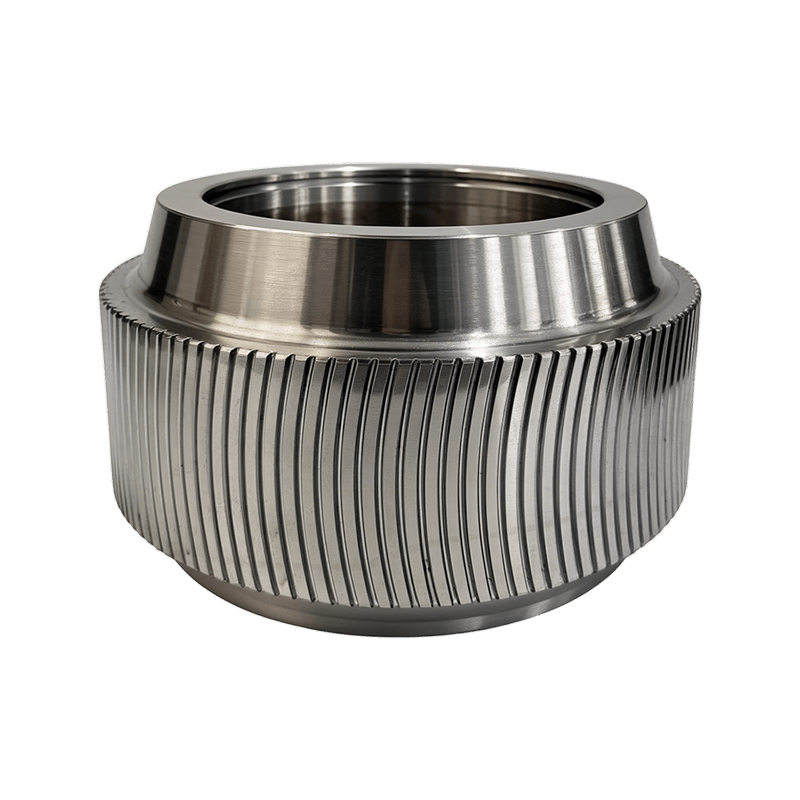
 40Cr legerat stålpelletsrullskal med flera tandprofiler Ett mångsidigt, kostnadseffektivt rullskal tillgängligt i raka, spiralformade, båg- eller hålmönster, lämpad för biomassa och matningslinjer som behöver pålitlig prestanda för allmän drift. Visa produkt →
Matcha rullskalsprofilen med råvaran
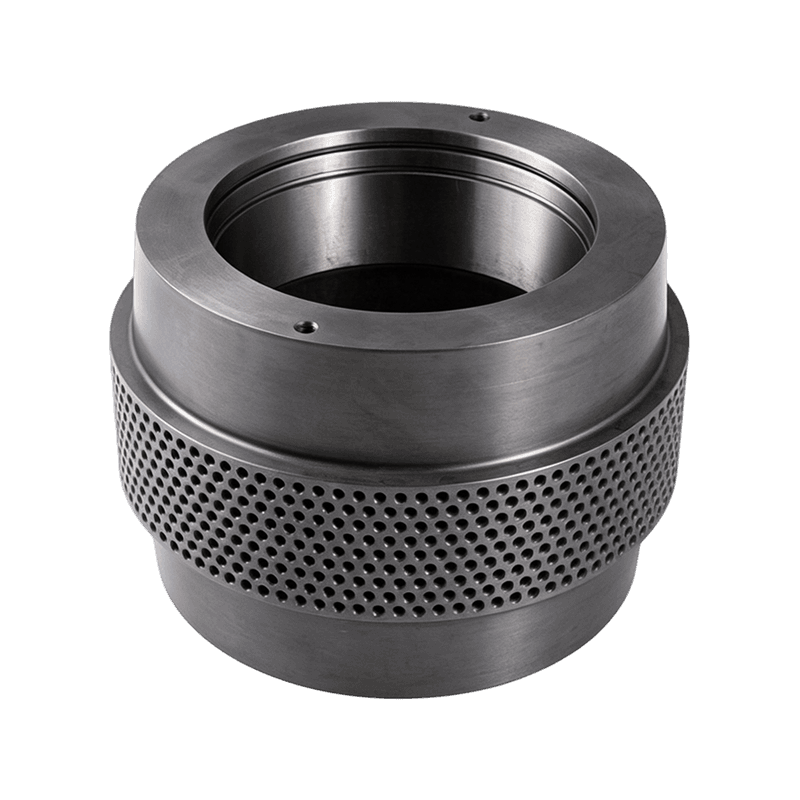
Skalprofilen styr hur mäsken dras in i nypet. Raka korrugerade rullskal grepp om fibröst mos, en fördjupad yta komprimeras försiktigt och ett böjt tandskal förbättras på fina, mjöliga ingredienser. Det finns ingen universell bästa profil, bara ett parningsbeslut mellan valsyta och formspecifikation.
- Korrugerad profil: bäst för skrymmande, fibrösa material som halm och hö; förbättrar materialintaget.
- Fördjupad profil: lägre kompressionsstöt, lämplig för oljiga och värmekänsliga foderformler.
- Böjd tandprofil: säkert grepp med mindre glid, bra för finmald mäsk och trä.
- Slutna skall skydda rullsidorna vid nötning; öppna ska rengörs snabbare och passar mjuka formler.
Kontrollera skalets bredd och avsmalnande passform mot den ursprungliga monteringsritningen innan du beställer. En rulle som inte vidrör formen över dess fulla bredd skapar en tryckremsa, vilket ger formslitage i ett smalt band.
Inställningar för rullavstånd och underhållsschemat
Spelet mellan vals och matris ställs in med kvarnen stoppad: valsen måste röra sig längs hela bredden och sedan backas med 0,1-0,3 mm. Mer spelrum orsakar slirning, och mindre spelrum plattar valsen och överbelastas formen.
Daglig uppstart
Vrid formen för hand, lyssna efter metallkontakt och kontrollera första valsens yta efter de minuterna av belastningen.
Var 200:e timme
Mät skalets diameter vid båda kanterna och mitten; registrera platta fläckar i millimeter.
Var 300-500:e timme
Kontrollera lagerspelet och excenteraxelns skick innan du monterar nya skal.
Var 600-800:e timme
Rotera eller byt ut ska baserat på den uppmätta slittrenden, inte på en kalendergissning.
Detta schema är ett praktiskt minimum för ett foderverk som kör två skift. I en 12 t/h anläggning kostar valsinspektion några timmars arbete; ett oplanerat fel kostar ett byte av formen och femsiffrig stilleståndstid.
När en pelletskvarn tryckvalsenhet är det snabbare utbytet
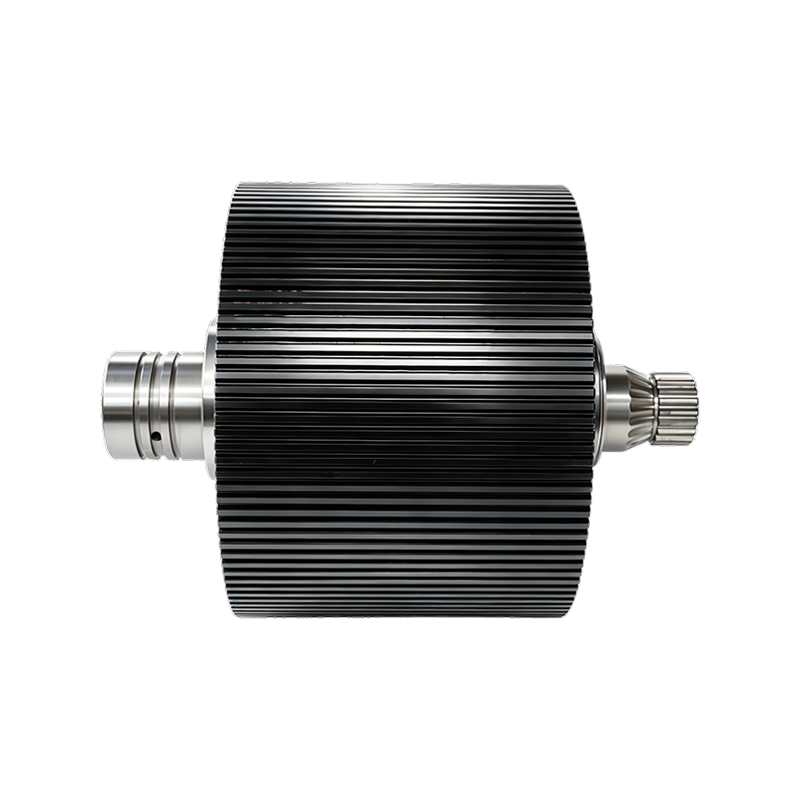
Att bara byta ut skalet är billigare på papperet, men en komplett tryckvalsenhet är ofta det rationella valet när lager, tätningar och axelsäten också närmar sig slutet av livet. Arbetsskillnaden är stor, eftersom man genom att byta en sammansättning undviker att pressa bort det gamla skalet och trycka på ett nytt.
Ersättning endast för skal
- Lägre komponentkostnad
- 4-6 timmars rivning och pressarbete
- Andra rivningsrisk om lagren är slitna
Komplett tryckrullsmontering
- Högre komponentkostnad
- 1-2 timmar utbytesarbete
- Enkelt underhållsfönster med känt sluttillstånd
En 24/7-linje gör allmän monteringsvalet. Den extra komponentkostnaden är mindre än värdet av den första timmen av undvikit stillstånd.
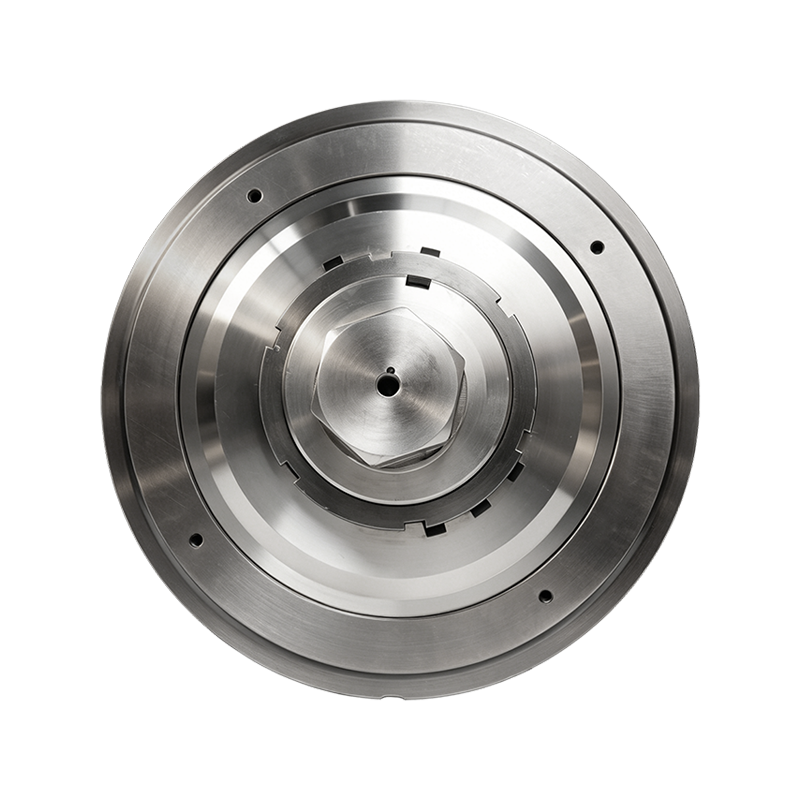
 Komplett pelletskvarns rullskalsenhet med lager och axel Denna enhet buntar ihop rullskalet, lagrar, axeln och tätningssystemet i en enhet, vilket förenklar utbytet och minskar stilleståndstiden för kontinuerlig pelletsproduktion. Visa produkt →
Pelletskvarn tryckvals FAQ
Det här är de frågor som underhållsköpare ställer sig oftast när de beställer delar till pelletsverkens tryckvalsar.
Hur ofta ska en pelletskvarns tryckvals bytas ut?
I foderservice håller en korrekt matchning ungefär 1 000-2 400 timmar. Trälinjer med slipbark löper mot den nedre ändan, rengör majs-sojaransoner mot den övre ändan. Inspektera vid varje planerat stopp, och byt ut när skalet tappat 1,5-2 mm i diameter eller visar sprickgropar.
Vad är det korrekta avståndet mellan vals och matris på en tryckvals för pelletskvarn?
Ställ in rullen så att den knappt vidrör formen och backa sedan 0,1-0,3 mm. Verifiera kontaktmärket över hela skalets bredd med formen stationär. En lös rulle glider och värmer; en tät platt-fläckar och sprickor.
Kan ett slitet pelletsverks tryckvalsskal hårdbehandlas och återanvändas?
Att hårdbehandla stora flat-die-rullar är ibland praktiskt, men på ring-die-skal lönar det sig sällan. Svetsvärme förvränger skalprofilen och överläggstjockleken kan inte hålla den 0,1 mm tolerans som krävs för jämnt tryck. Ett nytt 40Cr eller 20CrMnTi ska kostar mindre än omarbetning plus stilleståndstid.
Vilken hårdhet ska ett tryckvalsskal ha för foderpellets jämfört med träpellets?
Foderröra är oljig men mindre nötande än trä. De flesta foderransoner går bra vid 52-56 HRC i 40Cr. Träpellets, som bär kiselrik bark och grus, föredrar 58-62 HRC-ytor från 20CrMnTi eller GCr15/100Cr6. Under 45 HRC sjunker livet kraftigt i båda applikationerna.
Hör av dig
Följ oss
Snabblänkar
Kontakta oss
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen