Branschnyheter
Pelletsmaskindelar: Välj rullskal, sammansättningar och reservdelar för maximal drifttid
Ett foderbruk i Vietnam förlorade sex timmars produktion när ett valsskal sprack vid bultens försänkning, och ersättningsdelen som beställdes från en mäklare hade en annan håltolerans än originalet. Reparationen kostade 3 200 USD i flygfrakt och övertid, cirka tolv gånger skalets fakturavärde. De flesta stillståndstider för pelletsanläggningar följer samma sekvens: ett slitagefel, en felaktig specifikation och en felöverensstämmelse upptäckt under installationen.
Den här guiden täcker pelletsmaskindelar som faktiskt avgör kvarnens drifttid: rullskal, tryckvalsenheter, excentriska axlar och interna komponenter. Den förklarar hur man specificerar dem så att ersättningen passar första gången, slits förutsägbart och inte misslyckas tidigt under normal belastning.
Vilka pelletsmaskindelar går sönder först?
Rullskal och ringformar orsakar majoriteten av slitagerelaterade stillstånd i ringformpelletskvarnar. Vid normal drift pressar skalet i råvaran i formhålen under cirka 100 till 150 MPa kontakttryck, vilket gör att skalytan är den första delen som tappar sin profil.
Felsekvensen i en typisk kvarn är förutsägbar:
- Rullskalets yta slits, blästras eller spricker på arbetsytan
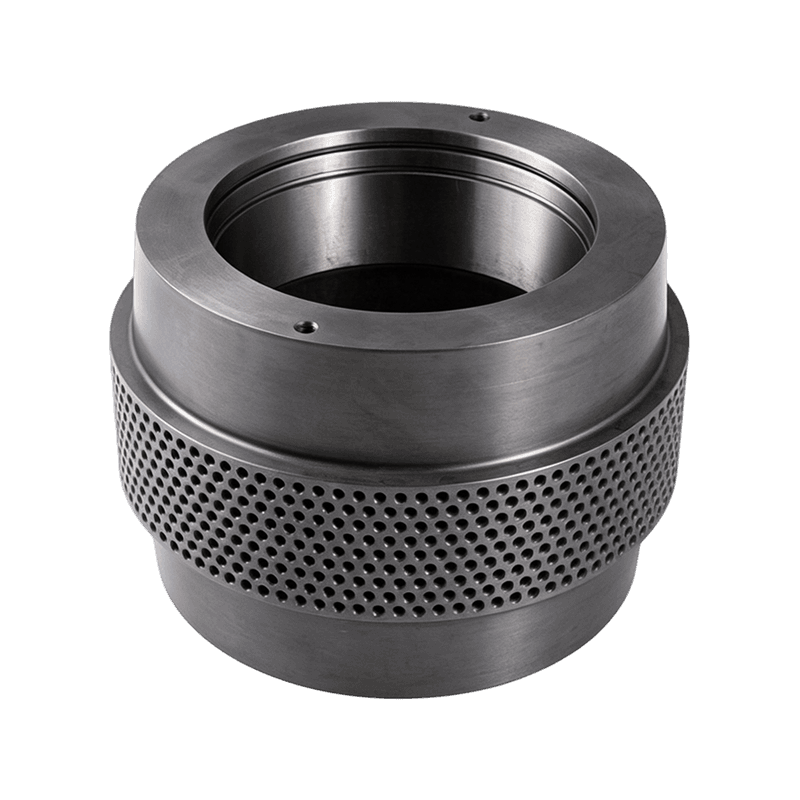
- Ringformshålförstoring och erosion vid formytan
- Slitage av excentrisk axellagersäte från förorening eller förlorad förspänning
- Interna komponentfel som deformerade distanser och läckande oljeslingrar
Eftersom sekvensen är förutsägbar koncentreras schemalagt underhåll på skalet och dö. Oväntade stopp går nästan alltid tillbaka till en del som inspekteras för skickat eller angavs felaktigt.
Rullskalsmaterial: Matcha hårdheten efter dina driftförhållanden
Ythårdhet är den enskilt bästa prediktorn för livslängden på rullskalets slitage, men hårdhet utan kärnseghet ger en spröd del som spricker under stötbelastning. Rätt val balanserar en hård arbetsyta mot en kärna som kan absorbera stötar.
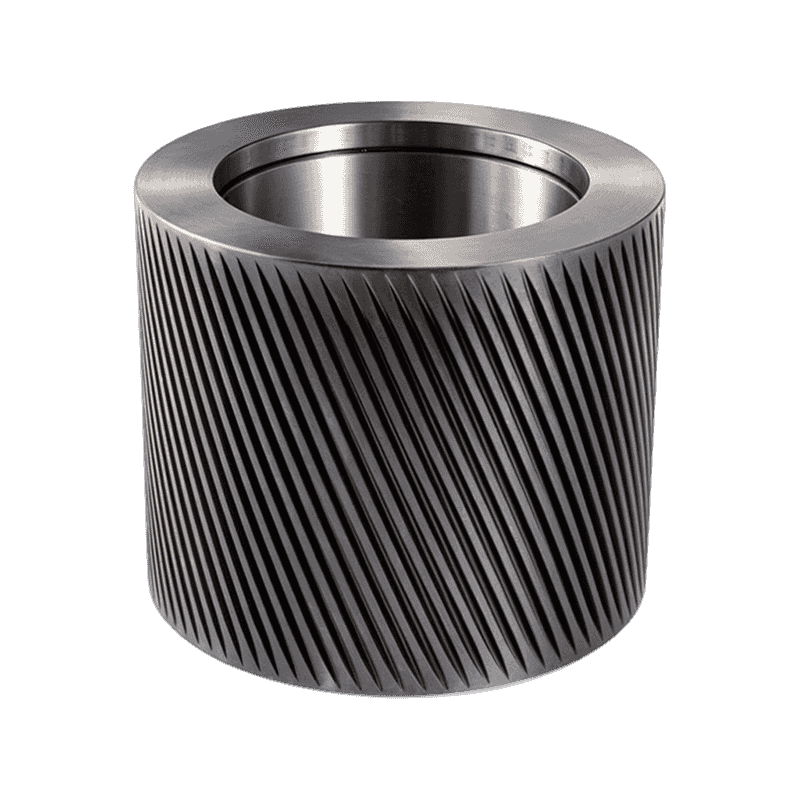
Fyra stålkvaliteter täcker större delen av ersättningsmarknaden: 40 Cr, 20CrMnTi, GCr15/100Cr6 och 60Si2Mn. De skiljer sig åt i hur hårdheten utvecklas, antingen genomhärdning eller uppkolning, och den skillnaden påverkar både slitagehastighet och brottläge.
| Stålkvalitet | Ytans hårdhet | Fall och kärnbeteende | Passar bäst för |
| 40 Cr (AISI 5140) | 28 till 34 HRC | Enhetlig genom hårdhet, tuff kärna | Allmän foderpellets, måttlig produktion |
| 20CrMnTi | 58 till 62 HRC | Hårt uppkolat hölje, tuff kärna med låg kolhalt | Slipande biomassa och högtrycksmatning |
| GCr15 / 100Cr6 | 58 till 63 HRC | Helhärdad, lägre slagtolerans | Rena matningsledningar, kontinuerlig hög genomströmning |
| 60Si2Mn | 40 till 46 HRC | Fjäderseghet, hög utmattningshållfasthet | Stötbelastningar och intermittent drift |
Typisk ythårdhet efter rekommenderad värmebehandling, i HRC
Fältdata från pelletsanläggningar visar en 30 till 50 procents förbättring av skalets livslängd vid byte från 40Cr till en uppkolad kvalitet under abrasiva matningsförhållanden. Förbättringen kommer från höljets djup lika mycket som från ythårdheten.
Höljets djup är djupet under arbetsytan där hårdheten förblir över den lägsta acceptabla nivån. För uppkolade 20CrMnTi-skal, ange ett minsta effektivt höljedjup på 1,5 mm på arbetsytan. Under det kollapsar höljet under kontakttryck och skalet går sönder av plastisk deformation, inte av slitage.
Utbudsrisken är reell på denna marknad. Lågkostnadsskal märkta GCr15 misslyckas ibland med en bärbar spektrometerkontroll eftersom de inte innehåller något mätbart krom. Be om brukscertifikatet och verifiera betyget före installationen, inte efter ett tidigt fel.
För rena matarledningar som löper kontinuerligt ger ett helt härdat lagerstålskal som GCr15/100Cr6 det längsta intervallet mellan byten.
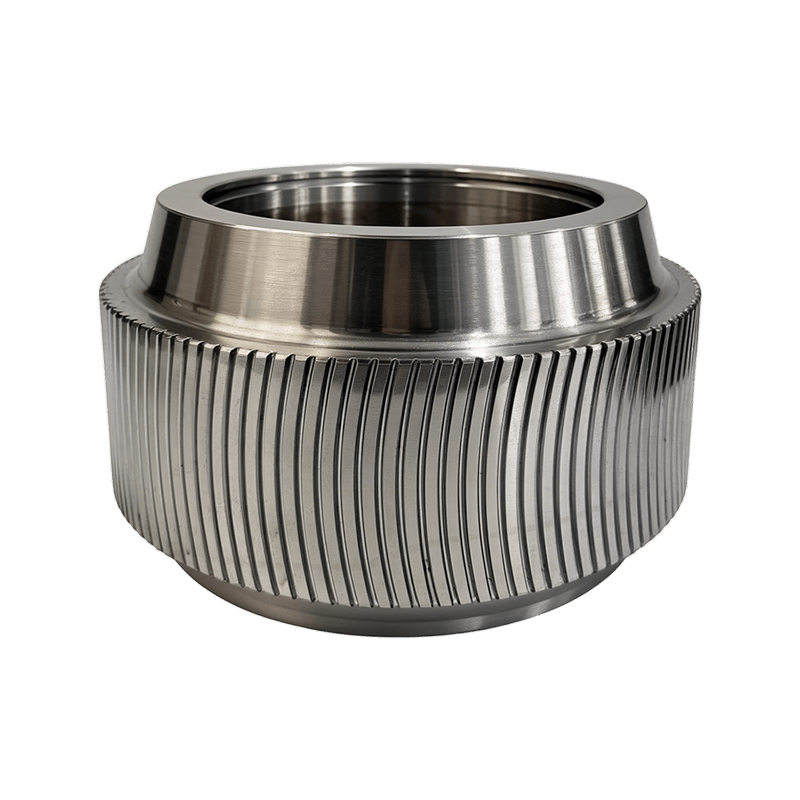
 GCr15/100Cr6 lager stålpelletsrullskal Detta helt härdade stålrullskal passar kontinuerliga matningslinjer som söker lång livslängd. Dess tandgeometriska påverkar materialbett och matning, vilket gör den till ett pålitligt val för högbelastningsförhållanden för pelletisering. Visa produkt →
Tandprofil: Specifikationen för de mest förbisedda pelletsmaskinens delar
Tandgeometrin avgör om skalet fångar materialet och drar i det i nypzonen. Ett ska tillverkat av rätt stål men fel profil kommer att glida, glasera och svälta formen.
Matcha profilen till formuleringen, inte bara till maskinen:
- Standard korrugerade tänder passar torr, friflytande mäsk med stabil fukt
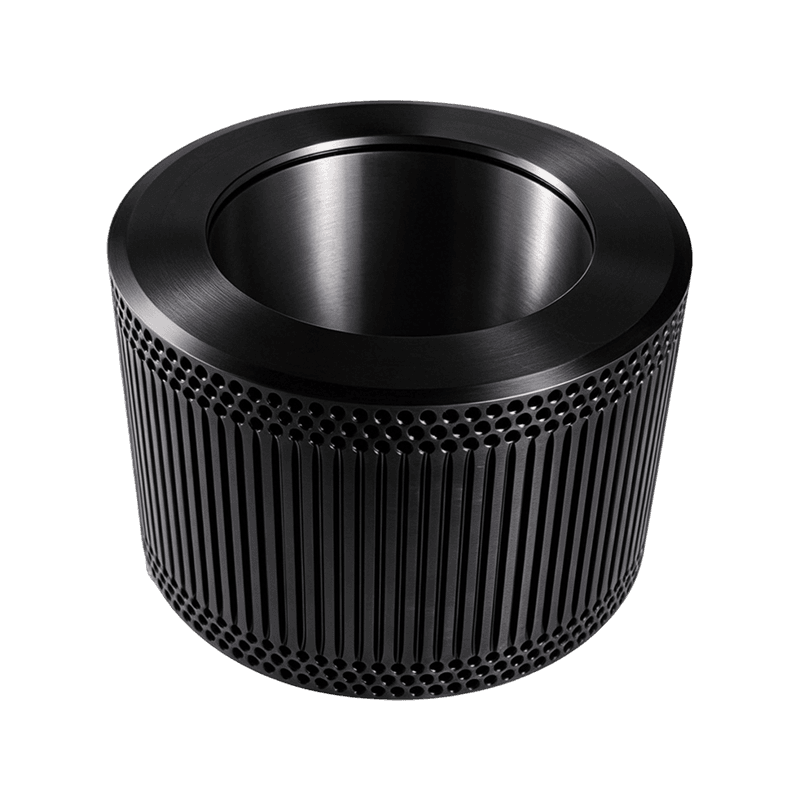
- Fördjupade ska förbättra greppet på formuleringar med hög fuktighet och hög fetthalt
- Böjda tandskal använder en vinklad ingång som biter in i hala eller oljigt material mer aggressivt
Profilen påverkar också hur skalet och tärningen åldras tillsammans. Att köra ett nytt ska mot en sliten form koncentrerar stressen på en mindre kontaktyta, och växter ser den allmänna produktionen minska med 15 till 20 procent i det tillståndet. Mät slitaget innan du schemalägger bytet.
När ska fulltrycksvalsenheten bytas ut
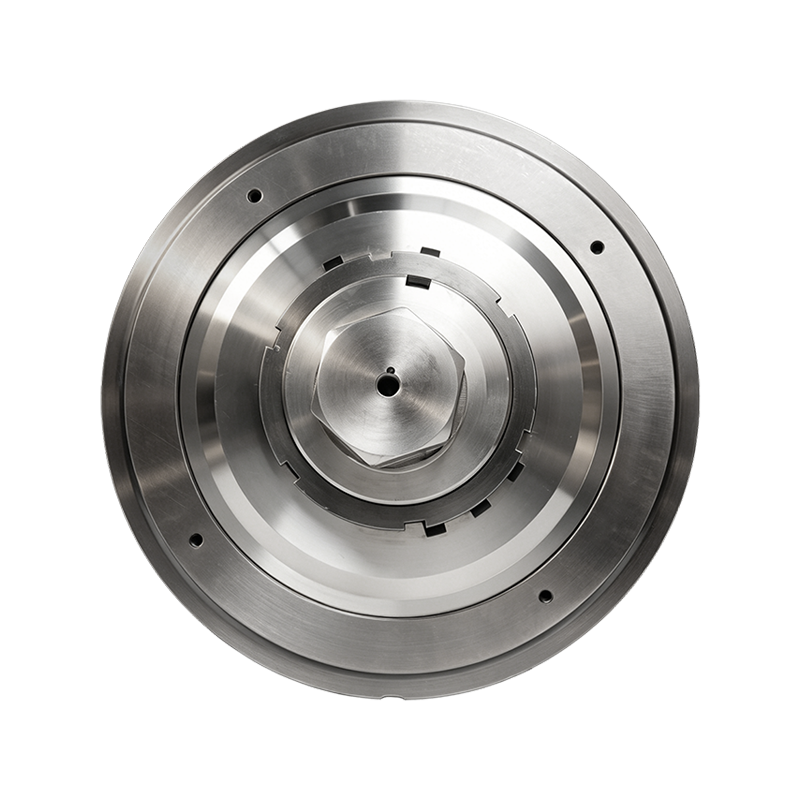
Byt ut hela tryckrullsenheten när lagren är bullriga, tätningarna läcker fett eller höljet har tappat mer än 1 mm av kuggprofilen. En tryckvalsenhet är den helt roterande enheten som pressar materialet mot formen: rullskalet, lagersatsen, oljetätningar, distanshylsan och hållarbeslag.
Förstå hur tryckrullsenheter är konstruerade och var de slitsar gör ersättningsbeslutet enkelt.
Ersättning endast för skal
- Lägre delkostnad per byte
- Kräver lagerdragning, inspektion och återmontering vid bruket
- Risk för tätningsskador eller förspänningsfel vid montering
- Längre omställningstid på löplina
Byte av komplett montering
- Förmonterad med matchat lagerspel och förspänning
- Kortare planerat stopp eftersom inget pressarbete på plats
- Konsekvent tolerans mellan skal, axel och tätning
- Högre initialkostnad, allmän återvunnen i ett undviket haveri
Anläggningar som körs 24/7 väljer konsekvent kompletta monteringar för planerade stopp. För mindre fabriker där arbetskraft är tillgänglig och toleranser kan kontrolleras, förblir byte av endast kostnadseffektivt.
 Högproduktiv ringformvalsskalsmontering En komplett enhet med skal av legerat stål, koniska rullager och tätningssystem för 24/7-anläggningar. Det upprätthåller exakt mellanrum mellan rullar och matris, förbättrar materialgreppet och minskar stillståndstiden under planerad underhållsstopp. Visa produkt →
Excentriska axlar och inre komponenter: små delar, stora fel
Ett excentrisk axelfel orsakas sällan av själva axeln; det börjar allmänt som ett smörj- eller inriktningsfel vid en tätning, distans eller lager som hoppades över under underhållet.
Den excentriska axeln roterar för att flytta rullen mot eller bort från formen och ställer i nypgapet. När lagersätet slits blir det kontrollerade gapet ovalt, uteffekten sjunker och rullskalet börjar knacka. Axlar levererar allmänt i 45-stål för standarddrift, 40Cr för förbättrad hållfasthet eller 42CrMo för maskiner med högt vridmoment som använder abrasiva material.
Interna komponenter får ännu mindre uppmärksamhet och misslyckas lika förutsägbart:
- Kåpor på lagerhylsan håller fett inne och föroreningar ute
- Oljeslingrar och deflektorer riktar smörjmedel mot lagerbanan
- Precisionsdistanser och distansringar ställer in rätt lagerförspänning
En deformerad distans förstör lagrets förspänning, och ett lager som körs utan förspänning kan gå sönder några timmar. När du beställer interna delar, bekräfta breddtoleransen; en distans som skiljer sig från originalet med 0,1 mm ändrar hela lastvägen.
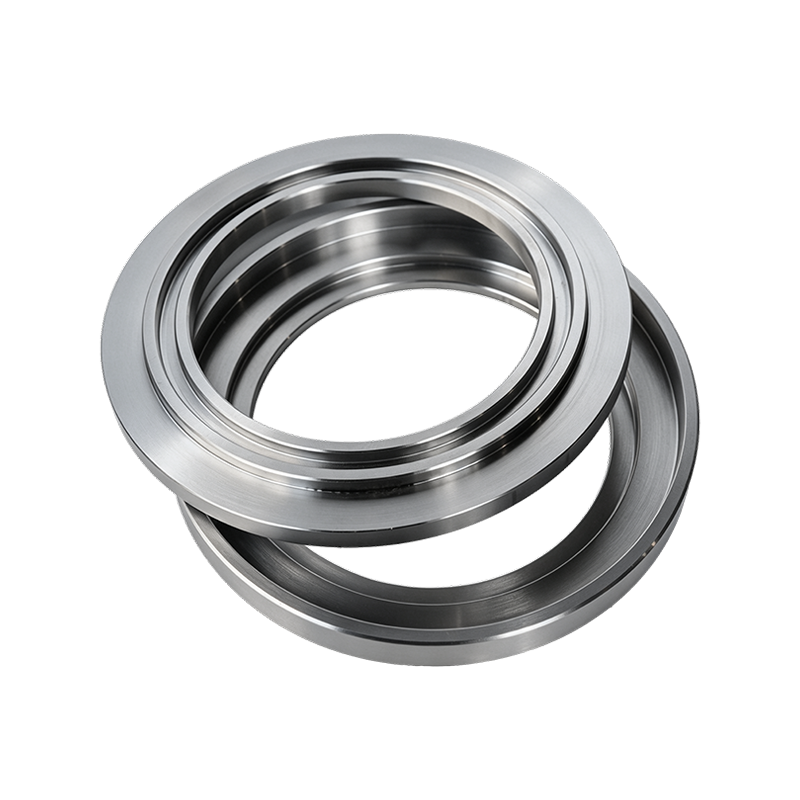
 42CrMo legerat stål excentrisk axel Precisionsmidet och värmebehandlat 42CrMo-skaft för pelletskvarnar. Dess måttnoggranhet och ytfinish skyddar lagrets förspänning och inriktning, vilket är avgörande vid byte av inre delar under underhåll. Visa produkt →
Leverantörschecklista: Hur man vet en reservdelstillverkare
Utvärdera leverantörens process, inte bara priset. De delar som passar och längst kommer från tillverkare som kontrollerar material, värmebehandling och slutmått på ett ställe.
Använd denna checklista för varje ny källa:
- Begär ett bruksintyg med värmenummer och kemisk sammansättning för varje parti
- Bekräfta att hårdhetstestning görs på färdiga delar, inte bara på en vittneskupong
- Verifiera hål-, kilspår- och koncentricitetstoleranser mot originalritningen eller dina egna mått
- Fråga om lager och ledtid; en två veckors akut flygfraktorder kan kosta mer än själva delen
- Bekräfta att garantin täcker för tidigt slitage eller brott under dokumentade driftparametrar
Anhui Jindingsheng Machinery Co., Ltd. tillverkar pelletsmaskindelar i sin 14 509 kvadratmeter stora anläggning i Guangde och kontrollerar flödet från råmaterial, smide, precisionsbearbetning och värmebehandling. Företaget levererar rullskal, tryckrullar, excentriska axlar och interna komponenter som en enda reservdelstjänst, med export till USA, Japan, Sydkorea, Vietnam, Frankrike, Bangladesh, Ryssland, Indien och Filippinerna.
FAQ: Pelletsmaskindelar
Hur ofta ska pelletsmaskinens rullskal bytas ut?
Den typiska livslängden sträcker sig från 800 timmar på abrasiv biomassa till 1 500 timmar på rena matningslinjer. Den praktiska utlösaren är tandprofilförlust; när tandhöjden är reducerad med cirka en tredjedel, byt ut skalet innan sprickor initieras.
Vad är skillnaden mellan rullskal med öppen ända och sluten ända?
Ett öppet skall vara en maskinbearbetad hylsa där lagrat sitter mot en skuldra och axeln går helt igenom. En sluten ska ha en sluten ände, så lagret fångas i en ficka och värmevägen till den yttre ytan är annorlunda. Välj den stil som matchar din kvarns lagerarrangemang.
Varför spricker förstklassiga rullskal innan de slits ut?
Sprickor i premiumskal kommer allmänt från röjningsproblem, inte stålkvalitet. En överdimensionerad rullaxel eller ett underdimensionerat hål tar bort förspänningen, skalet böja sig under belastning och utmattningssprickor börjar vid kilspåren eller bulthålen. Mät hålet och axeln före installation.
Ska jag alltid byta ut ringformen när jag byter rullskal?
Inte varje gång, men du bör mäta tärningsytan. Om försänkningsdjupet har fördubblats eller formytan visar 0,5 mm eller mer av radiellt slitage, skapar ett nytt mot den gamla formen ojämnt tryck och förkortar den nya delens livslängd.
Hör av dig
Följ oss
Snabblänkar
Kontakta oss
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen